
جوشکاری چیست؟ — راهنمای جامع
مرجع کامل آشنایی با جوشکاری — تعریف، انواع فرآیندهای جوشکاری (قوس الکتریکی، گازی، مقاومتی، پرتو انرژی، حالت جامد)، اصطلاحات تخصصی، مزایا و معایب و کاربردها در صنایع مختلف
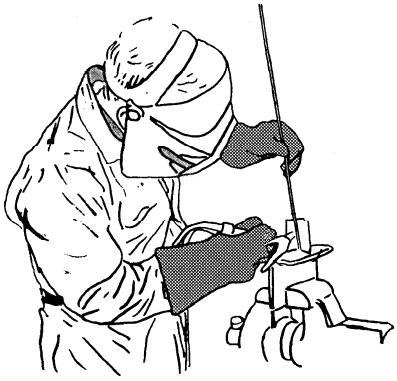
تصویر: فرآیند جوشکاری — اتصال فلزات با حرارت و فشار
۱. جوشکاری چیست؟ — تعریف و مفاهیم پایه
جوشکاری (Welding) یک فرآیند تولیدی است که برای اتصال مواد، معمولاً فلزات یا ترموپلاستیکها، به یکدیگر استفاده میشود. در طول جوشکاری، قطعات مورد نظر (قطعات کار) در سطح اتصال ذوب میشوند و معمولاً یک مواد پرکننده (Filler Material) برای تشکیل یک حوضچه مذاب (Weld Pool) اضافه میشود که پس از انجماد، یک اتصال محکم و یکپارچه ایجاد میکند.
جوشکاری یکی از قدیمیترین و پرکاربردترین روشهای اتصال قطعات است که تاریخچه آن به هزاران سال پیش بازمیگردد. از جوشکاری چکشی (Forge Welding) در دوران باستان تا جوشکاری لیزری (Laser Welding) در عصر مدرن، این فناوری همواره در حال تکامل بوده است. امروزه، جوشکاری در تمام صنایع از جمله ساختوساز، خودروسازی، هوافضا، نفت و گاز، نیروگاهی و صنایع دریایی نقشی حیاتی ایفا میکند.
برخلاف جوشکاری، در روشهای لحیمکاری (Soldering) و برنجکاری (Brazing)، قطعه کار ذوب نمیشود، بلکه یک مواد با نقطه ذوب پایینتر بین قطعات ذوب میشود و آنها را به یکدیگر میچسباند. این تفاوت اساسی، جوشکاری را به یک اتصال متالورژیکی تبدیل میکند که از استحکام و دوام بالایی برخوردار است.
🔑 نکته کلیدی: جوشکاری یک اتصال دائمی و یکپارچه ایجاد میکند که در آن قطعات بهطور متالورژیکی به هم متصل میشوند. این ویژگی، جوشکاری را از روشهای اتصال مکانیکی (مانند پیچ و مهره) و روشهای لحیمکاری متمایز میسازد.
- جوشکاری (Welding): قطعه کار ذوب میشود → اتصال متالورژیکی → استحکام بالا
- برنجکاری (Brazing): قطعه کار ذوب نمیشود → فلز پرکننده با نقطه ذوب بالاتر از ۴۵۰°C → استحکام متوسط
- لحیمکاری (Soldering): قطعه کار ذوب نمیشود → فلز پرکننده با نقطه ذوب کمتر از ۴۵۰°C → استحکام پایین
۲. انواع فرآیندهای جوشکاری
فرآیندهای جوشکاری بهطور کلی به پنج دسته اصلی تقسیم میشوند که هر کدام شامل زیرشاخههای متعددی هستند:
۲.۱. جوشکاری قوس الکتریکی (Arc Welding)
در جوشکاری قوس الکتریکی، از یک منبع تغذیه جوشکاری برای ایجاد و حفظ یک قوس الکتریکی بین یک الکترود و فلز پایه استفاده میشود تا فلزات در نقطه جوش ذوب شوند. در این فرآیندها، منبع تغذیه ممکن است جریان متناوب (AC) یا مستقیم (DC) باشد، الکترود ممکن است مصرفشونده یا غیرمصرفشونده باشد و ممکن است از مواد پرکننده استفاده شود یا نشود.
SMAW — جوشکاری با الکترود دستی
Shielded Metal Arc Welding
- الکترود با روکش فلاکس
- گاز محافظ از تجزیه فلاکس
- مناسب برای کارهای عمومی، تعمیرات، خطوط لوله
- نیاز به مهارت بالا
GMAW — جوشکاری با گاز محافظ
Gas Metal Arc Welding / MIG-MAG
- الکترود سیمی پیوسته و مصرفشونده
- گاز محافظ (آرگون + CO₂)
- سرعت بالا، مناسب برای تولید انبوه
- کاربرد در خودروسازی، صنایع فلزی
GTAW — جوشکاری با گاز محافظ تنگستن
Gas Tungsten Arc Welding / TIG
- الکترود تنگستن غیرمصرفشونده
- گاز محافظ (آرگون یا هلیوم)
- کیفیت بالا، جوشهای تمیز
- کاربرد در هوافضا، صنایع حساس
جوشکاری قوس الکتریکی با هسته فلاکس
Flux-Cored Arc Welding — FCAW
- سیم با هسته فلاکس
- مشابه GMAW با راندمان بالا
- مناسب برای جوشهای سنگین
- کاربرد در سازههای فولادی، کشتیسازی
۲.۲. جوشکاری گازی (Gas Welding)
در این روش، از یک شعله با دمای بالا که از احتراق گاز تولید میشود برای ذوب قطعات کار (و مواد پرکننده) استفاده میشود. رایجترین نوع، جوشکاری اکسیسوخت (Oxyfuel Welding) است که در آن استیلن در اکسیژن میسوزد و شعلهای با دمای حدود ۳۵۰۰ درجه سانتیگراد ایجاد میکند.
- مزایا: تجهیزات ساده، قابل حمل، بدون نیاز به برق
- معایب: سرعت پایین، کیفیت پایینتر نسبت به قوس الکتریکی
- کاربرد: تعمیرات، برش، لحیمکاری، جوشکاری لولههای نازک
۲.۳. جوشکاری مقاومتی (Resistance Welding)
در جوشکاری مقاومتی، حرارت با عبور یک جریان بالا (۱۰۰۰-۱۰۰,۰۰۰ آمپر) از مقاومت ایجاد شده در اثر تماس بین دو یا چند سطح فلزی تولید میشود و حوضچههای فلز مذاب در منطقه جوش تشکیل میشوند. رایجترین انواع جوشکاری مقاومتی عبارتند از:
- جوشکاری نقطهای (Spot Welding): با الکترودهای نقطهای — پرکاربرد در صنایع خودروسازی
- جوشکاری درزی (Seam Welding): با الکترودهای چرخدار — برای اتصالات طولانی و ممتد
- جوشکاری جرقهای (Flash Welding): برای اتصال انتها به انتها — مانند ریلهای راهآهن
۲.۴. جوشکاری با پرتو انرژی (Energy Beam Welding)
در این روش، از یک پرتو متمرکز با انرژی بالا (لیزر یا پرتو الکترونی) برای ذوب قطعات استفاده میشود. این روشها بهدلیل دقت بالا و منطقه متاثر از حرارت کوچک، برای کاربردهای حساس و پیشرفته استفاده میشوند.
- جوشکاری لیزری (Laser Welding): پرتو لیزر — دقت بالا، سرعت بالا، منطقه حرارتی کوچک
- جوشکاری با پرتو الکترونی (EBW): پرتو الکترونی در خلأ — عمق نفوذ بالا، کیفیت عالی
- کاربرد: هوافضا، الکترونیک، پزشکی، خودروسازی پیشرفته
۲.۵. جوشکاری حالت جامد (Solid-State Welding)
برخلاف سایر روشهای جوشکاری، در فرآیندهای جوشکاری حالت جامد، مواد ذوب نمیشوند. اتصال با استفاده از فشار و حرارت زیر نقطه ذوب ایجاد میشود. انواع رایج عبارتند از:
- جوشکاری اصطکاکی (Friction Welding): با حرارت ناشی از اصطکاک — اتصال میلهای گرد
- جوشکاری اصطکاکی اغتشاشی (Friction Stir Welding — FSW): برای آلیاژهای آلومینیوم و فلزات غیرهمجنس
- جوشکاری اولتراسونیک (Ultrasonic Welding): با امواج فراصوت — برای پلاستیکها و فلزات نازک
- جوشکاری انفجاری (Explosion Welding): با استفاده از انرژی انفجار — برای فلزات غیرهمجنس
| دسته جوشکاری | زیرشاخهها | منبع انرژی | کاربرد اصلی |
|---|---|---|---|
| قوس الکتریکی | SMAW, GMAW, GTAW, FCAW | برق (قوس) | عمومی، صنعتی، خطوط لوله |
| گازی | اکسیسوخت | احتراق گاز | تعمیرات، برش |
| مقاومتی | نقطهای، درزی، جرقهای | برق (جریان بالا) | خودروسازی، ورقهای نازک |
| پرتو انرژی | لیزر، پرتو الکترونی | لیزر / الکترون | هوافضا، پزشکی، الکترونیک |
| حالت جامد | اصطکاکی، اولتراسونیک، انفجاری | فشار / اصطکاک / امواج | فلزات غیرهمجنس، پلاستیکها |
| توجه: انتخاب روش جوشکاری بر اساس نوع فلز، ضخامت، موقعیت جوش و کاربرد انجام میشود. | |||
۳. اصطلاحات تخصصی جوشکاری
جوشکاری دارای یک واژگان تخصصی است که برای درک صحیح فرآیندها و ارتباط با متخصصان این حوزه ضروری است. در ادامه، مهمترین اصطلاحات جوشکاری را مرور میکنیم:
۴. کیفیت و بازرسی جوش
کیفیت جوش یکی از مهمترین عوامل در ایمنی و دوام سازهها و تجهیزات صنعتی است. عیوب جوش میتوانند منجر به نشتی، خرابی و حتی حوادث خطرناک شوند. بههمین دلیل، بازرسی جوش (Weld Inspection) در تمام مراحل (قبل، حین و بعد از جوشکاری) انجام میشود.
۴.۱. عیوب رایج جوش
- ترک (Crack): جدایش در فلز جوش یا منطقه متاثر از حرارت — خطرناکترین عیب
- تخلخل (Porosity): حفرههای گازی در جوش — ناشی از گازهای محبوس
- نفوذ ناقص (Lack of Penetration): عدم نفوذ کامل جوش به ریشه اتصال
- همپوشانی ناقص (Lack of Fusion): عدم اتصال کامل بین فلز جوش و فلز پایه
- زیربرش (Undercut): شیار در کنار جوش — ناشی از جریان بیش از حد
- پاشش (Spatter): قطرات فلز مذاب پاشیده شده در اطراف جوش
۴.۲. روشهای بازرسی جوش
- بازرسی چشمی (Visual Inspection — VT): اولین و سادهترین روش بازرسی
- تست نفوذ مایعات (PT): برای شناسایی ترکهای سطحی
- تست ذرات مغناطیسی (MT): برای شناسایی عیوب سطحی در مواد فرومغناطیس
- تست اولتراسونیک (UT): برای شناسایی عیوب داخلی و اندازهگیری ضخامت
- تست رادیوگرافی (RT): تصویربرداری از داخل جوش با اشعه ایکس یا گاما
📌 نکته کلیدی: یک جوش با کیفیت، نتیجه انتخاب روش مناسب، مهارت جوشکار، آمادهسازی صحیح و بازرسی دقیق است. سرمایهگذاری بر روی کیفیت جوش، سرمایهگذاری بر روی ایمنی است.
۵. کاربردهای جوشکاری در صنایع
جوشکاری در تمام صنایع که با فلزات سروکار دارند، نقش حیاتی ایفا میکند. برخی از مهمترین کاربردها عبارتند از:
۶. مزایا و معایب جوشکاری
✅ مزایا
- اتصال دائمی و یکپارچه: استحکام بالا، عدم نیاز به اتصالات مکانیکی
- وزن کم: نسبت به اتصالات پیچ و مهرهای
- انعطافپذیری بالا: قابلیت اتصال انواع فلزات و اشکال
- آببندی کامل: مناسب برای مخازن و خطوط لوله
- هزینه پایین در تولید انبوه: نسبت به روشهای دیگر
- قابلیت اتوماسیون: جوشکاری رباتیک برای تولید انبوه
❌ معایب
- نیاز به مهارت و تخصص: جوشکاری نیاز به آموزش و تجربه دارد
- تغییر شکل حرارتی (Distortion): حرارت بالا باعث تغییر شکل قطعه میشود
- تنشهای پسماند (Residual Stress): تنشهای ناشی از انقباض حین سرد شدن
- خطرات ایمنی: سوختگی، برقگرفتگی، دود و گازهای سمی
- کیفیت وابسته به مهارت: کیفیت جوش بهشدت به مهارت جوشکار وابسته است
- نیاز به تجهیزات تخصصی: سرمایهگذاری اولیه بالا
۷. استانداردهای جوشکاری
استانداردهای جوشکاری، الزامات فنی، روشهای اجرا، صلاحیت جوشکاران و معیارهای پذیرش را مشخص میکنند. مهمترین استانداردهای جوشکاری عبارتند از:
| استاندارد | عنوان | کاربرد |
|---|---|---|
| ASME Section IX | Welding and Brazing Qualifications | صلاحیت جوشکاران و روشهای جوشکاری |
| API 1104 | Welding of Pipelines and Related Facilities | جوشکاری خطوط لوله |
| AWS D1.1 | Structural Welding Code — Steel | جوشکاری سازههای فولادی |
| EN ISO 15614 | Qualification of Welding Procedures | صلاحیت روشهای جوشکاری |
| ISO 9606 | Qualification Testing of Welders | آزمون صلاحیت جوشکاران |
| توجه: انتخاب استاندارد مناسب بر اساس نوع پروژه، صنعت و الزامات کارفرما انجام میشود. | ||
۸. سوالات متداول
SMAW (جوشکاری با الکترود دستی) از یک الکترود با روکش فلاکس استفاده میکند و برای کارهای عمومی، تعمیرات و خطوط لوله مناسب است. GMAW (جوشکاری با گاز محافظ) از یک سیم پیوسته و گاز محافظ استفاده میکند و سرعت بالاتری دارد و برای تولید انبوه مناسب است.
جوشکاری TIG (GTAW) برای فلزات غیرآهنی مانند آلومینیوم، منیزیم، مس، تیتانیوم و همچنین فولادهای زنگنزن و آلیاژهای خاص بسیار مناسب است. این روش جوشهای با کیفیت بالا و تمیز تولید میکند.
منطقه متاثر از حرارت (HAZ — Heat-Affected Zone) بخشی از فلز پایه است که در اثر حرارت جوشکاری دچار تغییرات متالورژیکی شده است، اما ذوب نشده است. خواص مکانیکی (سختی، استحکام، چقرمگی) این منطقه ممکن است با فلز پایه تفاوت داشته باشد و در صورت عدم کنترل، میتواند منجر به ترکخوردگی و خرابی شود.
در جوشکاری، قطعه کار ذوب میشود و اتصال متالورژیکی ایجاد میشود. در برنجکاری (Brazing)، قطعه کار ذوب نمیشود و یک فلز پرکننده با نقطه ذوب بالاتر از ۴۵۰ درجه سانتیگراد بین قطعات ذوب میشود. در لحیمکاری (Soldering)، فلز پرکننده با نقطه ذوب کمتر از ۴۵۰ درجه سانتیگراد استفاده میشود. استحکام جوشکاری > برنجکاری > لحیمکاری است.
عوامل متعددی بر کیفیت جوش تأثیر میگذارند از جمله: مهارت و تجربه جوشکار، انتخاب روش و پارامترهای جوشکاری (جریان، ولتاژ، سرعت)، آمادهسازی سطح (تمیزکاری، اتصال)، نوع و کیفیت الکترود و مواد پرکننده، گاز محافظ و شرایط محیطی (دما، رطوبت، باد).
مراجع
- AWS — American Welding Society
- ASME Section IX — Welding and Brazing Qualifications
- API 1104 — Welding of Pipelines
- ISO 15614 — Qualification of Welding Procedures
- Welding Handbook — American Welding Society
نیاز به مشاوره در مورد جوشکاری دارید؟
تیم مهندسی ایران اتصال با بیش از ۳۰ سال تجربه در صنعت جوشکاری، آماده ارائه مشاوره تخصصی برای انتخاب روش جوشکاری مناسب، تأمین تجهیزات و اجرای پروژههای شماست.
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

