
الکترودهای SMAW (جوشکاری با الکترود دستی) — راهنمای جامع
مرجع کامل الکترودهای SMAW — معرفی انواع روکشها (سلولزی، روتایل، کمهیدروژن، آهنی)، سیستم کدگذاری AWS، کاربردها در صنایع نفت، گاز، سازه، نکات نگهداری و انتخاب الکترود مناسب
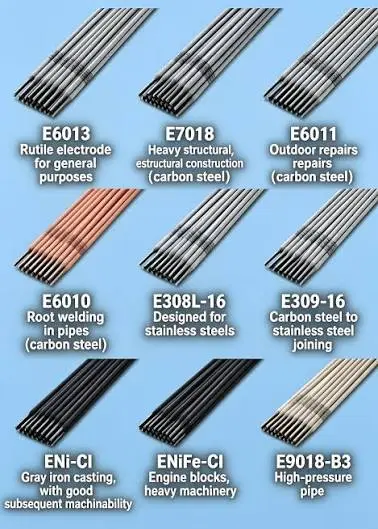
تصویر: انواع الکترودهای جوشکاری SMAW با روکشهای مختلف
۱. الکترودهای SMAW چیست و چرا اهمیت دارند؟
الکترودهای SMAW (Shielded Metal Arc Welding) که بهعنوان الکترودهای جوشکاری با الکترود دستی یا الکترودهای روکشدار (Stick Electrodes) نیز شناخته میشوند، یکی از پرکاربردترین و پرتکرارترین متریال مصرفی در صنعت جوشکاری هستند . این الکترودها از یک مغز فلزی (Core Wire) و یک روکش فلاکس (Flux Coating) تشکیل شدهاند که هر کدام نقش حیاتی در فرآیند جوشکاری ایفا میکنند .
الکترودهای SMAW بهدلیل سادگی، انعطافپذیری و هزینه مقرونبهصرفه، در طیف گستردهای از کاربردها از جمله ساخت و ساز، خطوط لوله، تعمیرات، صنایع دریایی و نفت و گاز استفاده میشوند . روکش فلاکس این الکترودها، محافظت از حوضچه جوش، تثبیت قوس، آلیاژسازی و حذف ناخالصیها را امکانپذیر میکند و آنها را به یک انتخاب ایدهآل برای شرایط محیطی مختلف تبدیل میکند .
🔑 نقش کلیدی الکترودهای SMAW: این الکترودها بهعنوان «ابزار همهکاره جوشکاری» شناخته میشوند و با ترکیب مغز فلزی و روکش فلاکس، یک سیستم کامل جوشکاری را در یک محصول ارائه میدهند.
- مغز فلزی (Core Wire): تأمینکننده فلز پرکننده و هدایت جریان الکتریکی
- روکش فلاکس (Flux Coating): تولید گاز محافظ، تشکیل سرباره، تثبیت قوس، آلیاژسازی و حذف ناخالصیها
۲. انواع روکش فلاکس در الکترودهای SMAW
نوع روکش فلاکس یکی از مهمترین عوامل تعیینکننده کاربرد و عملکرد الکترودهای SMAW است. هر نوع روکش، ویژگیهای خاصی را به فرآیند جوشکاری اضافه میکند :
۲.۱. روکش سلولزی (Cellulosic Coating)
این نوع روکش که شامل مواد سلولزی (مانند پودر چوب) است، در حین جوشکاری گاز محافظ زیادی تولید میکند و قوس بسیار نافذ (Deep Penetrating) ایجاد میکند .
- مزایا: نفوذ بالا، مناسب برای جوشکاری در موقعیتهای مختلف، قابلیت جوشکاری در فضای باز
- معایب: پاشش زیاد، نیاز به مهارت بالا
- کاربرد: خطوط لوله (Pipeline Welding)، جوشکاری ریشه (Root Pass) و جوشکاری در شرایط باد
- الکترودهای معروف: E6010, E6011
۲.۲. روکش روتایل (Rutile Coating)
این نوع روکش که اکسید تیتانیوم (TiO₂) ماده اصلی آن است، قوس نرم و پایدار و پاشش کم تولید میکند .
- مزایا: شروع قوس آسان، سطح جوش صاف، پاشش کم، مناسب برای جوشکاران مبتدی
- معایب: نفوذ کمتر نسبت به سلولزی
- کاربرد: کاربردهای عمومی، ورقهای نازک، جوشکاری در موقعیتهای آسان
- الکترودهای معروف: E6013, E7014
۲.۳. روکش کمهیدروژن (Basic / Low Hydrogen Coating)
این نوع روکش که از کربنات کلسیم و فلوراید ساخته شده است، محتوای هیدروژن بسیار پایینی دارد و جوشهایی با استحکام بالا و مقاومت به ترک تولید میکند .
- مزایا: مقاومت عالی به ترکخوردگی ناشی از هیدروژن (Hydrogen Cracking)، استحکام ضربه بالا، مناسب برای فولادهای با استحکام بالا
- معایب: نیاز به نگهداری در کوره (خشک نگهداشتن)، شروع قوس دشوارتر، نیاز به مهارت بالاتر
- کاربرد: صنایع نفت، گاز، پتروشیمی، مخازن تحت فشار، نیروگاهی
- الکترودهای معروف: E7018, E8018, E9018
۲.۴. روکش آهنی (Iron Powder Coating)
این نوع روکش که پودر آهن به آن اضافه شده است، نرخ رسوبگذاری (Deposition Rate) بالایی دارد .
- مزایا: سرعت جوشکاری بالا، راندمان بالا، مناسب برای جوشهای سنگین و تولید انبوه
- معایب: محدودیت در موقعیتهای عمودی و سرپایین
- کاربرد: جوشکاری در موقعیت مسطح (Flat Position)، جوشهای فیله بزرگ
- الکترودهای معروف: E7024, E7028
| نوع روکش | ماده اصلی | ویژگیها | کاربرد |
|---|---|---|---|
| سلولزی | مواد سلولزی | نفوذ بالا، گاز زیاد | خطوط لوله |
| روتایل | اکسید تیتانیوم | قوس نرم، پاشش کم | کاربرد عمومی |
| کمهیدروژن | کربنات کلسیم + فلوراید | مقاومت به ترک، استحکام بالا | صنایع حساس و تحت فشار |
| آهنی | پودر آهن | نرخ رسوبگذاری بالا | جوشهای سنگین در موقعیت مسطح |
| توجه: انتخاب نوع روکش بر اساس کاربرد، موقعیت جوشکاری و الزامات کیفی انجام میشود. | |||
۳. سیستم کدگذاری الکترودهای SMAW بر اساس AWS
استاندارد AWS A5.1 یک سیستم کدگذاری استاندارد برای الکترودهای SMAW ارائه میدهد که اطلاعات مهمی درباره استحکام، موقعیت جوشکاری و نوع روکش الکترود ارائه میکند . درک این سیستم برای انتخاب صحیح الکترود بسیار حیاتی است.
۳.۱. ساختار کد الکترودهای SMAW
کد الکترودهای SMAW معمولاً با حرف E (مخفف Electrode) شروع میشود و بهدنبال آن یک سری اعداد و حروف میآید:
مثال: E7018
- E = Electrode (الکترود)
- 70 = استحکام کششی حداقل ۷۰,۰۰۰ psi (حدود ۴۸۰ مگاپاسکال)
- 1 = موقعیت جوشکاری (۱ = تمام موقعیتها)
- 8 = نوع روکش فلاکس (۸ = کمهیدروژن با پتاسیم)
۳.۲. تفسیر اعداد کد الکترود
- دو رقم اول (استحکام): نشاندهنده حداقل استحکام کششی الکترود به هزاران psi:
- E60xx: ۶۰,۰۰۰ psi (فولادهای کربنی عمومی)
- E70xx: ۷۰,۰۰۰ psi (فولادهای کربنی با استحکام متوسط)
- E80xx: ۸۰,۰۰۰ psi (فولادهای کمآلیاژ با استحکام بالا)
- E90xx, E100xx, E110xx: فولادهای آلیاژی با استحکام بسیار بالا
- رقم سوم (موقعیت جوشکاری):
- 1: مناسب برای تمام موقعیتها (Flat, Horizontal, Vertical, Overhead)
- 2: فقط برای موقعیت مسطح (Flat) و افقی (Horizontal)
- 4: مناسب برای موقعیت مسطح، افقی، عمودی سربالا و سرپایین (کاربرد محدود)
- دو رقم آخر (نوع روکش):
- 10, 11: روکش سلولزی — E6010, E6011
- 12, 13, 14: روکش روتایل — E6012, E6013, E7014
- 15, 16, 18: روکش کمهیدروژن — E7015, E7016, E7018
- 24, 27, 28: روکش آهنی — E7024, E7027, E7028
🔑 نکته کلیدی: الکترودهای E7018 بهدلیل استحکام بالا، مقاومت به ترک و کیفیت عالی، یکی از پرکاربردترین الکترودها در صنایع نفت، گاز و پتروشیمی هستند .
| الکترود | استحکام (psi) | موقعیت | نوع روکش | کاربرد اصلی |
|---|---|---|---|---|
| E6010 | ۶۰,۰۰۰ | تمام موقعیتها | سلولزی | خطوط لوله، نفوذ بالا |
| E6013 | ۶۰,۰۰۰ | تمام موقعیتها | روتایل | کاربرد عمومی، ورقهای نازک |
| E7018 | ۷۰,۰۰۰ | تمام موقعیتها | کمهیدروژن | صنایع نفت، گاز، پتروشیمی، تحت فشار |
| E7024 | ۷۰,۰۰۰ | مسطح و افقی | آهنی | جوشهای سنگین، تولید انبوه |
| E8018 | ۸۰,۰۰۰ | تمام موقعیتها | کمهیدروژن | فولادهای کمآلیاژ با استحکام بالا |
| نکته: انتخاب الکترود مناسب بر اساس نوع فلز پایه، موقعیت جوشکاری، ضخامت و الزامات کیفی پروژه انجام میشود. | ||||
۴. راهنمای انتخاب الکترود SMAW مناسب
انتخاب الکترود SMAW مناسب، تأثیر مستقیم بر کیفیت جوش، بهرهوری و هزینههای پروژه دارد. عوامل زیر در انتخاب الکترود باید در نظر گرفته شوند:
- نوع فلز پایه: فولاد کربنی، فولاد کمآلیاژ، فولاد زنگنزن، چدن، آلیاژهای خاص
- موقعیت جوشکاری: مسطح، افقی، عمودی، سرپایین
- ضخامت فلز: ورقهای نازک (نیاز به نفوذ کمتر) در مقابل ورقهای ضخیم (نیاز به نفوذ بالا)
- شرایط سرویس: دما (سرد یا گرم)، خوردگی، فشار
- الزامات کد و استاندارد: ASME، AWS، API، ISO
- شرایط محیطی: فضای باز یا بسته، وجود باد، رطوبت
- برای خطوط لوله و نفوذ بالا: از الکترودهای سلولزی (E6010, E6011) استفاده کنید.
- برای کاربردهای عمومی و ورقهای نازک: از الکترودهای روتایل (E6013, E7014) استفاده کنید.
- برای صنایع نفت، گاز، پتروشیمی و پروژههای حساس: از الکترودهای کمهیدروژن (E7018, E8018) استفاده کنید.
- برای جوشهای سنگین و تولید انبوه: از الکترودهای آهنی (E7024, E7028) استفاده کنید.
۵. نگهداری و انبارداری الکترودهای SMAW
نگهداری صحیح الکترودهای SMAW بهویژه الکترودهای کمهیدروژن، برای جلوگیری از جذب رطوبت و ترکخوردگی ناشی از هیدروژن بسیار حیاتی است .
۵.۱. الزامات نگهداری الکترودهای کمهیدروژن
- الکترودهای کمهیدروژن (مانند E7018, E8018) باید در کورههای با دمای کنترلشده (معمولاً ۱۲۰ تا ۱۵۰ درجه سانتیگراد) نگهداری شوند.
- پس از باز کردن بستهبندی، اگر الکترودها بیش از ۴ ساعت در معرض هوا قرار گیرند، باید بازپخت (Rebaking) شوند (در صورتی که استاندارد اجازه دهد).
- الکترودهایی که مرطوب شدهاند، ممکن است باعث تخلخل (Porosity) و ترکخوردگی در جوش شوند.
۵.۲. دستورالعملهای کلی نگهداری
- الکترودها را در محیط خشک و دور از رطوبت نگهداری کنید.
- الکترودها را بر اساس نوع و سایز دستهبندی کنید.
- از قوطیهای مخصوص (Electrode Ovens) برای نگهداری الکترودهای کمهیدروژن در محل کار استفاده کنید.
- الکترودهای آسیبدیده (روکش ترکخورده یا کندهشده) را دور بیندازید.
⚠️ هشدار مهم: استفاده از الکترودهای کمهیدروژن که بهدرستی نگهداری نشدهاند، یکی از شایعترین علل ترکخوردگی جوش در صنایع نفت، گاز و پتروشیمی است .
۶. سوالات متداول
E6010 یک الکترود با روکش سلولزی است که نفوذ بالا و قابلیت جوشکاری در موقعیتهای مختلف را دارد و برای خطوط لوله بسیار مناسب است. E7018 یک الکترود کمهیدروژن با استحکام بالاتر (۷۰,۰۰۰ psi) است که برای فولادهای با استحکام بالا و صنایع حساس مانند مخازن تحت فشار استفاده میشود .
الکترودهای کمهیدروژن (مانند E7018) دارای روکش هیگروسکوپیک هستند و بهسرعت رطوبت هوا را جذب میکنند. رطوبت جذبشده، هیدروژن را به حوضچه جوش وارد میکند که باعث ترکخوردگی ناشی از هیدروژن (Hydrogen Cracking) در فولادهای با استحکام بالا میشود. نگهداری در کوره با دمای ۱۲۰-۱۵۰ درجه سانتیگراد، رطوبت را از روکش الکترود خارج میکند .
کد الکترودهای SMAW با حرف E شروع میشود. دو رقم اول استحکام کششی را به هزاران psi نشان میدهند (مثلاً ۷۰ = ۷۰,۰۰۰ psi). رقم سوم موقعیت جوشکاری را مشخص میکند (۱ = تمام موقعیتها، ۲ = مسطح و افقی). دو رقم آخر نوع روکش فلاکس را نشان میدهند (۸ = کمهیدروژن).
برای جوشکاری خطوط لوله، معمولاً از الکترودهای سلولزی مانند E6010 (برای جریان مستقیم - DC) و E6011 (برای جریان متناوب - AC) استفاده میشود . این الکترودها نفوذ بالا و قابلیت جوشکاری در موقعیتهای مختلف را دارند و برای جوشکاری ریشه (Root Pass) بسیار مناسب هستند.
E6013 یک الکترود با روکش روتایل است که شروع قوس آسان و پاشش کم دارد و برای کاربردهای عمومی و ورقهای نازک مناسب است. E7018 یک الکترود کمهیدروژن با استحکام بالاتر است که برای صنایع حساس و فولادهای با استحکام بالا استفاده میشود.
بله. الکترودهای SMAW مخصوص فولاد زنگنزن با کدهای مانند E308L (برای AISI 304) و E316L (برای AISI 316) وجود دارند. این الکترودها دارای ترکیب شیمیایی مناسب برای ایجاد جوشی با مقاومت به خوردگی معادل فلز پایه هستند .
برای جوشکاری با SMAW در فضای باز، نکات زیر مهم هستند: استفاده از الکترودهای سلولزی (E6010, E6011) که در برابر باد مقاوم هستند، محافظت از الکترودها در برابر رطوبت، تنظیم جریان مناسب برای شرایط محیطی، و رعایت فاصله ایمنی از مواد قابل اشتعال .
الکترود SMAW باید تعویض شود زمانی که: روکش آن ترک خورده یا کنده شده باشد، الکترود بیش از حد گرم شده باشد (تغییر رنگ مغز فلزی)، الکترود مرطوب شده باشد (بهویژه برای الکترودهای کمهیدروژن)، یا قوس ناپایدار شده باشد و کنترل آن دشوار باشد.
مراجع
- AWS — A5.1 Specification for Carbon Steel Electrodes for Shielded Metal Arc Welding
- ESAB — SMAW Electrodes Selection Guide
- Lincoln Electric — Stick Electrode Selection Guide
- Miller Electric — SMAW Electrode Guide
- Welding Handbook — American Welding Society
نیاز به مشاوره در مورد انتخاب الکترود SMAW دارید؟
تیم مهندسی ایران اتصال با تخصص در زمینه الکترودهای SMAW و آشنایی کامل با استانداردهای AWS، ASME و API، آماده ارائه مشاوره تخصصی برای انتخاب الکترود مناسب، نگهداری و استفاده در پروژههای شماست.
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

