
فلزات پرکننده (Filler Metals) — راهنمای جامع
مرجع کامل فلزات پرکننده در جوشکاری — معرفی انواع میلهها، سیمها و الکترودها، انتخاب بر اساس فلز پایه، استانداردهای AWS، کاربرد در صنایع نفت، گاز، سازه و نکات کلیدی انتخاب
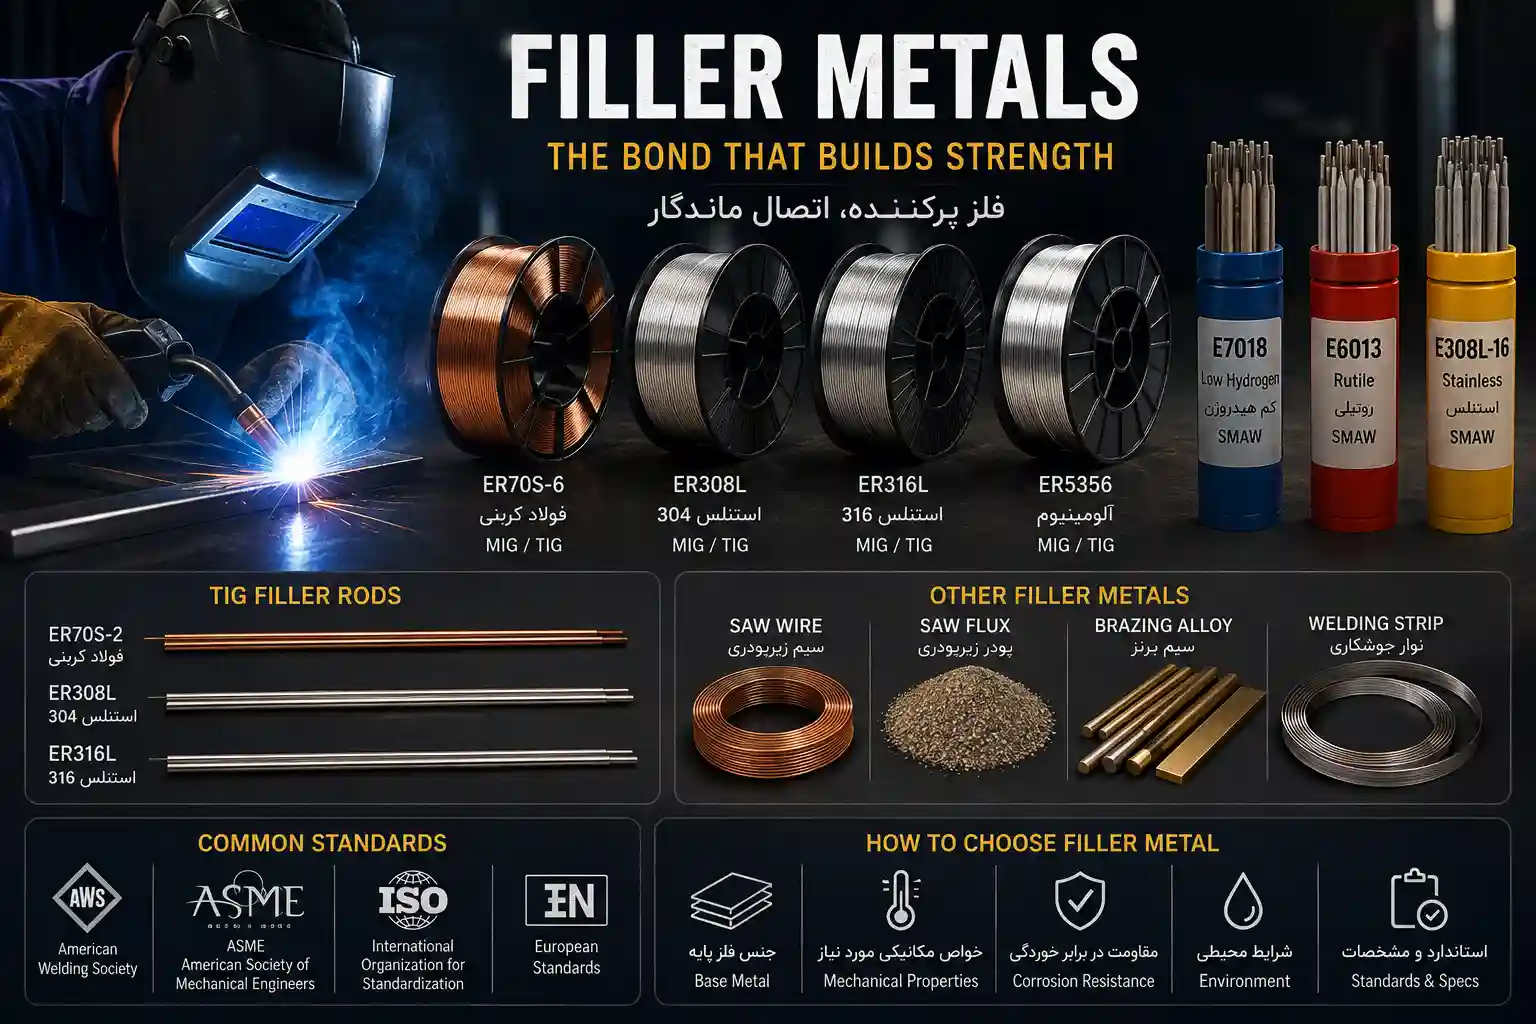
تصویر: انواع فلزات پرکننده — الکترود SMAW، سیم MIG، میله TIG و سیم FCAW
۱. فلزات پرکننده (Filler Metals) چیست و چرا اهمیت دارند؟
فلزات پرکننده (Filler Metals) موادی هستند که در طول فرآیند جوشکاری به حوضچه جوش اضافه میشوند تا شکاف بین قطعات را پر کرده و به ایجاد یک اتصال با خواص مکانیکی و متالورژیکی مطلوب کمک کنند . این مواد بهعنوان بخشی از اتصال نهایی، باید با فلز پایه سازگار بوده و خواص مورد نیاز (استحکام، مقاومت به خوردگی، چقرمگی و ...) را تأمین کنند .
انتخاب صحیح فلز پرکننده، تأثیر مستقیم بر کیفیت جوش، استحکام اتصال، مقاومت به خوردگی، بهرهوری و هزینههای پروژه دارد. استفاده از فلز پرکننده نامناسب میتواند منجر به ترکخوردگی، تخلخل، کاهش استحکام، خوردگی و خرابی سازه شود. بههمین دلیل، مهندسان جوشکاری و جوشکاران باید دانش کافی در مورد انواع فلزات پرکننده، سیستم کدگذاری آنها و اصول انتخاب داشته باشند.
🔑 نقش کلیدی فلزات پرکننده: فلزات پرکننده مانند «ماده چسبنده در اتصال فلزی» عمل میکنند و با ترکیب شدن با فلز پایه، یک اتصال یکپارچه با خواص مورد نیاز ایجاد میکنند.
- الکترودهای SMAW: ترکیبی از فلز پرکننده و فلاکس در یک محصول
- سیمهای MIG (GMAW): بهصورت قرقره پیوسته
- میلههای TIG (GTAW): بهصورت میلههای برشخورده
- سیمهای FCAW: دارای هسته فلاکس
- سیمهای SAW (زیرپودری): سیم با فلاکس جداگانه
۲. استانداردها و سیستم کدگذاری فلزات پرکننده
استانداردهای AWS (American Welding Society) یک سیستم کدگذاری استاندارد برای فلزات پرکننده ارائه میدهند که اطلاعات مهمی درباره نوع فلز، ترکیب شیمیایی، استحکام و کاربرد آنها ارائه میکند . مهمترین استانداردهای AWS برای فلزات پرکننده عبارتند از:
- A5.1: الکترودهای SMAW برای فولاد کربنی
- A5.18: سیمهای MIG و میلههای TIG برای فولاد کربنی
- A5.9: سیمها و میلههای فولاد زنگنزن
- A5.10: سیمها و میلههای آلومینیوم
- A5.28: سیمها و میلههای فولاد کمآلیاژ
- A5.14: سیمها و میلههای آلیاژ نیکل
- A5.7: سیمها و میلههای مس و آلیاژهای مس
۲.۱. ساختار کد فلزات پرکننده
مثال کد SMAW: E7018
- E = Electrode (الکترود)
- 70 = استحکام کششی حداقل ۷۰,۰۰۰ psi
- 1 = موقعیت جوشکاری (تمام موقعیتها)
- 8 = نوع روکش فلاکس (کمهیدروژن)
مثال کد GMAW/GTAW: ER70S-6
- ER = Electrode Rod (الکترود/میله پرکننده)
- 70 = استحکام کششی حداقل ۷۰,۰۰۰ psi
- S = Solid (سیم یکپارچه)
- 6 = نوع ترکیب شیمیایی
🔑 نکته کلیدی: درک سیستم کدگذاری استانداردهای AWS برای انتخاب صحیح فلز پرکننده و اطمینان از انطباق با الزامات پروژه بسیار حیاتی است.
۳. انواع فلزات پرکننده بر اساس فرآیند جوشکاری
۳.۱. فلزات پرکننده در جوشکاری SMAW
در جوشکاری SMAW، فلز پرکننده بهصورت الکترودهای روکشدار با کدهای زیر ارائه میشود:
- E6010, E6011: روکش سلولزی — نفوذ بالا — مناسب برای خطوط لوله
- E6013, E7014: روکش روتایل — قوس نرم — کاربرد عمومی
- E7018, E8018: روکش کمهیدروژن — استحکام بالا — صنایع حساس
- E7024, E7028: روکش آهنی — نرخ رسوبگذاری بالا — جوشهای سنگین
۳.۲. فلزات پرکننده در جوشکاری GMAW (MIG)
در جوشکاری MIG، فلز پرکننده بهصورت سیمهای پیوسته با کدهای زیر ارائه میشود:
- ER70S-6: رایجترین سیم برای فولاد کربنی — دارای سیلیسیم و منگنز بالا
- ER70S-2: دارای عناصر اکسیدزدا (Al, Ti, Zr) — مناسب برای فولادهای با کربن متوسط
- ER80S-D2: دارای مولیبدن و منگنز بالا — برای فولادهای با استحکام بالا
- ER308L, ER308LSi: برای فولاد زنگنزن AISI 304/304L
- ER316L: برای فولاد زنگنزن AISI 316/316L
- ER4043, ER5356: برای آلومینیوم
۳.۳. فلزات پرکننده در جوشکاری GTAW (TIG)
در جوشکاری TIG، فلز پرکننده بهصورت میلههای (Rod) با همان کدهای سیمهای GMAW ارائه میشود:
- ER70S-2, ER70S-6: برای فولاد کربنی
- ER308L, ER316L: برای فولاد زنگنزن
- ER4043, ER5356: برای آلومینیوم
- ERTi-2: برای تیتانیوم
- ERNiCr-3: برای آلیاژهای نیکل
۳.۴. فلزات پرکننده در جوشکاری FCAW
در جوشکاری FCAW، فلز پرکننده بهصورت سیمهای با هسته فلاکس با کدهای زیر ارائه میشود:
- E70T-1: با گاز محافظ — نرخ رسوبگذاری بالا
- E71T-11: خودمحافظ — بدون نیاز به گاز محافظ
- E71T-8: خودمحافظ — مناسب برای خطوط لوله
۳.۵. فلزات پرکننده در جوشکاری SAW (زیرپودری)
در جوشکاری SAW، فلز پرکننده بهصورت سیم (EM/EL) و فلاکس (F) جداگانه ارائه میشود:
- EM12K: سیم با منگنز و سیلیسیم — برای جوشکاری عمومی فولاد
- EL8: سیم با کربن پایین — برای جوشهای با چقرمگی بالا
| فرآیند | نوع فلز پرکننده | کدهای رایج | کاربرد |
|---|---|---|---|
| SMAW | الکترود روکشدار | E6010, E6013, E7018 | عمومی، خطوط لوله، صنایع حساس |
| GMAW (MIG) | سیم پیوسته | ER70S-6, ER308L | تولید انبوه، خودروسازی، فولاد زنگنزن |
| GTAW (TIG) | میله (Rod) | ER70S-2, ER4043 | جوشهای با کیفیت بالا، آلومینیوم |
| FCAW | سیم با هسته فلاکس | E70T-1, E71T-11 | سازههای سنگین، فضای باز |
| SAW | سیم + فلاکس | EM12K + F | جوشهای سنگین، خطوط لوله |
| توجه: انتخاب فلز پرکننده بر اساس فرآیند جوشکاری، نوع فلز پایه و الزامات کیفی انجام میشود. | |||
۴. راهنمای انتخاب فلز پرکننده مناسب
انتخاب فلز پرکننده مناسب، تأثیر مستقیم بر کیفیت جوش، مقاومت به خوردگی، خواص مکانیکی و هزینه پروژه دارد. عوامل زیر در انتخاب فلز پرکننده باید در نظر گرفته شوند:
۴.۱. عوامل کلیدی در انتخاب فلز پرکننده
- نوع فلز پایه: مهمترین عامل — فلز پرکننده باید با فلز پایه سازگار باشد.
- خواص مکانیکی مورد نیاز: استحکام کششی، چقرمگی، سختی و مقاومت به ضربه
- شرایط سرویس: دما (سرد یا گرم)، خوردگی، فشار و محیط کاری
- فرآیند جوشکاری: SMAW, GMAW, GTAW, FCAW, SAW
- الزامات کد و استاندارد: ASME، AWS، API، ISO
- موقعیت جوشکاری: مسطح، افقی، عمودی، سرپایین
- ضخامت فلز پایه: ورقهای نازک یا ضخیم
۴.۲. توصیههای انتخاب بر اساس فلز پایه
GMAW: ER70S-6 (رایج)
GTAW: ER70S-2 (TIG)
FCAW: E71T-1 یا E71T-11
GMAW/GTAW: ER308L, ER308LSi
GMAW/GTAW: ER316L
GMAW/GTAW: ER80S-D2, ER100S-1
GMAW/GTAW: ER309L
🔑 نکته کلیدی: برای پروژههای تحت استانداردهای ASME، AWS و API، همیشه از فلزات پرکننده تأییدشده و دارای گواهی (Certified) با مدارک قابلراستیابی استفاده کنید.
۵. سازگاری فلز پرکننده با فلز پایه
سازگاری فلز پرکننده با فلز پایه یکی از مهمترین اصول در جوشکاری است. انتخاب نادرست میتواند منجر به عیوب جدی شود:
۵.۱. اصول سازگاری
- استحکام: فلز پرکننده باید استحکامی معادل یا کمی بیشتر از فلز پایه داشته باشد.
- ترکیب شیمیایی: برای فولادهای زنگنزن و آلیاژهای خاص، فلز پرکننده باید ترکیب شیمیایی مشابه فلز پایه داشته باشد.
- ضریب انبساط حرارتی: نزدیک بودن ضریب انبساط حرارتی دو فلز، از ایجاد تنش و ترک جلوگیری میکند.
- جلوگیری از تشکیل فازهای شکننده: برخی ترکیبات فلزی میتوانند فازهای شکننده مانند سختی بالا (Hardening) یا ترکهای آستنیت در HAZ ایجاد کنند.
فلزات پرکننده با محتوای هیدروژن بالا (مانند الکترودهای سلولزی) در جوشکاری فولادهای با استحکام بالا میتوانند باعث ترکخوردگی ناشی از هیدروژن شوند. در این موارد، از الکترودهای کمهیدروژن مانند E7018 استفاده کنید.
۶. نگهداری و انبارداری فلزات پرکننده
نگهداری صحیح فلزات پرکننده برای جلوگیری از جذب رطوبت، زنگزدگی، آلودگی و کاهش کیفیت بسیار مهم است:
- الکترودهای SMAW کمهیدروژن (E7018, E8018): باید در کورههای با دمای کنترلشده (۱۲۰-۱۵۰ درجه سانتیگراد) نگهداری شوند.
- سیمهای MIG (ER70S-6): در محیط خشک و دور از رطوبت نگهداری شوند. سیمهای با روکش مس، مقاومت به زنگزدگی بیشتری دارند.
- سیمهای فولاد زنگنزن: از آلودگی با فولاد کربنی (Cross-Contamination) جلوگیری شود.
- میلههای TIG (ER70S-2, ER308L): باید در بستهبندی اصلی و دور از گرد و غبار نگهداری شوند.
- سیمهای FCAW: بهدلیل هسته فلاکس، از رطوبت محافظت شوند.
⚠️ هشدار مهم: الکترودهای کمهیدروژن که بیش از ۴ ساعت در معرض هوا قرار گرفتهاند، باید بازپخت (Rebaking) شوند (در صورتی که استاندارد اجازه دهد). در غیر این صورت، نباید استفاده شوند.
۷. سوالات متداول
الکترود SMAW: دارای مغز فلزی و روکش فلاکس است — بهصورت دستی و با ایجاد قوس مصرف میشود. سیم MIG: بهصورت قرقره پیوسته است و از طریق مشعل بهطور خودکار تغذیه میشود. میله TIG: بهصورت میله برشخورده است و بهصورت دستی به حوضچه جوش اضافه میشود. هر سه نقش فلز پرکننده را ایفا میکنند، اما شکل و نحوه استفاده آنها متفاوت است.
برای انتخاب فلز پرکننده، عوامل زیر را در نظر بگیرید: نوع فلز پایه (کربنی، زنگنزن، آلومینیوم، آلیاژهای خاص)، خواص مکانیکی مورد نیاز (استحکام، چقرمگی، مقاومت به خوردگی)، فرآیند جوشکاری (SMAW، GMAW، GTAW)، شرایط سرویس (دما، فشار، محیط خورنده) و الزامات کد و استاندارد پروژه.
ER70S-6 دارای مقادیر بالاتری از سیلیسیم (Si) و منگنز (Mn) است که باعث روانشدگی بهتر حوضچه جوش و کیفیت ظاهری بالاتر میشود. ER70S-2 دارای عناصر آلومینیوم، تیتانیوم و زیرکونیوم است که بهعنوان اکسیدزدا (Deoxidizer) عمل میکنند و برای جوشکاری فولادهای با کربن متوسط و آلیاژهای خاص مناسبتر است.
الکترودهای کمهیدروژن دارای محتوای هیدروژن بسیار پایین در روکش خود هستند که از ورود هیدروژن به جوش جلوگیری میکند. هیدروژن میتواند باعث ترکخوردگی ناشی از هیدروژن (Hydrogen Cracking) در فولادهای با استحکام بالا شود. بههمین دلیل، استفاده از این الکترودها در صنایع نفت، گاز و پتروشیمی الزامی است.
برای اتصال فولاد زنگنزن به فولاد کربنی، فلز پرکننده ER309L (در GMAW/GTAW) یا E309L (در SMAW) توصیه میشود. این فلز پرکننده با داشتن ترکیب شیمیایی بین فولاد زنگنزن و کربنی، یک اتصال با مقاومت به خوردگی مناسب ایجاد میکند.
سیمهای جوشکاری معمولاً تاریخ انقضای مشخصی ندارند، اما در صورت نگهداری نامناسب (رطوبت، زنگزدگی، آلودگی) کیفیت آنها کاهش مییابد. بهتر است سیمها را در بستهبندی اصلی و در محیط خشک و کنترلشده نگهداری کنید. الکترودهای کمهیدروژن دارای محدودیت زمانی برای استفاده پس از باز کردن بستهبندی هستند.
ER4043 دارای ۵٪ سیلیسیم است و روانشدگی عالی، مقاومت به ترک و ظاهر خوب دارد و برای جوشکاری عمومی آلومینیوم مناسب است. ER5356 دارای ۵٪ منیزیم است و استحکام بالاتر و مقاومت به خوردگی بهتر دارد و برای آلیاژهای ۵xxx و کاربردهای دریایی مناسب است.
بله، در بسیاری از موارد میتوان از سیم MIG (با کد ER70S-6) بهعنوان میله TIG استفاده کرد، زیرا ترکیب شیمیایی آنها یکسان است. با این حال، سیم MIG معمولاً دارای پوشش نازک مس است که ممکن است در TIG باعث ایجاد مشکلات جزئی شود. بهترین گزینه استفاده از میلههای TIG مخصوص با کد مشابه (مانند ER70S-2 یا ER70S-6) است.
مراجع
- AWS — A5.1, A5.18, A5.9, A5.10, A5.28 Specifications
- ESAB — Filler Metal Selection Guide
- Lincoln Electric — Filler Metal Guide
- Miller Electric — Filler Metal Selection
- Welding Handbook — American Welding Society
نیاز به مشاوره در مورد انتخاب فلز پرکننده دارید؟
تیم مهندسی ایران اتصال با تخصص در زمینه فلزات پرکننده و آشنایی کامل با استانداردهای AWS، ASME و API، آماده ارائه مشاوره تخصصی برای انتخاب فلز پرکننده مناسب، تأمین مواد و اجرای پروژههای شماست.
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

