
سیمهای جوشکاری MIG و TIG — راهنمای جامع
مرجع کامل سیمهای جوشکاری MIG و TIG — معرفی انواع سیمهای پرکننده (ER70S-6، ER308L، ER4043، ER5356)، سیستم کدگذاری AWS، کاربردها در صنایع مختلف، نکات انتخاب و نگهداری
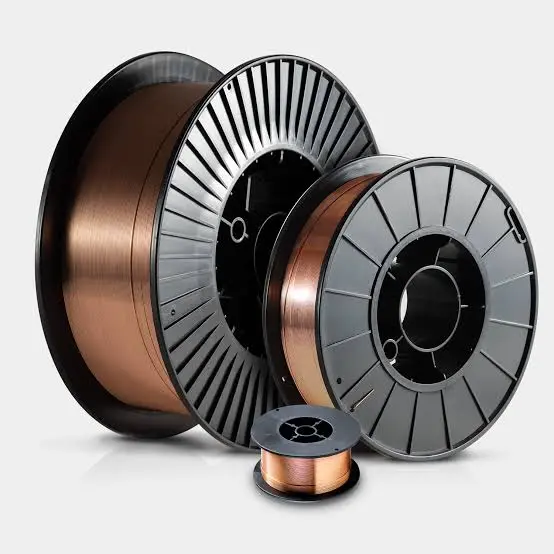
تصویر: انواع سیمهای جوشکاری MIG (قرقره) و TIG (میله) با کدگذاری استاندارد
۱. سیمهای جوشکاری MIG و TIG چیست و چرا اهمیت دارند؟
سیمهای جوشکاری MIG و TIG بهعنوان فلزات پرکننده (Filler Metals) در فرآیندهای جوشکاری GMAW (MIG/MAG) و GTAW (TIG) استفاده میشوند . این سیمها نقش حیاتی در تأمین خواص مکانیکی، مقاومت به خوردگی و کیفیت ظاهری جوش نهایی ایفا میکنند.
تفاوت اصلی بین سیمهای MIG و TIG در شکل و نحوه تغذیه آنهاست. سیمهای MIG بهصورت قرقرههای پیوسته (Spool) به مشعل تغذیه میشوند، در حالی که سیمهای TIG بهصورت میلههای برشخورده (Cut Rods) بهصورت دستی به حوضچه جوش اضافه میشوند . با این حال، ترکیب شیمیایی و کدگذاری هر دو نوع سیم بر اساس استانداردهای یکسان (AWS A5.18 برای فولاد، A5.9 برای فولاد زنگنزن، A5.10 برای آلومینیوم و ...) انجام میشود.
🔑 نقش کلیدی سیمهای پرکننده: این سیمها مانند «چسب فلزی» عمل میکنند و با ترکیب شدن با فلز پایه، یک اتصال یکپارچه با خواص مورد نیاز ایجاد میکنند.
- سیم MIG (GMAW): بهصورت قرقره پیوسته — تغذیه خودکار — مناسب برای تولید انبوه و سرعت بالا
- سیم TIG (GTAW): بهصورت میله (Rod) — تغذیه دستی — مناسب برای جوشهای با کیفیت بالا و کنترل دقیق
۲. سیستم کدگذاری سیمهای جوشکاری بر اساس AWS
استانداردهای AWS یک سیستم کدگذاری استاندارد برای سیمهای جوشکاری ارائه میدهند که اطلاعات مهمی درباره نوع فلز، ترکیب شیمیایی و کاربرد سیم ارائه میکند . درک این سیستم برای انتخاب صحیح سیم بسیار حیاتی است.
۲.۱. ساختار کد سیمهای جوشکاری
کد سیمهای جوشکاری معمولاً با حروف ER (مخفف Electrode Rod) شروع میشود و بهدنبال آن یک سری اعداد و حروف میآید:
مثال: ER70S-6
- ER = Electrode Rod (الکترود/میله پرکننده)
- 70 = استحکام کششی حداقل ۷۰,۰۰۰ psi (حدود ۴۸۰ مگاپاسکال)
- S = Solid (سیم یکپارچه / بدون فلاکس)
- 6 = نوع ترکیب شیمیایی و عناصر آلیاژی
مثال: ER308L
- ER = Electrode Rod
- 308 = نوع آلیاژ (مشابه فولاد زنگنزن AISI 308)
- L = Low Carbon (کربن پایین — برای جلوگیری از حساسشدگی)
مثال: ER4043
- ER = Electrode Rod
- 4043 = نوع آلیاژ آلومینیوم (دارای سیلیسیم بالا)
🔑 نکته کلیدی: سیمهای با کد ER70S-6 یکی از پرکاربردترین سیمهای جوشکاری برای فولادهای کربنی هستند و بهدلیل عناصر آلیاژی (سیلیسیم و منگنز) بالا، قابلیت جوشکاری عالی دارند .
۳. انواع سیمهای جوشکاری MIG و TIG
۳.۱. سیمهای فولاد کربنی و کمآلیاژ
- ER70S-6: پرکاربردترین سیم برای فولادهای کربنی — دارای عناصر آلیاژی سیلیسیم و منگنز بالا — مناسب برای جوشکاری عمومی، خودروسازی و صنایع فلزی
- ER70S-2: دارای عناصر آلومینیوم، تیتانیوم و زیرکونیوم — مناسب برای جوشکاری فولادهای با کربن متوسط و آلیاژهای خاص
- ER70S-3: مشابه S-2 اما با عناصر آلیاژی کمتر — مناسب برای کاربردهای عمومی
- ER80S-D2: دارای مولیبدن و منگنز بالا — مناسب برای فولادهای با استحکام بالا و خطوط لوله
۳.۲. سیمهای فولاد زنگنزن
- ER308L: برای جوشکاری فولاد زنگنزن AISI 304 و 304L — مقاومت به خوردگی عالی
- ER308LSi: مشابه 308L با سیلیسیم بالا — بهبود روانشدگی حوضچه جوش
- ER316L: برای جوشکاری فولاد زنگنزن AISI 316 و 316L — مقاومت به خوردگی در محیطهای اسیدی و کلریدی
- ER309L: برای جوشکاری فولاد زنگنزن به فولاد کربنی (فلزات غیرمشابه)
- ER347: برای جوشکاری فولادهای زنگنزن با عنصر نیوبیم — مقاومت به خوردگی بین دانهای
۳.۳. سیمهای آلومینیوم
- ER4043: رایجترین سیم برای جوشکاری آلومینیوم — دارای ۵٪ سیلیسیم — روانشدگی عالی و مقاومت به ترک
- ER4047: دارای ۱۲٪ سیلیسیم — نقطه ذوب پایینتر — مناسب برای لحیمکاری و جوشکاری آلیاژهای خاص
- ER5356: دارای منیزیم بالا (۵٪) — استحکام بالا و مقاومت به خوردگی عالی — مناسب برای آلیاژهای ۵xxx
- ER5183: دارای منیزیم بالا — استحکام بسیار بالا — مناسب برای جوشکاری آلیاژهای مقاوم به خوردگی دریایی
۳.۴. سیمهای مس و آلیاژهای مس
- ERCu: مس خالص — برای جوشکاری مس و آلیاژهای مس
- ERCuSn-A: برنز قلعی — برای جوشکاری برنزها
- ERCuAl-A2: برنز آلومینیومی — برای جوشکاری آلیاژهای مس با استحکام بالا
۳.۵. سیمهای تیتانیوم و آلیاژهای خاص
- ERTi-2: تیتانیوم خالص تجاری — برای جوشکاری تیتانیوم Grade 2
- ERNiCr-3: آلیاژ نیکل-کروم — برای جوشکاری آلیاژهای اینکونل و سوپرآلیاژها
| کد سیم | نوع فلز | کاربرد اصلی | فرآیند |
|---|---|---|---|
| ER70S-6 | فولاد کربنی | کاربرد عمومی، خودروسازی | MIG / TIG |
| ER308L | فولاد زنگنزن | AISI 304/304L | MIG / TIG |
| ER316L | فولاد زنگنزن | AISI 316/316L | MIG / TIG |
| ER4043 | آلومینیوم | جوشکاری عمومی آلومینیوم | MIG / TIG |
| ER5356 | آلومینیوم | استحکام بالا، محیطهای دریایی | MIG / TIG |
| ER309L | فولاد زنگنزن | اتصال فولاد زنگنزن به کربنی | MIG / TIG |
| توجه: انتخاب سیم مناسب بر اساس نوع فلز پایه، شرایط سرویس و الزامات کیفی انجام میشود. | |||
۴. راهنمای انتخاب سیم جوش MIG و TIG مناسب
انتخاب سیم جوش مناسب، تأثیر مستقیم بر کیفیت جوش، مقاومت به خوردگی و خواص مکانیکی اتصال دارد. عوامل زیر در انتخاب سیم باید در نظر گرفته شوند:
۴.۱. انتخاب سیم بر اساس فلز پایه
TIG: ER70S-2، ER70S-6
۴.۲. نکات انتخاب سیم
- برای فولاد کربنی: معمولاً از سیمهای با استحکام معادل یا کمی بیشتر از فلز پایه استفاده میشود.
- برای فولاد زنگنزن: سیم باید ترکیب شیمیایی مشابه فلز پایه داشته باشد تا مقاومت به خوردگی حفظ شود.
- برای آلومینیوم: انتخاب بین ER4043 (روانشدگی بهتر، مقاومت به ترک) و ER5356 (استحکام بالاتر، مقاومت به خوردگی بهتر) بر اساس کاربرد انجام میشود.
🔑 نکته کلیدی: برای کاربردهای حساس و پروژههای تحت استانداردهای ASME، AWS و API، باید از سیمهای تأییدشده و دارای گواهی (Certified) استفاده شود .
۵. نگهداری و انبارداری سیمهای جوشکاری
نگهداری صحیح سیمهای جوشکاری برای جلوگیری از زنگزدگی، آلودگی و تغییر کیفیت بسیار مهم است:
- سیمهای فولاد کربنی: باید در محیط خشک و دور از رطوبت نگهداری شوند. سیمهای با روکش مس، مقاومت به زنگزدگی بیشتری دارند.
- سیمهای فولاد زنگنزن: باید از آلودگی با فولاد کربنی (Cross-Contamination) جلوگیری شود. استفاده از تجهیزات جداگانه برای جابجایی توصیه میشود.
- سیمهای آلومینیوم: بسیار نرم هستند و باید از آسیب فیزیکی و خراشیدگی محافظت شوند.
- سیمهای TIG (میلهها): باید در بستهبندی اصلی نگهداری شوند تا از آلودگی و اکسیداسیون جلوگیری شود.
- سیمهای MIG (قرقرهها): باید در محفظههای محافظ و دور از گرد و غبار نگهداری شوند.
سیمهای جوشکاری که زنگزده، خورده یا آلوده شدهاند، نباید استفاده شوند، زیرا میتوانند باعث تخلخل، ترک و کاهش کیفیت جوش شوند.
۶. سوالات متداول
ER70S-6 دارای مقادیر بالاتری از سیلیسیم (Si) و منگنز (Mn) است که باعث روانشدگی بهتر حوضچه جوش و کیفیت ظاهری بالاتر میشود. ER70S-2 دارای عناصر آلومینیوم، تیتانیوم و زیرکونیوم است که بهعنوان اکسیدزدا (Deoxidizer) عمل میکنند و برای جوشکاری فولادهای با کربن متوسط و آلیاژهای خاص مناسبتر است .
برای جوشکاری فولاد زنگنزن AISI 304 و 304L، سیمهای ER308L و ER308LSi مناسب هستند . ER308L دارای کربن پایین (L) است که از حساسشدگی (Sensitization) و خوردگی بین دانهای جلوگیری میکند .
ER4043 دارای ۵٪ سیلیسیم است و روانشدگی عالی، مقاومت به ترک و ظاهر خوب دارد و برای جوشکاری عمومی آلومینیوم مناسب است. ER5356 دارای ۵٪ منیزیم است و استحکام بالاتر و مقاومت به خوردگی بهتر دارد و برای آلیاژهای ۵xxx و کاربردهای دریایی مناسب است .
برای اتصال فولاد زنگنزن به فولاد کربنی، سیم ER309L توصیه میشود. این سیم با داشتن ترکیب شیمیایی بین فولاد زنگنزن و کربنی، یک اتصال با مقاومت به خوردگی مناسب ایجاد میکند .
تفاوت اصلی در شکل و نحوه استفاده است. سیم MIG بهصورت قرقره پیوسته است و بهطور خودکار از طریق مشعل تغذیه میشود. سیم TIG بهصورت میله (Rod) است و بهصورت دستی به حوضچه جوش اضافه میشود. با این حال، ترکیب شیمیایی و کدگذاری هر دو نوع سیم بر اساس استانداردهای یکسان AWS انجام میشود.
برای انتخاب سیم جوش مناسب، باید عوامل زیر را در نظر بگیرید: نوع فلز پایه (کربنی، زنگنزن، آلومینیوم و ...)، شرایط سرویس (دما، خوردگی، فشار)، فرآیند جوشکاری (MIG یا TIG)، الزامات کد و استاندارد پروژه، و هزینه و در دسترس بودن.
سیمهای جوشکاری معمولاً تاریخ انقضای مشخصی ندارند، اما در صورت نگهداری نامناسب (رطوبت، زنگزدگی، آلودگی) کیفیت آنها کاهش مییابد. بهتر است سیمها را در بستهبندی اصلی و در محیط خشک و کنترلشده نگهداری کنید.
انتخاب گاز محافظ بستگی به نوع سیم و فلز پایه دارد: برای فولاد کربنی: CO₂ یا مخلوط آرگون/CO₂، برای فولاد زنگنزن: آرگون + ۲-۵% CO₂ یا مخلوط آرگون/هلیوم، برای آلومینیوم: آرگون خالص.
مراجع
- AWS — A5.18 (Carbon Steel Filler Metals), A5.9 (Stainless Steel Filler Metals), A5.10 (Aluminium Filler Metals)
- ESAB — MIG & TIG Wires Selection Guide
- Lincoln Electric — Filler Metal Selection Guide
- Miller Electric — MIG Wire and TIG Rod Guide
- Welding Handbook — American Welding Society
نیاز به مشاوره در مورد انتخاب سیم MIG و TIG دارید؟
تیم مهندسی ایران اتصال با تخصص در زمینه سیمهای جوشکاری MIG و TIG و آشنایی کامل با استانداردهای AWS، ASME و API، آماده ارائه مشاوره تخصصی برای انتخاب سیم مناسب، نگهداری و استفاده در پروژههای شماست.
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

