
جوشکاری MIG (GMAW) — راهنمای جامع
مرجع کامل جوشکاری MIG (GMAW) — معرفی فرآیند، حالتهای انتقال فلز (اتصال کوتاه، اسپری، پالسی)، گازهای محافظ، تجهیزات، کاربردها در صنایع و مزایا نسبت به SMAW
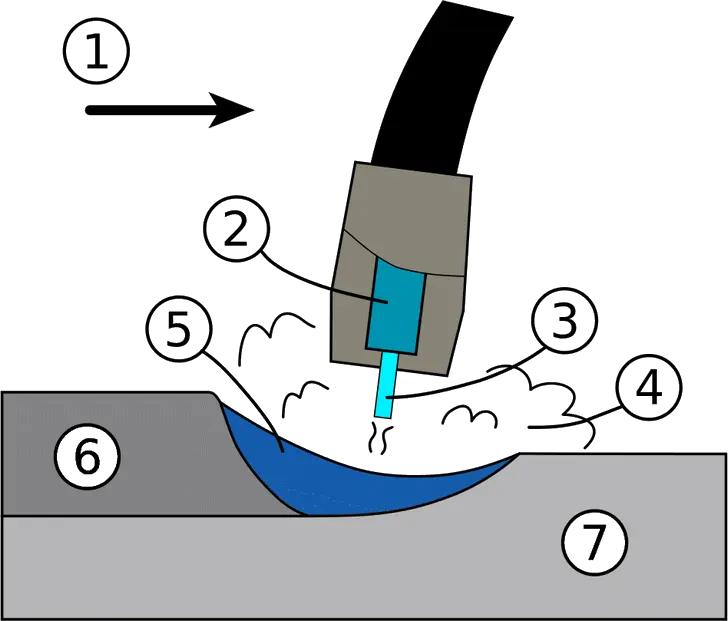
تصویر: نمای شماتیک فرآیند جوشکاری MIG — تشکیل قوس، حوضچه جوش و فلز پرکننده
۱. جوشکاری MIG (GMAW) چیست؟
جوشکاری MIG (Metal Inert Gas) که با نام GMAW (Gas Metal Arc Welding) نیز شناخته میشود، یکی از پرمصرفترین و پیشرفتهترین روشهای جوشکاری قوس الکتریکی است. در این فرآیند، از یک الکترود سیمی پیوسته و مصرفشونده و یک گاز محافظ (معمولاً آرگون، هلیوم یا مخلوط آنها با CO₂) برای ایجاد و محافظت از قوس و حوضچه جوش استفاده میشود.
این روش برای اولین بار در سال ۱۹۴۹ در ایالات متحده برای جوشکاری آلومینیوم به ثبت رسید. در آن زمان، از گاز هلیوم بهعنوان گاز محافظ استفاده میشد. از حدود سال ۱۹۵۲، این فرآیند در بریتانیا برای جوشکاری آلومینیوم با گاز آرگون و برای فولادهای کربنی با گاز CO₂ محبوبیت یافت.
🔑 تعریف ساده: جوشکاری MIG مانند یک «تفنگ چسبکاری فلزی» است! شما یک سیم فلزی را بهصورت پیوسته از طریق یک مشعل به سمت قطعه کار هدایت میکنید و همزمان یک گاز محافظ، حوضچه جوش را از اکسیداسیون محافظت میکند.
- MIG (Metal Inert Gas): از گازهای بیاثر (مانند آرگون و هلیوم) استفاده میکند. مناسب برای آلومینیوم، منیزیم و فولادهای زنگنزن.
- MAG (Metal Active Gas): از گازهای فعال (مانند CO₂ یا مخلوط CO₂ با آرگون) استفاده میکند. مناسب برای فولادهای کربنی و کمآلیاژ.
۲. ویژگیهای فرآیند جوشکاری MIG
جوشکاری MIG از نظر اصول اولیه، شباهت زیادی به جوشکاری با الکترود دستی (SMAW) دارد. در هر دو روش، حرارت مورد نیاز برای جوشکاری از طریق ایجاد یک قوس الکتریکی بین الکترود و قطعه کار تأمین میشود و الکترود ذوب شده و حوضچه جوش را تشکیل میدهد.
با این حال، تفاوتهای کلیدی بین این دو روش عبارتند از:
- الکترود: در MIG، الکترود بهصورت سیم نازک و پیوسته از یک قرقره (Spool) تغذیه میشود، در حالی که در SMAW، الکترود بهصورت میلههای دستی با روکش فلاکس است.
- گاز محافظ: در MIG، گاز محافظ از منبع خارجی (کپسول گاز) تأمین میشود، در حالی که در SMAW، گاز محافظ از تجزیه فلاکس الکترود تولید میشود.
- تغذیه الکترود: در MIG، سیم بهصورت خودکار و پیوسته توسط یک موتور تغذیه میشود، بنابراین این فرآیند اغلب بهعنوان جوشکاری نیمهخودکار (Semi-Automatic) شناخته میشود.
🔑 مزیت کلیدی MIG: سرعت بالا و راندمان تولید بهدلیل تغذیه پیوسته سیم جوش. این ویژگی، MIG را به یک جایگزین جذاب برای SMAW تبدیل کرده است، بهویژه در خطوط تولید انبوه.
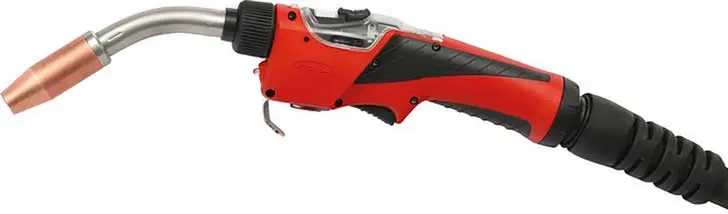
تصویر: مشعل جوشکاری MIG — اجزای داخلی شامل لوله تماس، نازل گاز و مکانیزم تغذیه سیم
۳. حالتهای انتقال فلز در جوشکاری MIG
نحوه انتقال فلز از الکترود به حوضچه جوش، یکی از مهمترین عواملی است که کیفیت، ظاهر و کارایی جوشکاری MIG را تعیین میکند. سه حالت اصلی انتقال فلز در این فرآیند وجود دارد:
۳.۱. انتقال اتصال کوتاه (Short-Circuiting / Dip Transfer)
در این حالت که بهعنوان انتقال غوطهوری (Dip Transfer) نیز شناخته میشود، فلز مذاب در نوک سیم، با برخورد فیزیکی سیم به حوضچه جوش منتقل میشود. این کار با تنظیم یک ولتاژ پایین انجام میشود. برای سیم با قطر ۱.۲ میلیمتر، ولتاژ قوس از حدود ۱۷ ولت (در جریان ۱۰۰ آمپر) تا ۲۲ ولت (در جریان ۲۰۰ آمپر) متغیر است.
- مزایا: مناسب برای جوشکاری ورقهای نازک، موقعیتهای دشوار و جوشکاری در فضاهای محدود
- معایب: پاشش (Spatter) نسبتاً بالا، نیاز به تنظیم دقیق ولتاژ و اندوکتانس
- کاربرد: صنایع خودروسازی، ورقهای نازک فولادی و آلومینیومی
اندوکتانس (Inductance) برای کنترل نوسان جریان در لحظه تماس سیم با حوضچه جوش استفاده میشود. تنظیم صحیح اندوکتانس، پاشش را به حداقل میرساند و کیفیت جوش را بهبود میبخشد.
۳.۲. انتقال اسپری (Spray Transfer)
در این حالت، فلز مذاب بهصورت قطرات ریز (اسپری) از نوک سیم به حوضچه جوش منتقل میشود. برای این کار، ولتاژ بالاتری نیاز است تا سیم با حوضچه جوش تماس پیدا نکند (یعنی اتصال کوتاه رخ ندهد). برای سیم با قطر ۱.۲ میلیمتر، ولتاژ قوس از حدود ۲۷ ولت (در جریان ۲۵۰ آمپر) تا ۳۵ ولت (در جریان ۴۰۰ آمپر) متغیر است.
- مزایا: نرخ رسوبگذاری بالا، پاشش بسیار کم، جوشهای صاف و یکنواخت
- معایب: نیاز به جریان بالا، محدودیت در جوشکاری ورقهای نازک
- کاربرد: جوشکاری قطعات ضخیم، تولید انبوه، صنایع سنگین
⚠️ نکته مهم: انتقال اسپری تنها در جریانهای بالا (بالاتر از آستانه آستانه) امکانپذیر است. در جریانهای پایینتر از آستانه، نیروی قوس برای جدا کردن قطرات کافی نیست و انتقال بهصورت قطرات درشت و ناپایدار انجام میشود که کیفیت جوش را کاهش میدهد.
۳.۳. انتقال پالسی (Pulsed Transfer)
حالت پالسی بهعنوان راهکاری برای تثبیت قوس در جریانهای پایین (زیر آستانه) توسعه یافته است تا از اتصال کوتاه و پاشش جلوگیری کند. در این روش، پالسهای جریان با قدرت کافی برای جدا کردن قطرات، بهصورت متناوب اعمال میشوند.
MIG پالسی سینرژیک (Synergic Pulsed MIG) به نوع خاصی از کنترلکنندهها اشاره دارد که به منبع تغذیه اجازه میدهد تا پارامترهای پالس را بر اساس نوع و قطر سیم و سرعت تغذیه سیم بهطور خودکار تنظیم کند.
- مزایا: کنترل عالی حرارت، کمترین پاشش، مناسب برای ورقهای نازک تا ضخیم
- معایب: تجهیزات گرانتر و پیچیدهتر
- کاربرد: صنایع هوافضا، خودروسازی پیشرفته، جوشکاری آلومینیوم
| حالت انتقال | ولتاژ | جریان | پاشش | کاربرد |
|---|---|---|---|---|
| اتصال کوتاه | پایین (۱۷-۲۲ ولت) | پایین (۱۰۰-۲۰۰ آمپر) | متوسط | ورقهای نازک، موقعیتهای دشوار |
| اسپری | بالا (۲۷-۳۵ ولت) | بالا (۲۵۰-۴۰۰ آمپر) | بسیار کم | قطعات ضخیم، تولید انبوه |
| پالسی | متغیر (پالسی) | متغیر (پالسی) | تقریباً صفر | کاربردهای حساس، آلومینیوم |
| توجه: انتخاب حالت انتقال بر اساس نوع فلز، ضخامت، موقعیت جوش و الزامات کیفی انجام میشود. | ||||
۴. گازهای محافظ در جوشکاری MIG
گاز محافظ در جوشکاری MIG، علاوه بر محافظت از قوس و حوضچه جوش در برابر اتمسفر، وظایف حیاتی دیگری نیز دارد:
- تشکیل پلاسما برای هدایت جریان الکتریکی
- تثبیت ریشه قوس بر روی سطح قطعه کار
- انتقال صاف و یکنواخت قطرات فلز مذاب به حوضچه جوش
بههمین دلیل، انتخاب گاز محافظ تأثیر قابلتوجهی بر پایداری قوس، رفتار حوضچه جوش و عمق نفوذ دارد.
۴.۱. گازهای محافظ رایج برای فلزات مختلف
- فولادها (Steels):
- CO₂ (صد در صد)
- آرگون + ۲ تا ۵ درصد اکسیژن
- آرگون + ۵ تا ۲۵ درصد CO₂
- فلزات غیرآهنی (Non-Ferrous):
- آرگون (صد در صد) — برای آلومینیوم و منیزیم
- آرگون / هلیوم (مخلوط) — برای افزایش نفوذ و سرعت
- گازهای بر پایه آرگون: پاشش کمتر، کنترل بهتر، اما خطر نفوذ ناقص بهدلیل سردتر بودن قوس
- گاز CO₂: نفوذ عمیقتر، هزینه کمتر، اما پاشش بیشتر و پایداری کمتر
⚠️ نکته مهم: گاز CO₂ بهتنهایی نمیتواند در حالتهای اسپری و پالسی استفاده شود، زیرا نیروی پلاسما بالا باعث ایجاد پاشش شدید میشود. بنابراین برای این حالتها، از گازهای بر پایه آرگون با مقدار کمی CO₂ یا اکسیژن استفاده میشود.
۵. کاربردهای جوشکاری MIG در صنایع
جوشکاری MIG بهدلیل سرعت بالا، کیفیت عالی و قابلیت اتوماسیون، در بسیاری از صنایع بهعنوان روش اصلی جوشکاری انتخاب میشود. آمار نشان میدهد که بیش از ۵۰ درصد از کل فلز جوش داده شده در جهان با استفاده از فرآیند MIG (GMAW) انجام میشود.
۶. مزایا و معایب جوشکاری MIG نسبت به SMAW
✅ مزایای MIG نسبت به SMAW
- سرعت بالا: تغذیه پیوسته سیم، بدون نیاز به تعویض مکرر الکترود
- راندمان بالا: نرخ رسوبگذاری بیشتر
- کیفیت بهتر: جوشهای تمیزتر با پاشش کمتر
- قابلیت اتوماسیون: مناسب برای رباتهای جوشکاری
- انعطافپذیری: مناسب برای انواع فلزات و ضخامتها
- یادگیری آسانتر: نسبت به SMAW
❌ معایب MIG نسبت به SMAW
- تجهیزات گرانتر: نیاز به منبع تغذیه، سیستم تغذیه سیم و کپسول گاز
- حساسیت به باد: در فضای باز نیاز به بادگیر
- نیاز به گاز محافظ: هزینه و لجستیک حمل کپسول
- محدودیت در دسترسی: مشعل MIG نسبت به الکترود دستی بزرگتر است
- خطر نفوذ ناقص: در صورت تنظیم نادرست پارامترها
- نیاز به مهارت بالا در تنظیم پارامترها
۷. سوالات متداول
MIG (Metal Inert Gas) از گازهای بیاثر (مانند آرگون و هلیوم) استفاده میکند و برای فلزات غیرآهنی مانند آلومینیوم و منیزیم مناسب است. MAG (Metal Active Gas) از گازهای فعال (مانند CO₂ یا مخلوط آن با آرگون) استفاده میکند و برای فولادهای کربنی و کمآلیاژ کاربرد دارد.
برای جوشکاری فولاد با MIG، از گاز CO₂ (صد در صد) یا مخلوط آرگون + CO₂ (با درصدهای مختلف) استفاده میشود. مخلوط آرگون و CO₂، پاشش کمتری دارد و کیفیت بهتری ارائه میدهد، اما CO₂ خالص هزینه کمتری دارد و نفوذ بیشتری ایجاد میکند.
بله، جوشکاری MIG برای آلومینیوم بسیار مناسب است. در واقع، این روش برای اولین بار برای جوشکاری آلومینیوم توسعه یافت. برای آلومینیوم، از گاز آرگون خالص یا مخلوط آرگون و هلیوم و سیم جوش مخصوص آلومینیوم استفاده میشود. حالت انتقال پالسی بهترین کیفیت را برای آلومینیوم ارائه میدهد.
عوامل متعددی بر پاشش (Spatter) در جوشکاری MIG تأثیر میگذارند از جمله: نوع گاز محافظ (CO₂ پاشش بیشتری دارد)، ولتاژ و جریان (تنظیم نادرست)، سرعت تغذیه سیم، اندوکتانس (در حالت اتصال کوتاه)، فاصله نازل تا قطعه کار و تمیزی سطح قطعه کار.
بله، اما با احتیاط. جوشکاری MIG به گاز محافظ نیاز دارد و باد شدید میتواند گاز محافظ را پراکنده کند و باعث ایجاد تخلخل (Porosity) در جوش شود. برای جوشکاری در فضای باز، استفاده از بادگیر (Wind Screen) یا انتخاب روشهای جایگزین مانند FCAW (با هسته فلاکس) که به گاز محافظ خارجی نیاز ندارد، توصیه میشود.
مراجع
- AWS — American Welding Society
- TWI — World Centre for Materials Joining Technology
- ASME Section IX — Welding and Brazing Qualifications
- Welding Handbook — American Welding Society
- Modern Welding Technology — Howard B. Cary
نیاز به مشاوره در مورد جوشکاری MIG دارید؟
تیم مهندسی ایران اتصال با تخصص در زمینه جوشکاری MIG (GMAW) و آشنایی کامل با استانداردهای ASME، AWS و API، آماده ارائه مشاوره تخصصی برای انتخاب تجهیزات، تنظیم پارامترها و اجرای پروژههای شماست.
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

