
خوردگی فولاد — Steel Corrosion
خوردگی (Corrosion) به تخریب یا افت خواص مواد — معمولاً فلزات — در اثر واکنش شیمیایی یا الکتروشیمیایی با محیط اطراف گفته میشود. طبق تعریف NACE / AMPP، خوردگی فرآیندی است که در آن فلز از حالت متالورژیکی خود به حالت شیمیایی پایدارتر (اکسید، هیدروکسید، یا نمک) بازمیگردد . طبق برآوردها، هزینه سالانه خوردگی در جهان حدود ۲٫۵ تریلیون دلار (۳٫۴٪ تولید ناخالص جهانی) است .
در صنعت پایپینگ و نفت و گاز، خوردگی یکی از مهمترین عوامل خرابی خطوط لوله، مخازن، و تجهیزات است. درک مکانیزمهای خوردگی و انتخاب روشهای کنترل مناسب، برای طراحی، بهرهبرداری، و نگهداری ایمن تأسیسات حیاتی است .
این صفحه مرجع کلی خوردگی فولاد است و شامل مکانیزمهای الکتروشیمیایی، ۱۲ نوع اصلی خوردگی، استانداردهای بینالمللی، و روشهای کنترل میشود. برای مطالعه تفصیلی هر نوع خوردگی، از کارتهای پایین همین صفحه استفاده کنید .
مکانیزم الکتروشیمیایی خوردگی فولاد
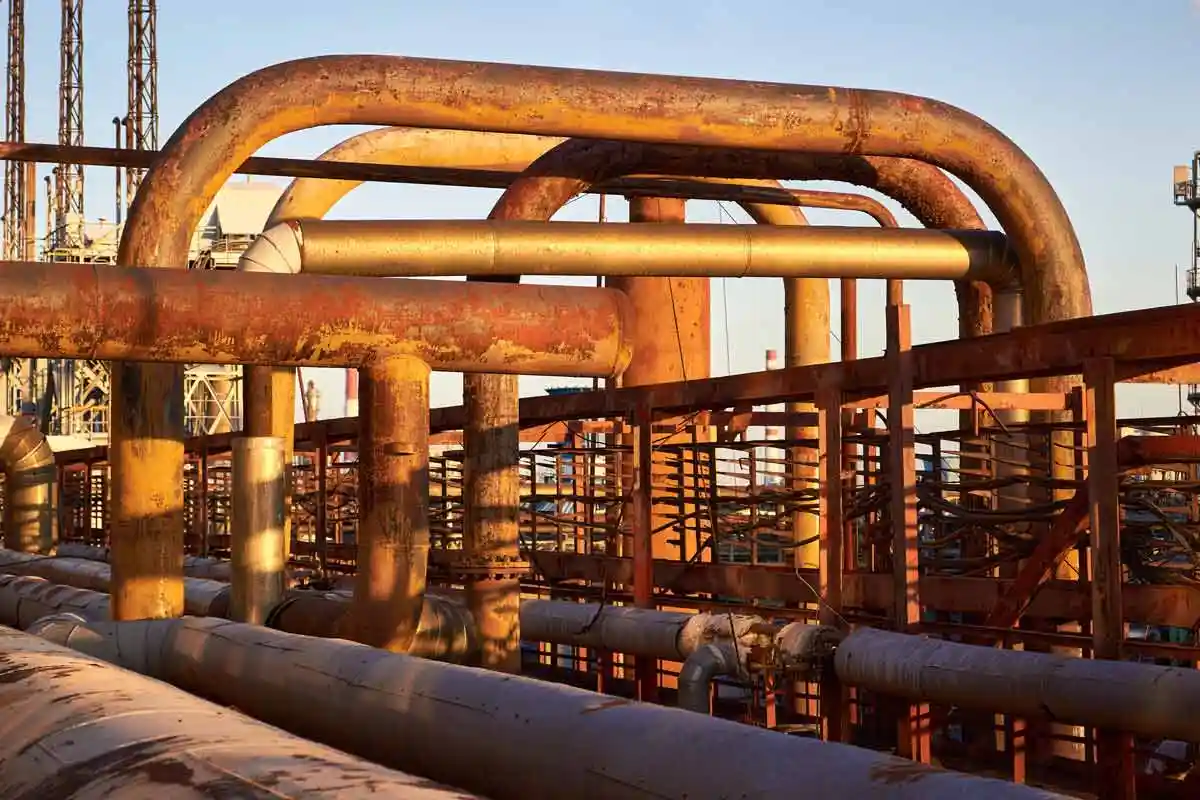
خوردگی فولاد در محیطهای مرطوب یک فرآیند الکتروشیمیایی است که در آن فولاد نقش آند (Anode) را ایفا میکند و اکسیژن یا یون هیدروژن نقش کاتد (Cathode) را. در این فرآیند، آهن اکسید میشود و به یون آهن محلول تبدیل میگردد .
محصول نهایی، هیدروکسید آهن (Fe(OH)₂) است که در حضور اکسیژن به اکسید آهن (Fe₂O₃·nH₂O) — همان زنگ آهن — تبدیل میشود . چهار عنصر ضروری برای وقوع خوردگی الکتروشیمیایی عبارتند از:
- آند (Anode): ناحیهای که در آن اکسیداسیون رخ میدهد و فلز حل میشود.
- کاتد (Cathode): ناحیهای که در آن کاهش رخ میدهد و الکترونها مصرف میشوند.
- الکترولیت (Electrolyte): محیط رسانای یونی، مانند آب حاوی نمک یا اسید.
- مدار الکتریکی (Metallic Path): مسیر عبور الکترون بین آند و کاتد از طریق فلز.
- در خوردگی یکنواخت (Uniform)، آند و کاتد در سطح فلز جابجا میشوند و سطح یکنواخت خورده میشود.
- در خوردگی موضعی (Localized) مانند حفرهای، آند و کاتد ثابت میمانند و خوردگی در نقاط خاصی متمرکز میشود.
- هرچه رسانایی الکترولیت بیشتر باشد، خوردگی سریعتر پیش میرود.
۱۲ نوع اصلی خوردگی فولاد
خوردگی فولاد را میتوان بر اساس مکانیزم، شکل ظاهری، و شرایط محیطی به انواع مختلف تقسیم کرد. در ادامه، ۱۲ نوع اصلی که در صنعت پایپینگ و نفت و گاز اهمیت دارند معرفی میشوند. برای مطالعه تفصیلی هر نوع، روی «مطالعه کامل» کلیک کنید .
خوردگی یکنواخت در سراسر سطح فلز که نرخ آن قابل پیشبینی است. این رایجترین نوع خوردگی است و معمولاً با ضخامت مجاز خوردگی (Corrosion Allowance) مدیریت میشود.
مطالعه کاملخوردگی موضعی که بهصورت حفرههای عمیق و باریک در سطح فلز ظاهر میشود. خطرناکترین نوع خوردگی است زیرا نفوذ سریع به عمق میکند و میتواند منجر به سوراخشدگی ناگهانی شود.
مطالعه کاملخوردگی موضعی در شکافها و فضاهای بسته که در آنها الکترولیت راکد میشود. این نوع خوردگی در اتصالات فلنجی، زیر واشرها، و نقاط تماس ساپورتها شایع است.
مطالعه کاملخوردگی ناشی از تماس دو فلز غیرمشابه در حضور الکترولیت. فلز فعالتر (آند) خورده میشود و فلز نجیبتر (کاتد) محافظت میگردد.
مطالعه کاملتسریع خوردگی در اثر جریان سیال با سرعت بالا که لایه محافظ اکسید را میشوید. در زانوییها، تیها، و نقاط تغییر جهت جریان شایع است.
مطالعه کاملخوردگی در سطح خارجی لوله که در خطوط مدفون (ناشی از خاک و رطوبت) یا خطوط هوایی (ناشی از جو خورنده) رخ میدهد. با پوشش و حفاظت کاتدی کنترل میشود.
مطالعه کاملترکخوردگی ناشی از ترکیب تنش کششی و محیط خورنده. در فولادهای آستنیتی در حضور کلراید و دمای بالا شایع است.
مطالعه کاملکاهش چقرمگی فولاد در اثر نفوذ هیدروژن اتمی به ساختار فلز. در فولادهای با استحکام بالا و در حضور H₂S شایع است.
مطالعه کاملترکخوردگی داخلی ناشی از تجمع هیدروژن در آخالهای MnS و تبدیل آن به هیدروژن مولکولی. در سرویس ترش رخ میدهد.
مطالعه کاملترکخوردگی ناشی از H₂S در حضور تنش کششی. عمدتاً فولادهای با استحکام بالا را تحت تأثیر قرار میدهد و طبق NACE MR0175 کنترل میشود.
مطالعه کاملضخامت اضافی که در طراحی مخازن و لولهها اضافه میشود تا در طول عمر طراحی، خوردگی را جبران کند. معمولاً ۳ تا ۶ میلیمتر است.
مطالعه کاملتشکیل یک لایه نازک اکسید محافظ روی سطح فلز که از خوردگی بیشتر جلوگیری میکند. در فولادهای ضدزنگ (کرومدار) رخ میدهد.
مطالعه کاملجدول مقایسه انواع خوردگی
| Type | Mechanism | Appearance | Stress Required | Primary Control |
|---|---|---|---|---|
| General | Electrochemical (Uniform) | Uniform Thinning | No | Corrosion Allowance, Coating |
| Pitting | Localized Electrochemical | Deep Narrow Pits | No | Material Selection, Inhibitor |
| Crevice | Localized (Stagnant) | Attack in Gaps | No | Design to Avoid Gaps |
| Galvanic | Dissimilar Metals | Attack at Junction | No | Insulating Gaskets, Material Selection |
| Erosion-Corrosion | Flow + Electrochemical | Grooves, Horseshoe Pattern | No | Reduce Velocity, Material Upgrade |
| External | Environment (Soil/Atmosphere) | Surface Attack | No | Coating, Cathodic Protection |
| SCC | Tensile + Environment | Branched Cracks | Yes | Material Selection, Stress Relief |
| Hydrogen Embrittlement | H Absorption | Brittle Fracture | Yes (High Strength) | Limit Hardness, Material Selection |
| HIC | H in Inclusions | Internal Blisters | No | Low S Content, HIC-Resistant Steel |
| SSC | H₂S + Tensile | Surface-Initiated Cracks | Yes | NACE MR0175, Hardness ≤ 22 HRC |
| Corrosion Allowance | Design Approach | Extra Thickness | No | Standard Design Practice |
| Passivation | Protective Oxide Layer | Self-Healing Layer | No | Chromium Content, Surface Treatment |
استانداردهای بینالمللی خوردگی
خوردگی در صنایع نفت، گاز، و پتروشیمی توسط مجموعهای از استانداردهای بینالمللی مدیریت میشود که الزامات طراحی، انتخاب مواد، بازرسی، و کنترل را تعیین میکنند .
| Standard | Title | Application |
|---|---|---|
| NACE MR0175 / ISO 15156 | Petroleum and natural gas industries — Materials for use in H₂S-containing environments | سرویس ترش (SSC، HIC) |
| NACE TM0177 | Laboratory Testing of Metals for Resistance to Sulfide Stress Cracking | تست SSC |
| NACE TM0284 | Evaluation of Pipeline and Pressure Vessel Steels for Resistance to Hydrogen-Induced Cracking | تست HIC |
| NACE SP0169 | Control of External Corrosion on Underground or Submerged Metallic Piping Systems | حفاظت کاتدی |
| ASME B31.3 | Process Piping — Chapter VII: Corrosion Allowance | پایپینگ فرآیندی |
| API 570 | Piping Inspection Code | بازرسی دورهای |
| API 571 | Damage Mechanisms Affecting Fixed Equipment in the Refining Industry | مکانیزمهای آسیب |
| API 579-1/ASME FFS-1 | Fitness-For-Service | ارزیابی تناسب برای سرویس |
| ISO 8044 | Corrosion of metals and alloys — Basic terms and definitions | اصطلاحات |
- NACE در سال ۲۰۲۱ با SSPC ادغام شد و سازمان جدید AMPP (Association for Materials Protection and Performance) نام گرفت .
- NACE MR0175 / ISO 15156 استاندارد مرجع برای انتخاب مواد در سرویس ترش است .
- برای اطلاعات بیشتر درباره سرویس ترش، به صفحه Sour Service Steel مراجعه کنید.
روشهای کنترل خوردگی
کنترل خوردگی شامل مجموعهای از روشهای طراحی، حفاظت، و بازرسی است که بهطور همزمان بهکار میروند تا عمر سرویس و ایمنی تجهیزات را تضمین کنند .
۱. روشهای طراحی (Design)
- Corrosion Allowance: افزودن ضخامت اضافی برای جبران خوردگی پیشبینیشده.
- Material Selection: انتخاب گرید مناسب بر اساس شرایط سرویس (دما، فشار، سیال).
- Design to Avoid Crevices: جلوگیری از ایجاد شکاف و فضاهای راکد.
- Drainage & Venting: طراحی برای تخلیه کامل سیال و جلوگیری از تجمع.
- Insulation Design: جلوگیری از CUI با طراحی صحیح عایق و پوشش.
۲. روشهای حفاظت (Protection)
- Coating & Painting: پوششهای اپوکسی، پلیاورتان، یا زینکریچ.
- Cathodic Protection (CP): استفاده از آند فداشونده (Sacrificial Anode) یا جریان اعمالی (Impressed Current) .
- Inhibitors: تزریق مواد بازدارنده خوردگی به سیال.
- Internal Lining: لاینینگ داخلی با CRA، PTFE، یا سیمان.
- Material Upgrade: ارتقاء گرید (مثلاً از کربنی به دوپلکس یا آلیاژ نیکل).
۳. روشهای بازرسی و پایش (Inspection & Monitoring)
- Visual Inspection: بازرسی چشمی دورهای.
- UT Thickness Measurement: اندازهگیری ضخامت با اولتراسونیک.
- Radiography (RT): رادیوگرافی برای مشاهده داخلی.
- Corrosion Coupons: کوپنهای خوردگی برای پایش نرخ خوردگی.
- Electrical Resistance (ER) Probes: پروبهای مقاومت الکتریکی.
- Linear Polarization Resistance (LPR): پایش آنلاین نرخ خوردگی.
- Intelligent Pigging: پیگهای هوشمند برای خطوط لوله.
W = weight loss (oz)
D = density (g/cm³)
A = area (in²)
T = exposure time (hours)
1 mm/year ≈ 39.4 mpy (mils per year)
- < 1 mpy (< 0.025 mm/y): نرخ پایین — مطلوب.
- 1 – 5 mpy (0.025 – 0.13 mm/y): نرخ متوسط — نیازمند پایش.
- 5 – 10 mpy (0.13 – 0.25 mm/y): نرخ بالا — نیازمند اقدام.
- > 10 mpy (> 0.25 mm/y): نرخ بحرانی — اقدام فوری .
نمودار مقایسه شدت انواع خوردگی
استانداردهای مرجع: NACE MR0175 / ISO 15156 — NACE TM0177 — NACE TM0284 — NACE SP0169 — ASME B31.3 — API 571 — API 579-1/ASME FFS-1 — ISO 8044
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

