
خوردگی گالوانیکی — Galvanic Corrosion
خوردگی گالوانیکی (که به آن خوردگی دوفلزی یا Bimetallic Corrosion نیز گفته میشود) نوعی خوردگی تسریعشده است که زمانی رخ میدهد که دو فلز غیرمشابه در حضور الکترولیت با یکدیگر تماس الکتریکی داشته باشند . در این حالت، فلز فعالتر (آند) خورده میشود و فلز نجیبتر (کاتد) محافظت میگردد .
این نوع خوردگی در صنعت پایپینگ بسیار شایع است، زیرا در بسیاری از سیستمها فلزات مختلف (مانند فولاد کربنی، استنلس استیل، برنج، آلومینیوم) در کنار هم استفاده میشوند. اگر جداکننده الکتریکی مناسب بین آنها نصب نشود، خطر خوردگی گالوانیکی بهشدت افزایش مییابد .
شکل خوردگی گالوانیکی
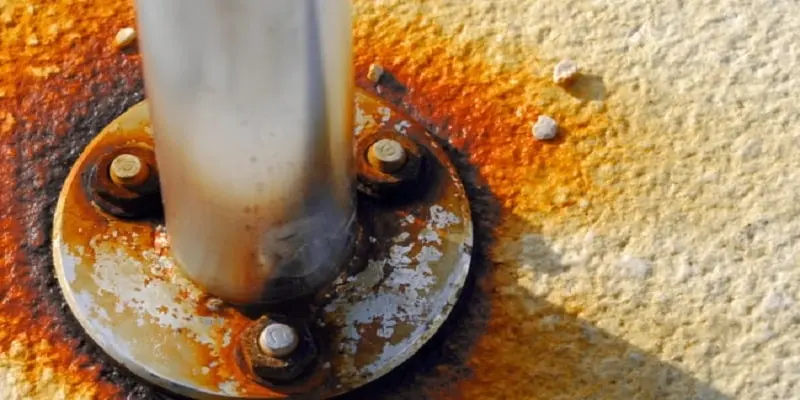
مکانیزم خوردگی گالوانیکی
خوردگی گالوانیکی زمانی رخ میدهد که چهار شرط بهطور همزمان برقرار باشند :
- دو فلز با پتانسیل متفاوت در تماس الکتریکی.
- الکترولیت (محیط رسانای یونی) بین دو فلز.
- اتصال الکتریکی بین دو فلز (تماس مستقیم یا سیم).
- تفاوت پتانسیل کافی بین دو فلز (حداقل ۰٫۱ ولت).
در این حالت، فلز فعالتر (آند) اکسید میشود و فلز نجیبتر (کاتد) کاهش رخ میدهد. الکترونها از آند به کاتد از طریق اتصال الکتریکی عبور میکنند و یونها از طریق الکترولیت .
خطر خوردگی گالوانیکی چگونه ارزیابی میشود؟
میزان خطر خوردگی گالوانیکی به تفاوت پتانسیل بین دو فلز در سری گالوانیکی بستگی دارد. هرچه فاصله پتانسیل بیشتر باشد، خطر خوردگی بیشتر است. اگر تفاوت پتانسیل کمتر از ۰٫۱ ولت باشد، خوردگی گالوانیکی ناچیز است .
- فلز با پتانسیل منفیتر (آند) خورده میشود.
- فلز با پتانسیل مثبتتر (کاتد) محافظت میشود.
- هرچه دو فلز دورتر در سری گالوانیکی باشند، خوردگی شدیدتر است.
- خطر خوردگی گالوانیکی با نسبت سطح کاتد به آند نسبت مستقیم دارد.
سری گالوانیکی فلزات — Galvanic Series
سری گالوانیکی جدولی است که فلزات و آلیاژها را بر اساس پتانسیل خوردگی در محیط مشخص (معمولاً آب دریا) رتبهبندی میکند. فلزات در بالای جدول فعالتر (آندی) و در پایین جدول نجیبتر (کاتدی) هستند .
| Position | Metal / Alloy | Potential (V vs SCE) | Behavior |
|---|---|---|---|
| Most Active (Anodic) | Magnesium | −1.60 | Sacrificial Anode |
| ↓ | Zinc | −1.03 | Galvanizing |
| ↓ | Aluminum | −0.79 | Active |
| ↓ | Carbon Steel | −0.61 | Common Piping |
| ↓ | Cast Iron | −0.61 | Common Piping |
| ↓ | Stainless Steel 304 (Active) | −0.53 | Active State |
| ↓ | Stainless Steel 316 (Active) | −0.43 | Active State |
| ↓ | Copper | −0.20 | Cathodic |
| ↓ | Brass / Bronze | −0.20 to −0.30 | Cathodic |
| ↓ | Stainless Steel 304 (Passive) | −0.05 | Passive State |
| ↓ | Stainless Steel 316 (Passive) | +0.05 | Passive State |
| ↓ | Titanium | +0.10 | Very Noble |
| Most Noble (Cathodic) | Graphite / Gold / Platinum | +0.20 to +0.30 | Cathodic |
- جدول بالا یک نمونه خلاصه از سری گالوانیکی در آب دریا است (ASTM G82) .
- سری گالوانیکی در محیطهای دیگر (اسید، قلیا، خاک) متفاوت است و باید جداگانه مراجعه شود.
- فولاد زنگنزن در حالت فعال در بالای جدول (آندی) و در حالت پسیو در پایین جدول (کاتدی) قرار دارد — این دوگانگی اهمیت زیادی در طراحی دارد.
- گرافیت (Graphite) بسیار کاتدی است و در تماس با فولاد کربنی، خوردگی گالوانیکی شدیدی ایجاد میکند.
برای اطلاعات بیشتر درباره فولادهای زنگنزن، به صفحه Stainless Steel Pipe مراجعه کنید.
عوامل مؤثر بر خوردگی گالوانیکی
| Factor | Effect on Galvanic Corrosion | Remark |
|---|---|---|
| Potential Difference | Higher = More Severe | اختلاف پتانسیل بیشتر = شدیدتر |
| Cathode-to-Anode Area Ratio | Higher = More Severe | نسبت سطح کاتد به آند |
| Electrolyte Conductivity | Higher = More Severe | رسانایی الکترولیت |
| Distance Between Metals | Shorter = More Severe | فاصله کمتر = شدیدتر |
| Temperature | Higher = More Severe | دما بالاتر = شدیدتر |
| Oxygen Content | Higher = More Severe | اکسیژن بالاتر = شدیدتر |
| Flow Rate | Higher = More Severe | سرعت جریان بالاتر = شدیدتر |
| Surface Condition | Cleaner = More Severe | سطح تمیزتر = شدیدتر |
نقش نسبت سطح کاتد به آند
نسبت سطح کاتد به آند یکی از مهمترین عوامل در خوردگی گالوانیکی است. اگر سطح کاتد بسیار بزرگتر از سطح آند باشد، خوردگی آند بهشدت تسریع میشود، زیرا جریان خوردگی روی سطح کوچک آند متمرکز میشود .
- نسبت سطح کاتد/آند بزرگ = خوردگی گالوانیکی شدید.
- نسبت سطح کاتد/آند کوچک = خوردگی گالوانیکی خفیف.
به همین دلیل، در طراحی اتصالات فلزی، باید اطمینان حاصل شود که سطح آند بزرگتر از سطح کاتد باشد تا خوردگی کاهش یابد .
موارد شایع خوردگی گالوانیکی در پایپینگ
| Anode (Corrodes) | Cathode (Protected) | Risk Level | Common Location |
|---|---|---|---|
| Carbon Steel | Stainless Steel 304 / 316 | High | اتصال لوله کربنی به استنلس |
| Carbon Steel | Copper / Brass | High | اتصالات برنجی روی لوله کربنی |
| Carbon Steel | Graphite | Very High | واشرهای گرافیتی |
| Galvanized Steel | Stainless Steel | High | اتصال لوله گالوانیزه به استنلس |
| Aluminum | Carbon Steel / Stainless | Very High | اتصالات آلومینیومی در سیستم فولادی |
| Carbon Steel | Titanium | Very High | مبدلهای حرارتی تیتانیومی |
| Zinc (Galvanizing) | Carbon Steel | Intended | حفاظت کاتدی آند فداشونده |
| Magnesium | Steel (Buried Pipeline) | Intended | آند فداشونده خطوط مدفون |
- اتصال لوله کربنی به استنلس استیل یکی از شایعترین موارد خوردگی گالوانیکی است. حتماً باید از جداکننده (Isolation Kit) استفاده شود.
- واشرهای گرافیتی در اتصالات فلنجی میتوانند باعث خوردگی شدید گالوانیکی شوند و باید با واشرهای عایق یا واشرهای بدون گرافیت جایگزین شوند.
- اتصال آلومینیوم به فولاد در محیطهای مرطوب، خوردگی بسیار شدید ایجاد میکند.
- در سیستمهای آب دریا، خوردگی گالوانیکی بهشدت شدیدتر است و نیازمند انتخاب دقیق مواد است.
روشهای کنترل خوردگی گالوانیکی
۱. انتخاب مواد سازگار
- انتخاب فلزات نزدیک در سری گالوانیکی (اختلاف پتانسیل کمتر از ۰٫۱ ولت).
- استفاده از یک فلز در کل سیستم (مثلاً لوله و اتصالات از یک جنس).
- افزایش سطح آند نسبت به کاتد برای کاهش شدت خوردگی.
- برای اتصالات فلنجی فولاد کربنی به استنلس، از فلنجهای عایق (Insulating Flange) استفاده شود.
۲. جداسازی الکتریکی
- واشرهای عایق (Insulating Gaskets): از جنس PTFE، G-10، یا Neoprene.
- بوشهای عایق (Insulating Sleeves): برای پیچها و مهرهها.
- واشرهای عایق (Insulating Washers): برای جداسازی کامل فلنج.
- مجموعه عایقبندی (Isolation Kit): شامل واشر، بوش، و واشر عایق برای اتصالات فلنجی.
۳. پوشش و رنگ
- پوشش آندی: پوشش فلز نجیبتر (کاتد) با رنگ یا پوشش که سطح آن را از الکترولیت جدا میکند.
- پوشش کاتدی: باید از پوشش فلز فعالتر (آند) خودداری شود، زیرا ممکن است خوردگی را تشدید کند.
- توجه: پوشش باید کامل و بدون نقص باشد، زیرا هر نقص کوچک، خوردگی را در یک نقطه متمرکز میکند.
۴. بازرسی و پایش
- بازرسی چشمی: بررسی وجود خوردگی در نقاط تماس فلزات مختلف.
- UT Thickness: اندازهگیری ضخامت در نقاط مشکوک.
- پایش پتانسیل: با الکترود مرجع (Reference Electrode) برای اندازهگیری پتانسیل فلزات.
- کوپنهای خوردگی: نصب کوپن از جنس فلز آند در نقاط کلیدی.
- بازرسی دورهای: پس از جداسازی اتصالات فلنجی، وضعیت سطح فلزات بررسی شود.
- در اتصالات فلنجی دو فلزی، استفاده از Isolation Kit (شامل واشر عایق، بوش عایق، و واشر عایق پیچ) ضروری است.
- در جوشکاری دو فلز غیرمشابه (مانند Carbon Steel به Stainless Steel)، باید از الکترود Nickel-Based یا Duplex استفاده شود یا Transition Piece جوش داده شود.
- در سیستمهای آب دریا، خوردگی گالوانیکی بسیار شدیدتر است و باید مواد سازگارتر انتخاب شوند.
نمودار سری گالوانیکی فلزات
- دو فلز با پتانسیل متفاوت در تماس الکتریکی.
- الکترولیت (محیط رسانای یونی) بین دو فلز.
- اتصال الکتریکی بین دو فلز (تماس مستقیم یا سیم).
- تفاوت پتانسیل کافی بین دو فلز (حداقل ۰٫۱ ولت) .
- اتصال لوله کربنی به استنلس استیل — بسیار شایع.
- واشرهای گرافیتی روی فلنجهای فولاد کربنی.
- اتصال لوله گالوانیزه به استنلس استیل.
- اتصال آلومینیوم به فولاد در محیطهای مرطوب.
- اتصال مس و برنج به فولاد کربنی.
- حفاظت کاتدی: استفاده از آند فداشونده (مانند منیزیم یا روی) برای محافظت از خطوط مدفون.
- گالوانیزاسیون: پوشش روی روی فولاد که بهعنوان آند فداشونده عمل میکند و فولاد را محافظت مینماید.
- انتخاب مواد سازگار: فلزات نزدیک در سری گالوانیکی.
- جداسازی الکتریکی: واشر عایق، بوش عایق، Isolation Kit.
- پوشش و رنگ: پوشش فلز نجیبتر (کاتد) نه آند.
- بازرسی و پایش: UT، پایش پتانسیل، کوپن خوردگی.
- واشر عایق (Insulating Gasket): بین دو فلنج.
- بوش عایق (Insulating Sleeve): روی پیچها.
- واشر عایق (Insulating Washer): زیر مهرهها.
- استفاده از الکترود Nickel-Based یا Duplex.
- استفاده از Transition Piece (قطعه واسط) بین دو فلز.
- در برخی موارد، پوشش اپوکسی روی جوش و ناحیه اطراف.
- ASTM G82: راهنمای توسعه سری گالوانیکی و کاربرد آن.
- ASTM G71: راهنمای ارزیابی خوردگی گالوانیکی.
- NACE SP0178: الزامات جداسازی الکتریکی.
- NACE MR0175 / ISO 15156: برای سرویس ترش.
- ASME B31.3: پایپینگ فرآیندی.
استانداردهای مرجع: ASTM G82 — ASTM G71 — NACE SP0178 — NACE MR0175 / ISO 15156 — ASME B31.3 — API 571
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

