
تردی هیدروژنی — Hydrogen Embrittlement
تردی هیدروژنی (Hydrogen Embrittlement — HE) نوعی آسیب فلزی است که در آن هیدروژن اتمی به داخل ساختار فلز نفوذ میکند و باعث کاهش چقرمگی، شکلپذیری، و استحکام فلز میشود. نتیجه این فرآیند، شکست ترد (Brittle Fracture) در تنشهایی است که در حالت عادی به شکست منجر نمیشوند .
تردی هیدروژنی یکی از مهمترین مکانیزمهای خرابی در صنایع نفت، گاز، پتروشیمی، و هوافضا است. این پدیده در فولادهای با استحکام بالا (High Strength Steel) بسیار شایعتر است و میتواند منجر به شکست ناگهانی و فاجعهبار شود .
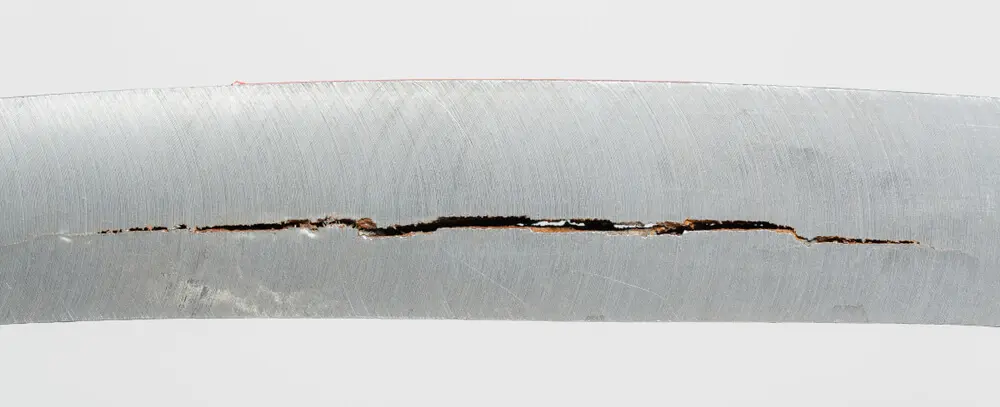
شکل تردی هیدروژنی
مکانیزم تردی هیدروژنی
تردی هیدروژنی از چهار مرحله اصلی رخ میدهد :
- مرحله ۱ — تولید هیدروژن اتمی: هیدروژن اتمی (H) از منابع مختلف تولید میشود.
- مرحله ۲ — نفوذ هیدروژن: هیدروژن اتمی به داخل شبکه فلزی نفوذ میکند.
- مرحله ۳ — تجمع در نقاط تله: هیدروژن در نقاط تله (Trap Sites) تجمع مییابد.
- مرحله ۴ — شکست ترد: تنش کششی باعث رشد ترک و شکست ترد میشود.
منابع تولید هیدروژن اتمی
- خوردگی در محیط اسیدی: واکنش فلز با اسید.
- سرویس ترش (H₂S): واکنش H₂S با فلز.
- حفاظت کاتدی (CP): اضافهولتاژ منفی زیاد.
- جوشکاری مرطوب (Wet Welding): رطوبت در الکترود یا محیط.
- آبکاری الکتریکی (Electroplating): فرآیند آبکاری بدون پسگرمایش.
- شستشوی اسیدی (Pickling): اسیدشویی بدون مهار مناسب.
- محیطهای هیدروژنی: H₂ در فشار بالا.
Step 2: H absorption into steel lattice
Step 3: Diffusion to trap sites (grain boundaries, dislocations, inclusions)
Step 4: 2H → H₂ (molecular hydrogen) — pressure build-up
Step 5: Crack initiation and brittle propagation
نقاط تله هیدروژن (Trap Sites)
هیدروژن اتمی در نقاط خاصی از ساختار فلز تجمع مییابد که به آنها نقاط تله (Trap Sites) گفته میشود. این نقاط عبارتند از :
- مرزهای دانه (Grain Boundaries).
- نابجاییها (Dislocations).
- آخالها (Inclusions) مانند MnS.
- حفرههای میکروسکوپی (Microvoids).
- نقاط تمرکز تنش (Stress Concentrations).
- سختیهای موضعی (Hard Zones) در HAZ جوش.
انواع آسیب هیدروژنی
| Type | Full Name | Mechanism | Temperature | Common Location |
|---|---|---|---|---|
| HE | Hydrogen Embrittlement | H absorption + stress | Ambient | High Strength Steel |
| HIC | Hydrogen Induced Cracking | H in inclusions | Ambient | Sour Service Pipes |
| SSC | Sulfide Stress Cracking | H₂S + tensile stress | Ambient | Sour Service Equipment |
| SOHIC | Stress-Oriented HIC | HIC aligned with stress | Ambient | Wet H₂S Service |
| HTHA | High Temperature Hydrogen Attack | H₂ + high temp + steel | > 200°C | Refinery Hydroprocessing |
| HB | Hydrogen Blistering | H₂ gas pressure | Ambient | Sour Service Vessels |
توضیح اجمالی هر نوع
HE — تردی هیدروژنی: کاهش چقرمگی فلز در اثر نفوذ هیدروژن. عمدتاً در فولادهای با استحکام بالا رخ میدهد.
HIC — ترکخوردگی ناشی از هیدروژن: ترکخوردگی داخلی ناشی از تجمع هیدروژن در آخالهای MnS. در سرویس ترش شایع است و طبق NACE TM0284 تست میشود.
SSC — ترکخوردگی سولفیدی: نوع خاصی از SCC در محیط H₂S. طبق NACE MR0175 / ISO 15156 کنترل میشود. برای اطلاعات بیشتر به صفحه SCC مراجعه کنید.
SOHIC — HIC جهتدار تنشی: ترکیبی از HIC و SSC که در آن ترکهای HIC در جهت عمود بر تنش کششی رشد میکنند.
HTHA — حمله هیدروژنی دمای بالا: واکنش هیدروژن با کاربیدهای فولاد در دمای بالای ۲۰۰°C که منجر به تشکیل متان و کاهش استحکام میشود. طبق API 941 (Nelson Curve) کنترل میشود.
HB — تاولزدگی هیدروژنی: تجمع هیدروژن مولکولی در حفرههای داخلی فلز که باعث ایجاد فشار و تاولزدگی سطح میشود.
- فولادهای با استحکام تسلیم بالای ۱۰۰ ksi (۶۹۰ MPa) و سختی بالای ۲۲ HRC بسیار مستعد تردی هیدروژنی هستند .
- طبق NACE MR0175، حداکثر سختی مجاز برای فولادهای سرویس ترش ۲۲ HRC (۲۵۰ HV) است.
- تست HIC طبق NACE TM0284 و تست SSC طبق NACE TM0177 انجام میشود.
- عملیات حرارتی پسگرمایش (Post-Bake) پس از آبکاری، هیدروژن را خارج میکند.
عوامل مؤثر بر تردی هیدروژنی
| Factor | Effect | Remark |
|---|---|---|
| Yield Strength | Higher = More Susceptible | استحکام تسلیم بالاتر = مستعدتر |
| Hardness | Higher = More Susceptible | سختی بالاتر = مستعدتر (> 22 HRC خطرناک) |
| Hydrogen Concentration | Higher = More Severe | غلظت هیدروژن بالاتر = شدیدتر |
| Stress Level | Higher = More Severe | تنش بالاتر = شدیدتر |
| Temperature | Around Ambient Most Severe | در دمای محیط شدیدتر (خارج از این محدوده کاهش) |
| Strain Rate | Lower = More Severe | نرخ کرنش پایینتر = شدیدتر |
| Microstructure | Martensite > Bainite > Ferrite | مارتنزیت مستعدتر از فریت |
| Non-Metallic Inclusions | More = More Severe | آخالهای MnS خطرناکتر |
| Grain Size | Coarser = More Severe | دانه درشتتر = مستعدتر |
| Cold Work | Higher = More Severe | کار سرد = تنش پسماند = مستعدتر |
Austenitic Stainless Steel: ≤ 22 HRC
Nickel-Based Alloys: ≤ 35 HRC
Hardness measured per ASTM E18 (Rockwell) or ASTM E92 (Vickers)
روشهای تست تردی هیدروژنی
| Standard | Title | Application |
|---|---|---|
| ASTM F519 | Mechanical Hydrogen Embrittlement Evaluation of Plating/Coating Processes and Service Environments | ارزیابی تردی هیدروژنی ناشی از آبکاری |
| ASTM F1459 | Determination of the Susceptibility of Metallic Materials to Hydrogen Gas Embrittlement (HGE) | تست HGE |
| NACE TM0177 | Laboratory Testing of Metals for Resistance to Sulfide Stress Cracking | تست SSC |
| NACE TM0284 | Evaluation of Pipeline and Pressure Vessel Steels for Resistance to Hydrogen-Induced Cracking | تست HIC |
| NACE MR0175 / ISO 15156 | Materials for use in H₂S-containing environments | سرویس ترش |
| API 941 | Steels for Hydrogen Service at Elevated Temperatures and Pressures (Nelson Curve) | HTHA |
| ISO 11114-4 | Transportable gas cylinders — Compatibility of cylinder and valve materials with gas contents — Test methods for selecting metallic materials resistant to hydrogen embrittlement | سرویس هیدروژن |
| ASTM E1681 | Determining Threshold Stress Intensity Factor for Environment-Assisted Cracking | KIH |
- ASTM F519: تست تردی هیدروژنی برای فرآیندهای آبکاری و پوشش — با نمونههای Notched و Sustained Load.
- NACE TM0177: تست SSC با نمونههای U-Bend، Tensile، یا C-Ring.
- NACE TM0284: تست HIC با نمونههای Plate و ارزیابی نسبتهای CLR، CTR، CSR.
- API 941 (Nelson Curve): نمودار دما-فشار جزئی هیدروژن که محدوده ایمن هر گرید فولادی را نشان میدهد.
روشهای کنترل تردی هیدروژنی
۱. کاهش نفوذ هیدروژن (کاهش منبع)
- کاهش اسیدیته محیط: افزایش pH برای کاهش تولید هیدروژن اتمی.
- افزودن بازدارنده (Inhibitor): کاهش نرخ خوردگی و تولید H.
- کنترل حفاظت کاتدی: پرهیز از اضافهولتاژ زیاد.
- حذف H₂S از سیال: تصفیه گاز ترش.
- کاهش رطوبت در جوشکاری: استفاده از الکترود خشک.
۲. انتخاب مواد مناسب
- کاهش استحکام تسلیم: استفاده از فولادهای با استحکام پایینتر (کمتر از ۱۰۰ ksi).
- کاهش سختی به زیر ۲۲ HRC طبق NACE MR0175.
- کاهش گوگرد به زیر ۰٫۰۰۳٪: کاهش آخالهای MnS (برای HIC).
- افزودن کلسیم (Ca Treatment): کرویکردن آخالها.
- استفاده از فولادهای دوپلکس یا سوپر دوپلکس: مقاوم در برابر SSC.
- استفاده از آلیاژهای نیکل: مقاوم در برابر تردی هیدروژنی.
۳. عملیات حرارتی
- پسگرمایش (Post-Bake): پس از آبکاری، در دمای ۱۹۰–۲۲۰°C برای ۴–۲۴ ساعت برای خروج هیدروژن.
- عملیات حرارتی تنشزدایی (Stress Relief): پس از جوشکاری برای کاهش تنش پسماند.
- تمپر (Tempering): برای کاهش سختی به زیر ۲۲ HRC.
- کنترل نرخ گرمایش/سردایش: در جوشکاری فولادهای با استحکام بالا.
۴. کنترل جوشکاری
- پیشگرمایش (Preheat): ۱۰۰–۲۰۰°C برای فولادهای ضخیم.
- الکترود کمهیدروژن (Low Hydrogen Electrodes): مانند E7018 یا E8018.
- کنترل دمای بینپاسی (Interpass Temperature).
- خشک نگه داشتن الکترود: نگهداری در دمای ۱۲۰°C.
- WPS / PQR: استفاده از رویه جوشکاری صلاحیتشده.
۵. کنترل بازرسی
- سختیسنجی (Hardness Testing): طبق ASTM E18 یا E92.
- بازرسی NDT: UT، MT، PT برای شناسایی ترک.
- پایش هیدروژن: با استفاده از Hydrogen Probe.
- بازرسی دورهای طبق API 570.
- فولادهای با سختی بالای ۲۲ HRC در سرویس ترش ممنوع هستند .
- پسگرمایش (Post-Bake) بلافاصله پس از آبکاری ضروری است — تأخیر میتواند منجر به ترک شود.
- جوشکاری مرطوب (Wet Welding) در زیر آب، خطر تردی هیدروژنی را بسیار افزایش میدهد.
- در سرویس هیدروژن با فشار بالا (H₂ Storage)، باید از فولادهای با استحکام پایین یا آلیاژهای آلومینیوم استفاده شود.
نمودار نلسون (Nelson Curve) — API 941
نمودار نلسون (Nelson Curve) که در API 941 منتشر شده است، محدوده ایمن هر گرید فولادی را برای سرویس هیدروژن در دماهای بالا و فشار جزئی هیدروژن مختلف نشان میدهد. این نمودار برای جلوگیری از HTHA استفاده میشود .
- خوردگی در محیط اسیدی.
- سرویس ترش (H₂S).
- حفاظت کاتدی با اضافهولتاژ زیاد.
- جوشکاری مرطوب.
- آبکاری الکتریکی.
- شستشوی اسیدی (Pickling).
- محیطهای هیدروژنی با فشار بالا.
- ساختار مارتنزیتی آنها دارای نقاط تله بیشتری است.
- تنش پسماند بالاتر در فرآیند ساخت.
- ظرفیت تغییر شکل کمتر — قبل از شکست ترد.
- نرخ نفوذ هیدروژن بالاتر در مرزهای دانه.
- HE: کاهش چقرمگی در اثر نفوذ هیدروژن — عمدتاً در فولادهای با استحکام بالا.
- HIC: ترکخوردگی داخلی ناشی از تجمع هیدروژن در آخالهای MnS — در سرویس ترش.
- SSC: نوع خاصی از SCC در محیط H₂S — نیازمند تنش کششی.
- HTHA: حمله هیدروژنی دمای بالا (> ۲۰۰°C) — واکنش H₂ با کاربیدها.
- فولاد کربنی و کمآلیاژ: حداکثر ۲۲ HRC (۲۵۰ HV).
- فولادهای آستنیتی: حداکثر ۲۲ HRC.
- آلیاژهای پایه نیکل: حداکثر ۳۵ HRC.
- مرزهای دانه (Grain Boundaries).
- نابجاییها (Dislocations).
- آخالها (Inclusions) مانند MnS.
- حفرههای میکروسکوپی (Microvoids).
- نقاط تمرکز تنش (Stress Concentrations).
- سختیهای موضعی در HAZ جوش.
- ASTM F519: تست آبکاری/پوشش.
- NACE TM0177: تست SSC.
- NACE TM0284: تست HIC.
- API 941 (Nelson Curve): ارزیابی HTHA.
- ISO 11114-4: سرویس هیدروژن.
- ASTM E1681: اندازهگیری KIH.
- کاهش نفوذ هیدروژن: کنترل pH، بازدارنده، حذف H₂S.
- انتخاب مواد: استحکام پایین، سختی زیر ۲۲ HRC.
- عملیات حرارتی: پسگرمایش، تنشزدایی، تمپر.
- کنترل جوشکاری: پیشگرمایش، الکترود کمهیدروژن.
- بازرسی: سختیسنجی، NDT، پایش هیدروژن.
استانداردهای مرجع: NACE MR0175 / ISO 15156 — NACE TM0177 — NACE TM0284 — ASTM F519 — ASTM F1459 — ASTM E1681 — API 941 — ISO 11114-4 — ASME B31.3 — API 571
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

