
گازهای محافظ (Shielding Gases) — راهنمای جامع
مرجع کامل گازهای محافظ در جوشکاری — معرفی انواع گازها (آرگون، CO₂، هلیوم، مخلوطها)، تأثیر بر کیفیت جوش، انتخاب گاز مناسب بر اساس فرآیند و فلز پایه، نکات ایمنی و کاربرد در صنایع
تصویر: کپسولهای گاز محافظ — آرگون، CO₂ و مخلوطهای رایج
۱. گازهای محافظ چیست و چرا اهمیت دارند؟
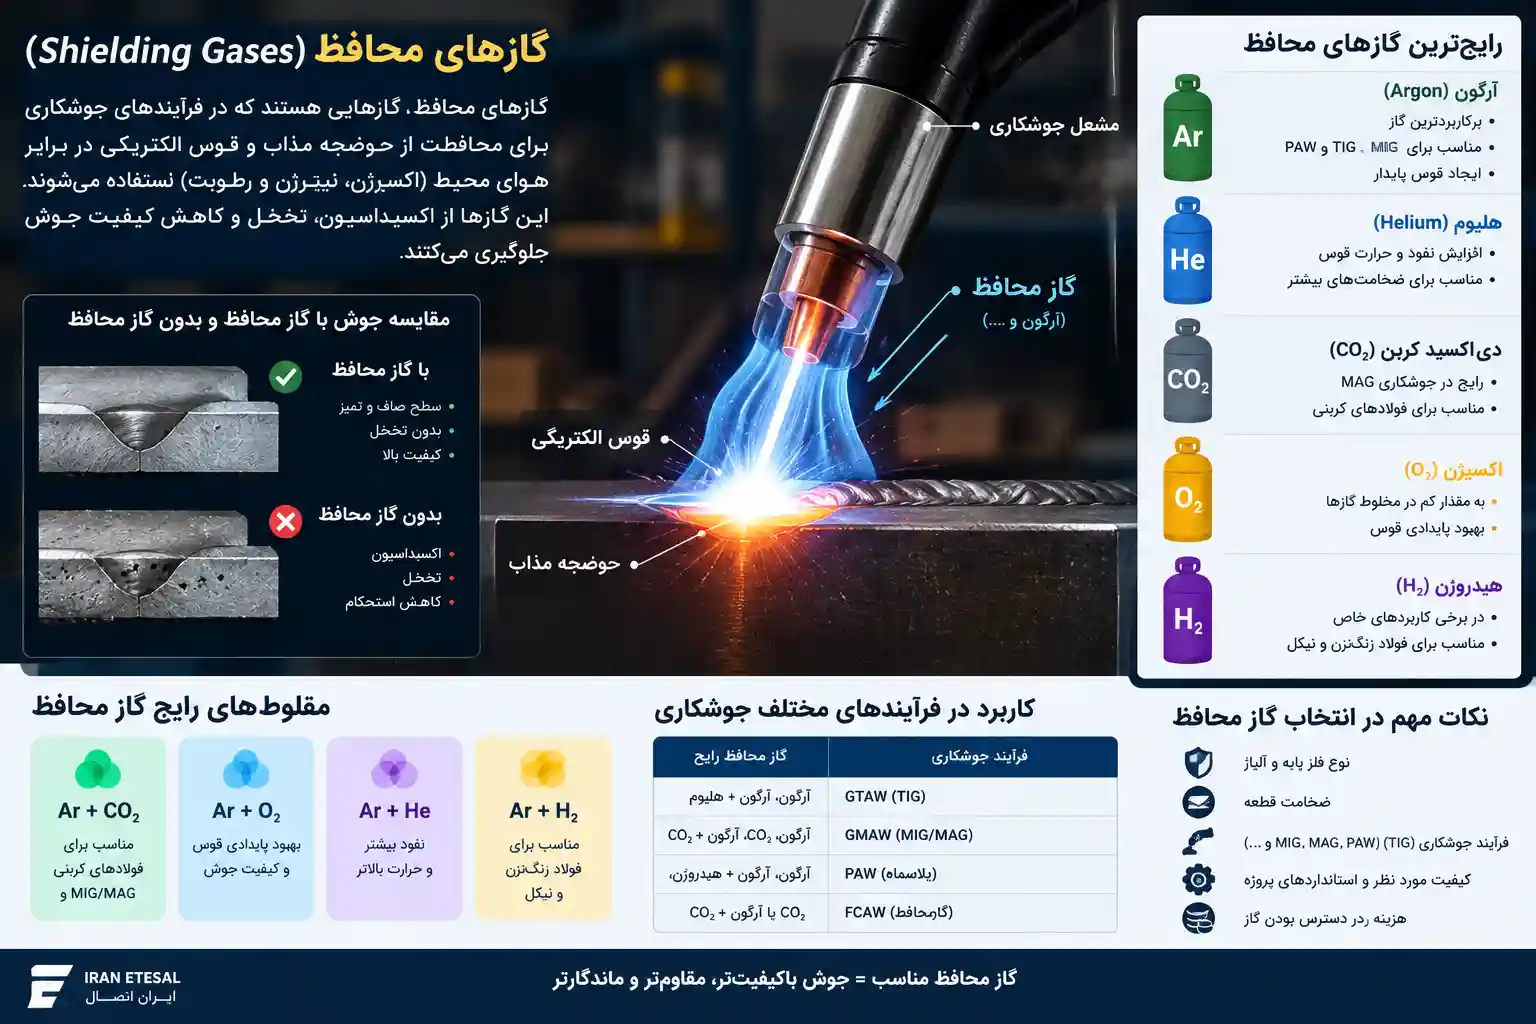
گازهای محافظ (Shielding Gases) یکی از مهمترین متریال مصرفی در فرآیندهای جوشکاری قوس الکتریکی هستند که نقش محافظت از حوضچه جوش در برابر گازهای اتمسفر (اکسیژن، نیتروژن و بخار آب) را ایفا میکنند . این گازها با ایجاد یک محیط بیاثر یا فعال در اطراف قوس و حوضچه جوش، از اکسیداسیون، نیتروژندهی و تخلخل در جوش جلوگیری میکنند و به تثبیت قوس و انتقال صاف فلز پرکننده کمک میکنند.
انتخاب گاز محافظ مناسب، تأثیر مستقیم بر کیفیت جوش، خواص مکانیکی اتصال، سرعت جوشکاری، پاشش و هزینههای پروژه دارد . گاز محافظ نامناسب میتواند منجر به تخلخل، اکسیداسیون، نفوذ ناقص و کاهش استحکام جوش شود.
🔑 نقش کلیدی گازهای محافظ: این گازها مانند «سپر محافظ» در اطراف حوضچه جوش عمل میکنند و از تماس فلز مذاب با گازهای مضر اتمسفر جلوگیری میکنند.
- محافظت از حوضچه جوش در برابر اکسیداسیون و آلودگی
- تثبیت قوس الکتریکی و بهبود پایداری فرآیند
- انتقال صاف قطرات فلز از الکترود به حوضچه جوش
- تشکیل پلاسما و هدایت جریان الکتریکی
- تأثیر بر نفوذ و شکل ظاهری جوش
۲. انواع گازهای محافظ
گازهای محافظ به دو دسته اصلی بیاثر (Inert) و فعال (Active) تقسیم میشوند که هر کدام کاربردهای خاص خود را دارند:
۲.۱. گازهای بیاثر (Inert Gases)
این گازها با حوضچه جوش واکنش شیمیایی ندارند و فقط نقش محافظتی ایفا میکنند. گازهای بیاثر رایج عبارتند از:
- آرگون (Ar): رایجترین گاز محافظ — مناسب برای TIG و MIG آلومینیوم، تیتانیوم، فولادهای زنگنزن و آلیاژهای خاص
- هلیوم (He): گاز سبکتر با رسانایی حرارتی بالا — افزایش حرارت و سرعت جوشکاری — مناسب برای آلومینیوم ضخیم و مس
۲.۲. گازهای فعال (Active Gases)
این گازها با حوضچه جوش واکنش شیمیایی دارند و بر خواص جوش تأثیر میگذارند. گازهای فعال رایج عبارتند از:
- CO₂ (دیاکسید کربن): ارزانترین گاز محافظ برای MIG فولادهای کربنی — نفوذ بالا اما پاشش بیشتر
- اکسیژن (O₂): بهعنوان افزودنی (۱-۵%) برای بهبود پایداری قوس و کاهش پاشش در MIG فولاد
- نیتروژن (N₂): برای جوشکاری برخی آلیاژهای مس و فولادهای زنگنزن داپلکس
۲.۳. مخلوطهای گازی (Gas Mixtures)
ترکیب گازهای مختلف، مزایای هر یک را بههمراه داشته و برای کاربردهای خاص طراحی میشوند:
- آرگون + CO₂ (۵-۲۵%): رایجترین مخلوط برای MIG فولاد — پاشش کمتر نسبت به CO₂ خالص
- آرگون + O₂ (۱-۵%): برای MIG فولاد — بهبود پایداری قوس و کاهش پاشش
- آرگون + هلیوم: برای TIG آلومینیوم و مس — افزایش حرارت و سرعت
- آرگون + H₂ (۱-۵%): برای TIG فولاد زنگنزن — جوشهای تمیزتر و سرعت بالاتر
| گاز / مخلوط | نوع | فرآیند مناسب | کاربرد |
|---|---|---|---|
| آرگون (Ar) | بیاثر | TIG, MIG | آلومینیوم، تیتانیوم، فولاد زنگنزن |
| هلیوم (He) | بیاثر | TIG, MIG | آلومینیوم ضخیم، مس |
| CO₂ | فعال | MIG | فولاد کربنی (نفوذ بالا، هزینه کم) |
| Ar + 5-25% CO₂ | مخلوط | MIG | فولاد (پاشش کمتر، کیفیت بهتر) |
| Ar + 1-5% O₂ | مخلوط | MIG | فولاد (پایداری قوس بهتر) |
| Ar + He | مخلوط | TIG | آلومینیوم، مس (سرعت بالا) |
| توجه: انتخاب گاز محافظ بر اساس فرآیند جوشکاری، نوع فلز پایه و الزامات کیفی انجام میشود. | |||
۳. انتخاب گاز محافظ بر اساس فرآیند جوشکاری
انتخاب گاز محافظ مناسب بهشدت به فرآیند جوشکاری بستگی دارد:
۳.۱. جوشکاری TIG (GTAW)
در جوشکاری TIG، از گازهای بیاثر خالص استفاده میشود:
- آرگون: گاز اصلی برای اکثر فلزات (آلومینیوم، تیتانیوم، فولاد زنگنزن، مس)
- هلیوم: برای افزایش حرارت و سرعت در جوشکاری آلومینیوم و مس ضخیم
- مخلوط آرگون/هلیوم: ترکیبی از مزایای هر دو گاز
- آرگون + هیدروژن (۲-۵%): برای جوشکاری فولاد زنگنزن — جوشهای تمیزتر
۳.۲. جوشکاری MIG (GMAW)
در جوشکاری MIG، از گازهای فعال و مخلوطها استفاده میشود:
- CO₂ خالص: برای فولاد کربنی — نفوذ بالا، هزینه کم، اما پاشش زیاد
- آرگون + ۵-۲۵% CO₂: رایجترین مخلوط — کاهش پاشش، کیفیت بهتر
- آرگون + ۱-۵% O₂: بهبود پایداری قوس — مناسب برای فولادهای زنگنزن
- آرگون خالص: برای آلومینیوم و منیزیم
- آرگون + هلیوم: برای آلومینیوم و مس ضخیم
۳.۳. جوشکاری FCAW (Flux-Cored)
در جوشکاری FCAW، گاز محافظ به نوع سیم بستگی دارد:
- خودمحافظ (Self-Shielded): نیازی به گاز محافظ ندارد — مناسب برای فضای باز و خطوط لوله
- با گاز محافظ (Gas-Shielded): معمولاً با CO₂ یا مخلوط آرگون/CO₂ — کیفیت بهتر و نرخ رسوبگذاری بالا
🔑 نکته کلیدی: در MIG، مخلوط آرگون + ۱۵-۲۵% CO₂ بهدلیل تعادل مناسب بین پاشش و نفوذ، یکی از پرکاربردترین گازها برای جوشکاری فولادهای کربنی است.
۴. انتخاب گاز محافظ بر اساس فلز پایه
MIG: CO₂، Ar + 15-25% CO₂، Ar + 2-5% O₂
MIG: Ar + ۲-۵% CO₂، Ar + ۱-۲% O₂، Ar + He
MIG: آرگون (خالص)
MIG: آرگون (فقط بیاثر)
MIG: آرگون، Ar + He
MIG: آرگون، Ar + He
⚠️ نکته مهم: برای تیتانیوم، زیرکونیوم و تانتالوم، فقط از گازهای بیاثر خالص (آرگون یا هلیوم) استفاده کنید، زیرا این فلزات بهشدت با گازهای فعال واکنش میدهند.
۵. تأثیر گاز محافظ بر کیفیت جوش
نوع گاز محافظ تأثیر مستقیم بر کیفیت جوش دارد. برخی از مهمترین اثرات عبارتند از:
- نفوذ (Penetration): گازهای با رسانایی حرارتی بالا (مانند هلیوم) و گازهای فعال (مانند CO₂) معمولاً نفوذ عمیقتری ایجاد میکنند.
- پاشش (Spatter): آرگون و مخلوطهای آن پاشش کمتری نسبت به CO₂ خالص دارند.
- شکل ظاهری جوش (Weld Profile): گازهای با یونیزاسیون بالا (مانند آرگون) جوشهای صافتری ایجاد میکنند.
- سرعت جوشکاری: گازهای با حرارت بالا (هلیوم) سرعت جوشکاری را افزایش میدهند.
- اکسیداسیون و تخلخل: گاز محافظ ناکافی یا نامناسب میتواند باعث تخلخل (Porosity) و اکسیداسیون سطح جوش شود.
| گاز محافظ | نفوذ | پاشش | سرعت | ظاهر جوش |
|---|---|---|---|---|
| آرگون | متوسط | کم | متوسط | صاف |
| CO₂ | زیاد | زیاد | متوسط | خشن |
| Ar + 25% CO₂ | خوب | متوسط | خوب | خوب |
| هلیوم | عمیق | کم | زیاد | خوب |
| Ar + He | عمیق | کم | زیاد | خوب |
| نکته: انتخاب گاز محافظ باید بر اساس تعادل بین نفوذ، پاشش، سرعت و هزینه انجام شود. | ||||
۶. نکات ایمنی و نگهداری گازهای محافظ
گازهای محافظ بهصورت تحت فشار در کپسولها ذخیره میشوند و رعایت نکات ایمنی در حمل، نگهداری و استفاده از آنها بسیار حیاتی است:
- نگهداری کپسولها: کپسولها را همیشه عمودی و در محیط خشک و دور از حرارت نگهداری کنید.
- حمل کپسولها: از کلاهک محافظ و ترولی مخصوص برای جابجایی کپسولها استفاده کنید.
- تنظیم فشار: از رگولاتورهای استاندارد برای کاهش فشار کپسول به فشار کاری استفاده کنید.
- بازرسی نشتی: اتصالات و شیلنگها را بهطور منظم از نظر نشتی بررسی کنید.
- تهویه مناسب: در محیطهای بسته، از تهویه کافی برای جلوگیری از تجمع گازها (بهویژه CO₂ و آرگون) اطمینان حاصل کنید.
- کپسولهای خالی: کپسولهای خالی را با برچسب "خالی" علامتگذاری و بهصورت جداگانه نگهداری کنید.
گازهای آرگون و CO₂ سنگینتر از هوا هستند و در محیطهای بسته میتوانند جایگزین اکسیژن شده و باعث خفگی شوند. همیشه از تهویه کافی در محیطهای بسته اطمینان حاصل کنید.
۷. سوالات متداول
گازهای بیاثر (Inert) مانند آرگون و هلیوم با حوضچه جوش واکنش شیمیایی ندارند و فقط نقش محافظتی ایفا میکنند. گازهای فعال (Active) مانند CO₂ و اکسیژن با حوضچه جوش واکنش شیمیایی دارند و بر خواص جوش تأثیر میگذارند.
در جوشکاری TIG، از گازهای بیاثر خالص استفاده میشود: آرگون برای اکثر فلزات، آرگون + هلیوم برای آلومینیوم و مس ضخیم، و آرگون + هیدروژن (۱-۵%) برای فولاد زنگنزن. هرگز از گازهای فعال (CO₂، اکسیژن) در TIG استفاده نکنید.
برای جوشکاری MIG فولاد کربنی، سه گزینه اصلی وجود دارد: CO₂ خالص (نفوذ بالا، هزینه کم، پاشش زیاد)، آرگون + ۱۵-۲۵% CO₂ (پاشش کمتر، کیفیت بهتر)، و آرگون + ۲-۵% O₂ (پایداری قوس بهتر). انتخاب بر اساس نیاز پروژه انجام میشود.
CO₂ یک گاز فعال است که در دمای قوس تجزیه شده و اکسیژن آزاد میکند. این اکسیژن با فلز مذاب واکنش داده و نیروهای قوس را ناپایدار میکند. همچنین CO₂ دارای ولتاژ قوس بالاتر است که باعث افزایش پاشش میشود. افزودن آرگون به CO₂، پاشش را کاهش میدهد .
خیر. CO₂ یک گاز فعال است و برای جوشکاری TIG (GTAW) که نیاز به گاز بیاثر دارد، مناسب نیست. استفاده از CO₂ در TIG باعث اکسیداسیون شدید الکترود تنگستن، پاشش زیاد و کیفیت پایین جوش میشود.
هلیوم دارای رسانایی حرارتی بالا و ولتاژ قوس بالاتر است که باعث میشود قوس داغتر و نافذتر شود. این ویژگی، سرعت جوشکاری را افزایش داده و نفوذ عمیقتری ایجاد میکند. هلیوم برای آلومینیوم، مس و فولاد زنگنزن ضخیم بسیار مفید است .
دبی گاز محافظ به عوامل مختلفی بستگی دارد: فرآیند جوشکاری (TIG معمولاً ۶-۱۲ لیتر در دقیقه، MIG ۱۲-۲۰ لیتر در دقیقه)، نوع اتصال (محیط داخلی یا خارجی)، سرعت جوشکاری و شرایط محیطی. در فضای باز، ممکن است نیاز به دبی بالاتر باشد .
برای جوشکاری فولاد زنگنزن: در TIG از آرگون خالص یا آرگون + ۱-۵% هیدروژن (برای جوشهای تمیزتر) استفاده میشود. در MIG از آرگون + ۲-۵% CO₂ یا آرگون + ۱-۲% اکسیژن استفاده میشود. هیدروژن و اکسیژن اضافی باعث بهبود پایداری قوس و کاهش اکسیداسیون میشوند .
مراجع
- AWS — Shielding Gas Selection Guide
- Linde Gas — Welding Gases Guide
- Air Products — Shielding Gases for Welding
- ESAB — Gases and Consumables Guide
- Miller Electric — Shielding Gas Selection
- Welding Handbook — American Welding Society
نیاز به مشاوره در مورد انتخاب گاز محافظ دارید؟
تیم مهندسی ایران اتصال با تخصص در زمینه گازهای محافظ جوشکاری و آشنایی کامل با استانداردهای AWS، ASME و API، آماده ارائه مشاوره تخصصی برای انتخاب گاز مناسب، تنظیم دبی و بهینهسازی کیفیت جوش در پروژههای شماست.
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

