
فلنج سوکت ولد (Socket Weld — SW)
مرجع کامل تخصصی مشخصات فنی، ابعاد، استانداردها، مزایا، معایب و کاربردهای فلنج مخصوص سایزهای کوچک و فشار بالا
تصویر ۱: نمای سهبعدی فلنج سوکت ولد (Socket Weld — SW) — مخصوص سایزهای کوچک و فشار بالا
فهرست مطالب
۱. مقدمه
فلنج سوکت ولد (Socket Weld Flange — SW) یک نوع فلنج تخصصی برای سایزهای کوچک (تا NPS 2) و فشارهای بالا است. در این طراحی، لوله درون یک حفره (Socket) در فلنج قرار میگیرد و با یک جوش گوشهای (Fillet Weld) در اطراف آن متصل میشود. این روش اتصال، یک اتصال دائمی، محکم و با نشتی بسیار کم ایجاد میکند که آن را برای سیستمهای هیدرولیک، خطوط تزریق مواد شیمیایی و ابزار دقیق ایدهآل میسازد.
برخلاف فلنج اسلیپآن (SO) که لوله از داخل فلنج عبور میکند، در فلنج سوکت ولد، لوله درون حفره قرار میگیرد و فقط یک جوش گوشهای (خارجی) مورد نیاز است. این ویژگی، ظاهری تمیز و جمعوجور ایجاد میکند و در عین حال، استحکام بالایی را در سایزهای کوچک فراهم میآورد. با این حال، بهدلیل محدودیت سایز (تا NPS 2) و خطر خوردگی شکافی در فضای بین لوله و حفره، کاربرد آن محدود است.
نکته کلیدی: فلنج سوکت ولد (SW) انتخاب اول برای سایزهای کوچک (تا NPS 2) با فشار بالا (تا Class 2500) است. با این حال، فاصله انبساطی (Expansion Gap) در این فلنج حیاتی است و حذف آن منجر به ترکخوردگی ریشه جوش (Root Cracking) میشود.
برای آشنایی با سایر انواع فلنج، مقاله انواع اتصالات فلنجی را مطالعه کنید.
۲. مشخصات فنی
فلنج سوکت ولد دارای مشخصات فنی زیر است که آن را از سایر انواع متمایز میکند.
۲.۱. اجزای اصلی فلنج سوکت ولد
- بدنه (Flange Body): بخش حلقهای شکل با سوراخهای پیچ
- حفره (Socket): فضای توخالی برای قرارگیری لوله
- عمق حفره (Socket Depth): عمق فضای قرارگیری لوله
- شانه حفره (Socket Shoulder): انتهای داخلی حفره که لوله به آن میرسد
- سطح روکش (Flange Face): سطح تماس با گسکت (RF, RTJ, FF, ...)
- سوراخهای پیچ (Bolt Holes): سوراخهایی برای عبور پیچها
۳. ابعاد و استانداردها (ASME B16.5)
ابعاد فلنج سوکت ولد بر اساس استاندارد ASME B16.5 (برای سایزهای تا NPS 24) و ASME B16.11 (برای اتصالات سوکتی) تعیین میشوند. در این بخش، ابعاد برای تمامی کلاسهای فشاری (۱۵۰ تا ۲۵۰۰) ارائه میشوند. تمام ابعاد بر حسب میلیمتر هستند.
۳.۱. پارامترهای کلیدی ابعادی
۴. جداول ابعادی کامل — تمام کلاسهای فشاری
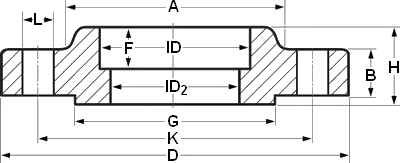
در این بخش، جداول ابعادی کامل فلنج سوکت ولد (SW) با سطح روکش RF (Raised Face) برای تمامی کلاسهای فشاری ۱۵۰ تا ۲۵۰۰ بر اساس استاندارد ASME B16.5 ارائه میشوند. تمام ابعاد بر حسب میلیمتر هستند.
- NPS: سایز اسمی لوله (اینچ)
- DIA A: قطر حفره (قطر داخلی حفره برای قرارگیری لوله)
- DIA D: قطر خارجی فلنج (Outside Diameter)
- THK B: ضخامت فلنج (Thickness)
- DIA G: قطر سطح برجسته (Raised Face Diameter)
- DIA K: قطر دایرهی پیچها (Bolt Circle)
- H: ارتفاع کلی فلنج (Hub Height)
- NO. L: تعداد سوراخهای پیچ
- DIA L: قطر سوراخ پیچ (Bolt Hole Diameter)
۴.۱. کلاس ۱۵۰ (Class 150)
| NPS | DIA A | DIA D | THK B | DIA G | DIA K | H | NO. L | DIA L |
|---|---|---|---|---|---|---|---|---|
| ½ | 22.3 | 90 | 11.2 | 35.1 | 60.3 | 15.6 | 4 | 15.9 |
| ¾ | 27.7 | 100 | 12.7 | 42.9 | 69.9 | 17.5 | 4 | 15.9 |
| 1 | 34.5 | 110 | 14.2 | 50.8 | 79.4 | 19.1 | 4 | 15.9 |
| 1¼ | 43.2 | 120 | 15.9 | 63.5 | 88.9 | 20.7 | 4 | 15.9 |
| 1½ | 49.5 | 130 | 17.5 | 73.0 | 98.4 | 22.4 | 4 | 15.9 |
| 2 | 61.9 | 150 | 19.1 | 91.9 | 120.7 | 25.4 | 4 | 19.1 |
۴.۲. کلاس ۳۰۰ (Class 300)
| NPS | DIA A | DIA D | THK B | DIA G | DIA K | H | NO. L | DIA L |
|---|---|---|---|---|---|---|---|---|
| ½ | 22.3 | 95 | 14.3 | 35.1 | 66.7 | 22.4 | 4 | 15.9 |
| ¾ | 27.7 | 115 | 15.9 | 42.9 | 82.6 | 25.4 | 4 | 19.1 |
| 1 | 34.5 | 125 | 17.5 | 50.8 | 88.9 | 27.0 | 4 | 19.1 |
| 1¼ | 43.2 | 135 | 19.1 | 63.5 | 98.4 | 28.6 | 4 | 19.1 |
| 1½ | 49.5 | 155 | 20.7 | 73.0 | 114.3 | 30.2 | 4 | 22.2 |
| 2 | 61.9 | 165 | 22.4 | 91.9 | 127.0 | 33.4 | 8 | 19.1 |
۴.۳. کلاس ۶۰۰ (Class 600)
| NPS | DIA A | DIA D | THK B | DIA G | DIA K | H | NO. L | DIA L |
|---|---|---|---|---|---|---|---|---|
| ½ | 22.3 | 95 | 20.7 | 35.1 | 66.7 | 27.0 | 4 | 15.9 |
| ¾ | 27.7 | 115 | 22.4 | 42.9 | 82.6 | 28.6 | 4 | 19.1 |
| 1 | 34.5 | 125 | 25.4 | 50.8 | 88.9 | 30.2 | 4 | 19.1 |
| 1¼ | 43.2 | 135 | 28.6 | 63.5 | 98.4 | 31.8 | 4 | 19.1 |
| 1½ | 49.5 | 155 | 30.2 | 73.0 | 114.3 | 33.4 | 4 | 22.2 |
| 2 | 61.9 | 165 | 31.8 | 91.9 | 127.0 | 36.6 | 8 | 19.1 |
۴.۴. کلاس ۹۰۰ (Class 900)
| NPS | DIA A | DIA D | THK B | DIA G | DIA K | H | NO. L | DIA L |
|---|---|---|---|---|---|---|---|---|
| ½ | 22.3 | 120 | 28.7 | 35.1 | 82.6 | 38.4 | 4 | 22.2 |
| ¾ | 27.7 | 130 | 31.8 | 42.9 | 88.9 | 41.4 | 4 | 22.2 |
| 1 | 34.5 | 150 | 34.9 | 50.8 | 101.6 | 44.4 | 4 | 25.4 |
| 1¼ | 43.2 | 160 | 38.1 | 63.5 | 111.1 | 47.6 | 4 | 25.4 |
| 1½ | 49.5 | 180 | 41.4 | 73.0 | 127.0 | 50.8 | 4 | 28.4 |
| 2 | 61.9 | 215 | 44.4 | 91.9 | 165.1 | 55.6 | 8 | 25.4 |
برای اطلاعات بیشتر در مورد استانداردهای ابعادی، مقاله ابعاد و استانداردهای فلنج را مطالعه کنید.
۵. مشخصات پیچ و مهره (Stud Bolts)
اطلاعات پیچهای مورد نیاز برای فلنجهای سوکت ولد تمام کلاسها در جدول زیر ارائه شده است.
| NPS | Class 150 | Class 300 | Class 600 | Class 900 | ||||
|---|---|---|---|---|---|---|---|---|
| قطر (in) | طول (mm) | قطر (in) | طول (mm) | قطر (in) | طول (mm) | قطر (in) | طول (mm) | |
| ½ | ½ | 55 | ½ | 65 | ½ | 75 | ¾ | 110 |
| ¾ | ½ | 60 | ½ | 70 | ½ | 80 | ¾ | 120 |
| 1 | ½ | 65 | ½ | 75 | ½ | 85 | ¾ | 130 |
| 1¼ | ½ | 70 | ½ | 80 | ½ | 90 | ¾ | 140 |
| 1½ | ½ | 75 | ½ | 85 | ½ | 95 | ¾ | 150 |
| 2 | 5/8 | 85 | 5/8 | 95 | 5/8 | 105 | 1 | 170 |
- طول پیچها (Stud Bolts) بر اساس یک گسکت اسپیرال (Spiral Wound Gasket) با ضخامت ۴.۵ میلیمتر (که در حین سفتکردن به ۳ میلیمتر فشرده میشود) محاسبه شده است.
- طول پیچ، شامل ارتفاع پخ (Chamfer) در دو انتها نمیشود.
- تعداد پیچها، قطر و طول، بر اساس استاندارد ASME B16.5 تعیین شده است.
برای اطلاعات بیشتر در مورد پیچ و مهره، مقاله سیستم اتصال پیچی فلنج را مطالعه کنید.
۶. وزن فلنج سوکت ولد
وزن فلنج سوکت ولد به سایز (NPS)، کلاس فشار و متریال بستگی دارد. در این بخش، وزن تقریبی برای فلنجهای فولاد کربنی (A105) با سطح روکش RF ارائه میشود.
| NPS | Class 150 (kg) | Class 300 (kg) | Class 600 (kg) | Class 900 (kg) |
|---|---|---|---|---|
| ½ | 0.6 | 1.0 | 1.4 | 2.0 |
| ¾ | 0.8 | 1.2 | 1.8 | 2.5 |
| 1 | 1.0 | 1.6 | 2.2 | 3.5 |
| 1¼ | 1.4 | 2.2 | 3.0 | 4.5 |
| 1½ | 1.8 | 2.8 | 3.8 | 5.8 |
| 2 | 2.4 | 3.8 | 5.2 | 8.5 |
۷. تلرانسهای ابعادی
استاندارد ASME B16.5 تلرانسهای مشخصی را برای ابعاد فلنجهای سوکت ولد تعیین کرده است. رعایت این تلرانسها برای اطمینان از تطابق و عملکرد صحیح اتصال، ضروری است.
| پارامتر | محدوده سایز (NPS) | تلرانس (mm) |
|---|---|---|
| قطر خارجی (D) | ≤ 24 | +1.6 / -0 |
| قطر خارجی (D) | > 24 | ± 3.2 |
| قطر حفره (A) | همه | +0.4 / -0 |
| ضخامت (B) | ≤ 18 | +3.2 / -0 |
| ضخامت (B) | ≥ 20 | +4.8 / -0 |
| دایرهی پیچها (K) | همه | ± 1.6 |
| فاصله سوراخهای پیچ | همه | ± 0.8 |
| قطر سطح برجسته (G) | همه | ± 0.8 |
| ارتفاع (H) | ≤ 18 | +3.2 / -0.8 |
| ارتفاع (H) | ≥ 20 | +4.8 / -1.6 |
| عمق حفره (Socket Depth) | همه | +1.6 / -0 |
۸. متریالهای رایج
فلنج سوکت ولد از مواد مختلفی بر اساس استانداردهای ASTM تولید میشود. انتخاب متریال به شرایط عملیاتی (فشار، دما، خورندگی) بستگی دارد.
| استاندارد ASTM | نوع متریال | دمای کاری | کاربرد معمول |
|---|---|---|---|
| A105 | فولاد کربنی (Carbon Steel) | تا ۴۲۵ درجه سانتیگراد | کاربردهای عمومی، آب، بخار، گاز |
| A350 LF2 | فولاد کربنی دمای پایین (LTCS) | تا ۴۶- درجه سانتیگراد | دمای پایین، LNG |
| A182 F304/F316 | فولاد زنگنزن (Stainless) | تا ۸۰۰+ درجه سانتیگراد | صنایع شیمیایی، غذایی، دارویی |
| A182 F51/F53 | دوبلکس و سوپر دوبلکس | متغیر | محیطهای کلریدی، نفت و گاز ترش |
۹. مزایا و معایب
✅ مزایای فلنج سوکت ولد
- استحکام بالا برای سایزهای کوچک
- مناسب برای فشارهای بسیار بالا (تا Class 2500)
- عدم نیاز به پخزنی (Beveling) لوله
- همترازی آسان (لوله درون حفره قرار میگیرد)
- ظاهر تمیز و جمعوجور
- جوشکاری سادهتر (فقط یک جوش خارجی)
❌ معایب فلنج سوکت ولد
- محدودیت سایز (تا NPS 2)
- خطر ترکخوردگی ریشه جوش در صورت عدم رعایت فاصله انبساطی
- خطر خوردگی شکافی در فضای بین لوله و حفره
- مقاومت خستگی کمتر نسبت به WN
- بازرسی جوش با رادیوگرافی دشوار است
- مناسب برای سرویسهای با دمای بسیار بالا نیست
۱۰. کاربردهای اصلی
فلنج سوکت ولد بهدلیل مزایای منحصربهفرد خود، در صنایع و کاربردهای خاصی استفاده میشود.
۱۱. نکات جوشکاری و نصب فلنج سوکت ولد
جوشکاری و نصب صحیح فلنج سوکت ولد برای عملکرد مطلوب و جلوگیری از نشتی ضروری است. نکات کلیدی عبارتند از:
🔹 نکات جوشکاری
- رعایت فاصله انبساطی: لوله را ۱/۱۶ اینچ (۱.۶ میلیمتر) از شانه حفره عقب نگه دارید.
- نوع جوش: جوش گوشهای (Fillet Weld) — فقط یک جوش خارجی
- ابعاد جوش: اندازه جوش باید برابر با ضخامت دیواره لوله باشد
- پیشگرمایش: در صورت نیاز (برای مواد خاص)
- کنترل حرارت ورودی: جلوگیری از سوختگی و اعوجاج
🔸 اشتباهات رایج
- حذف فاصله انبساطی (علت اصلی ترکخوردگی)
- فرو کردن بیش از حد لوله در حفره
- استفاده از جوشکاری نامناسب
- عدم کنترل دما در حین جوش
- استفاده از گسکت نامناسب
برای اطلاعات بیشتر در مورد نصب و نگهداری، مقاله نصب و مونتاژ فلنج را مطالعه کنید.
۱۲. مقایسه فلنج سوکت ولد با سایر انواع
برای درک بهتر جایگاه فلنج سوکت ولد، مقایسهی آن با سایر انواع فلنج مفید است.
| ویژگی | SW | WN | SO | TH | BL |
|---|---|---|---|---|---|
| استحکام | عالی | عالی | متوسط | متوسط | عالی |
| مقاومت خستگی | خوب | عالی | خوب | ضعیف | عالی |
| هزینه | متوسط | بالا | پایین | پایین | متوسط |
| نصب | متوسط | جوش دقیق | ساده | ساده | ساده |
| محدوده سایز | تا NPS 2 | همه سایزها | همه سایزها | تا NPS 4 | همه سایزها |
| فشار بالا | عالی | عالی | متوسط | محدود | عالی |
برای مقایسه کامل، مقاله مقایسه جامع فلنجها را مطالعه کنید.
۱۳. سوالات متداول
فلنج سوکت ولد (SW): لوله درون حفره قرار میگیرد و با یک جوش گوشهای (خارجی) متصل میشود. محدودیت سایز دارد (تا NPS 2) و برای فشارهای بالا مناسب است. فلنج اسلیپآن (SO): روی لوله میلغزد و با دو جوش گوشهای (داخلی و خارجی) متصل میشود. برای همه سایزها و فشارهای متوسط مناسب است.
فاصله انبساطی (۱/۱۶ اینچ) بین انتهای لوله و شانه حفره، برای جبران انبساط حرارتی و کاهش تنشهای پسماند جوش ضروری است. حذف آن منجر به ترکخوردگی ریشه جوش (Root Cracking) و خرابی اتصال میشود.
فلنج سوکت ولد معمولاً تا NPS 2 تولید میشود. در برخی موارد خاص، تا NPS 3 نیز موجود است، اما استاندارد اصلی آن برای سایزهای تا NPS 2 است.
بله، فلنج سوکت ولد برای فشارهای بالا (تا Class 2500) بسیار مناسب است. طراحی حفره و جوش گوشهای، استحکام بالایی را در سایزهای کوچک فراهم میکند.
جوش گوشهای (Fillet Weld) — فقط یک جوش در خارج از فلنج. اندازه جوش باید برابر با ضخامت دیواره لوله باشد.
فلنج سوکت ولد برای دماهای بالا محدودیت دارد. بهدلیل تمرکز تنش در جوش گوشهای و خطر خوردگی شکافی، برای دماهای بسیار بالا (بالای ۴۰۰ درجه سانتیگراد)، فلنج گلودار (WN) انتخاب بهتری است.
استاندارد اصلی ASME B16.5 (برای سایزهای تا NPS 24) است. همچنین استاندارد ASME B16.11 برای اتصالات سوکتی و رزوهای، اطلاعات تکمیلی ارائه میدهد.
خیر، فلنج سوکت ولد نیاز به پخزنی (Beveling) لوله ندارد. لوله بهصورت ساده برش داده شده و درون حفره قرار میگیرد. این یکی از مزایای اصلی SW است.
مراجع
- ASME B16.5-2020 — Pipe Flanges and Flanged Fittings
- ASME B16.11-2020 — Forged Fittings, Socket-Welding and Threaded
- ASME B31.3-2020 — Process Piping
- ASTM A105/A105M — Carbon Steel Forgings
- ASTM A182/A182M — Forged Alloy and Stainless Steel Pipe Flanges
- Piping Handbook (7th Edition) — Mohinder L. Nayyar
نیاز به مشاوره یا تأمین فلنج سوکت ولد دارید؟
تیم مهندسی ایران اتصال با بیش از ۳۰ سال تجربه، آماده ارائه مشاوره و تأمین فلنجهای سوکت ولد (SW) با بالاترین کیفیت برای پروژههای شماست.
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

