
عیوب جوش (Welding Defects) — راهنمای جامع
مرجع کامل عیوب جوش — معرفی انواع عیوب (ترک، تخلخل، نفوذ ناقص، زیربرش، سرباره)، علل ایجاد، روشهای پیشگیری و ترمیم، کاربرد در پایپینگ و استانداردهای پذیرش
۱. عیوب جوش (Welding Defects) چیست و چرا اهمیت دارند؟
عیوب جوش (Welding Defects) ناپیوستگیها، ناهمگونیها یا انحرافاتی هستند که در ساختار جوش ایجاد میشوند و میتوانند بر خواص مکانیکی، یکپارچگی و عملکرد اتصال جوشکاری تأثیر منفی بگذارند. این عیوب میتوانند ناشی از انتخاب نادرست فرآیند جوشکاری، تکنیک نامناسب، پارامترهای ناصحیح، مواد با کیفیت پایین یا شرایط محیطی نامساعد باشند.
در صنایع پایپینگ، نفت و گاز، پتروشیمی، نیروگاهی و سازههای فولادی، وجود عیوب جوش میتواند به نشتی، خرابی تجهیزات، حوادث جبرانناپذیر و حتی تلفات جانی منجر شود. بههمین دلیل، شناسایی، پیشگیری و ترمیم عیوب جوش یکی از مهمترین وظایف مهندسان جوشکاری، بازرسان و جوشکاران است.
در این مقاله، بهطور جامع به معرفی رایجترین عیوب جوش، علل ایجاد، روشهای پیشگیری و ترمیم آنها میپردازیم. همچنین معیارهای پذیرش این عیوب را بر اساس استانداردهای معتبر مانند ASME Section IX، API 1104 و AWS D1.1 بررسی میکنیم.
🔑 نقش کلیدی شناسایی عیوب جوش: شناسایی و اصلاح عیوب جوش بهعنوان «خط مقدم کنترل کیفیت» در صنعت جوشکاری عمل میکند و از خرابیهای فاجعهبار و حوادث جبرانناپذیر جلوگیری میکند.
- عیوب ابعادی و هندسی: زیربرش، همپوشانی، ارتفاع نامناسب مهره جوش
- عیوب ساختاری: ترک، تخلخل، نفوذ ناقص، همپوشانی ناقص، سرباره
- عیوب متالورژیکی: تغییرات ریزساختار، تشکیل فازهای شکننده، خوردگی بین دانهای
۲. نفوذ ناقص (Incomplete Penetration)
نفوذ ناقص
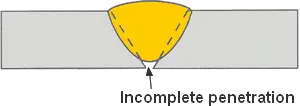
🔸 علل ایجاد
- همترازی نامناسب قطعات (Misalignment): عدم همراستایی لبههای اتصال
- هندسه اتصال نامناسب (Improper Joint Geometry): زاویه پخ ناکافی یا فاصله ریشه نامناسب
- قطر زیاد الکترود (Large Electrode Diameter): برای ضخامت قطعه بیش از حد بزرگ
- فاصله زیاد بین قطعات (Excessive Gap): فضای زیاد بین لبههای اتصال
- سرعت حرکت زیاد (High Travel Speed): فلز کافی وارد جوش نمیشود
- جریان کم (Low Amperage): قدرت کافی برای ذوب کامل فلز وجود ندارد
✅ راهکارهای پیشگیری
- استفاده از هندسه اتصال مناسب (Proper Joint Geometry) مطابق با WPS
- بررسی همترازی صحیح (Proper Alignment) قبل از جوشکاری
- انتخاب جریان جوشکاری صحیح (Correct Welding Current) مطابق با WPS
- استفاده از الکترود با اندازه مناسب (Appropriate Electrode Size)
- کاهش سرعت حرکت قوس (Reduce Travel Speed) برای پر شدن کامل ریشه
- انجام بازرسی چشمی (VT) و رادیوگرافی (RT) برای تأیید نفوذ کامل
۳. همپوشانی ناقص (Lack of Fusion)
همپوشانی ناقص
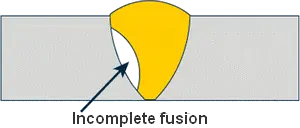
🔸 علل ایجاد
- حرارت ورودی کم (Low Heat Input): انرژی کافی برای ذوب کامل فلز پایه وجود ندارد
- آلودگی سطح (Surface Contamination): وجود روغن، گریس، زنگ یا رنگ
- سرعت پیشروی زیاد (Excessive Travel Speed): فرصت کافی برای اتصال وجود ندارد
- زاویه الکترود نامناسب (Incorrect Electrode Angle): هدایت حرارت بهسمت لبههای آزاد
- حوضچه جوش بیش از حد بزرگ (Excessive Weld Pool): حوضچه جوش از قوس جلوتر میزند
- قطر الکترود نامناسب (Incorrect Electrode Diameter): برای ضخامت قطعه مناسب نیست
✅ راهکارهای پیشگیری
- کاهش نرخ رسوبگذاری (Reduce Deposition Rate) برای کنترل حوضچه جوش
- تمیزکاری کامل سطح فلز (Clean Metal) قبل از شروع جوشکاری
- جلوگیری از پیشروی حوضچه جوش از قوس (Prevent Pool Flooding)
- استفاده از قطر و زاویه الکترود صحیح (Correct Electrode Diameter & Angle)
- استفاده از جریان و ولتاژ کافی (Sufficient Current & Voltage) مطابق با WPS
- انجام بازرسی بین پاسی (Interpass Inspection) برای شناسایی عیوب زودهنگام
۴. ترک (Crack)
ترک (Crack)
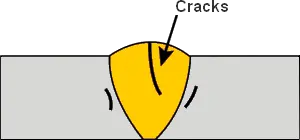
🔴 انواع ترک بر اساس دما
در حین فرآیند جوشکاری یا در حین تبلور (انجماد) اتصال جوشکاری رخ میدهد. دمای این ترکها میتواند از ۱۰۰۰۰ درجه سانتیگراد تجاوز کند. علت اصلی آن جدایش عناصر با نقطه ذوب پایین (مانند گوگرد و فسفر) در مرز دانهها است.
پس از اتمام جوشکاری و کاهش دمای فلز، ساعات یا حتی روزها پس از جوشکاری ظاهر میشود. معمولاً در جوشکاری فولادها رخ میدهد و علت آن تغییر شکل در ساختار فولاد، هیدروژن و تنشهای پسماند است. این نوع ترک بهعنوان ترکخوردگی ناشی از هیدروژن (Hydrogen Cracking) نیز شناخته میشود.
در انتهای فرآیند جوشکاری، قبل از اینکه اپراتور جوش را کامل کند، تشکیل میشود. زمانی رخ میدهد که حوضچه جوش در انتها حجم کافی برای جبران انقباض فلز جوش نداشته باشد.
🔸 علل ایجاد ترک
- طراحی نامناسب اتصال (Poor Joint Design)
- عدم پیشگرمایش (No Preheating) قبل از جوشکاری
- آلودگی فلز پایه (Contamination) با روغن، گریس یا رطوبت
- سرعت زیاد و جریان کم (High Speed, Low Current)
- استفاده از هیدروژن در جوشکاری فلزات آهنی (Hydrogen in Ferrous Metals)
- محتوای بالای گوگرد و کربن در فلز (High Sulfur & Carbon Content)
- تنشهای پسماند ناشی از انقباض انجماد (Residual Stress)
✅ راهکارهای پیشگیری
- حذف ناخالصیها (Remove Impurities) با تمیزکاری کامل سطح
- استفاده از فلز مناسب (Suitable Metal) با ترکیب شیمیایی کنترلشده
- طراحی مناسب اتصال (Good Weld Design) برای کاهش تمرکز تنش
- پیشگرمایش قطعه (Preheat) بر اساس نیاز ماده
- استفاده از سرعت و جریان مناسب (Proper Speed & Amperage)
- سرمایش کنترلشده ناحیه جوش (Proper Cooling) برای جلوگیری از تشکیل مارتنزیت
- پر کردن کامل دهانه جوش (Proper Crater Filling) برای جلوگیری از ترک دهانه
- استفاده از الکترودهای کمهیدروژن (Low-Hydrogen Electrodes) مانند E7018
- انجام PWHT (Post Weld Heat Treatment) برای کاهش تنشهای پسماند
۵. تخلخل (Porosity)
تخلخل (Porosity)
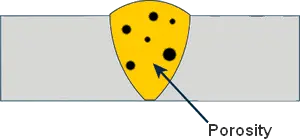
🔸 علل ایجاد تخلخل
- گاز محافظ نامناسب (Improper Shielding Gas) — نوع یا دبی گاز
- استفاده از قوس طولانی (Long Arc Length) — جذب گازهای اتمسفر
- سطح آلوده (Contaminated Surface) — روغن، گریس، رنگ، زنگ
- وجود رطوبت (Moisture) — در الکترود، فلاکس یا سطح قطعه
- دبی گاز بیش از حد (Excessive Gas Flow) — ایجاد تلاطم و جذب هوا
- اکسیدزدایی ناکافی الکترود (Insufficient Deoxidation)
- زنگزدگی و آلودگی (Rust, Paint, Grease, Oil) روی سطح
✅ راهکارهای پیشگیری
- استفاده از الکترودهای مناسب (Proper Electrodes) با اکسیدزداهای کافی
- استفاده از تکنیک جوشکاری صحیح (Proper Welding Technique)
- استفاده از فاصله قوس صحیح (Correct Arc Distance)
- استفاده از الکترودها و مواد خشک (Dry Electrodes & Materials)
- تمیزکاری کامل مواد قبل از جوشکاری (Clean Materials)
- کاهش سرعت حرکت قوس (Reduce Arc Speed) برای خروج گازها
- بررسی دبیسنج گاز (Check Gas Flow Meter) و تنظیم بهینه
- استفاده از گاز محافظ با ترکیب مناسب (Correct Gas Composition)
۶. زیربرش (Undercut)
زیربرش (Undercut)
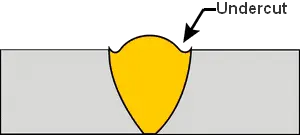
🔸 علل ایجاد زیربرش
- مواد پرکننده نامناسب (Wrong Filler Material)
- تکنیک جوشکاری ضعیف (Poor Welding Technique)
- جریان جوشکاری بیش از حد بالا (Excessive Welding Current)
- الکترود بیش از حد بزرگ (Electrode Too Large)
- استفاده نامناسب از گاز محافظ (Improper Shielding Gas)
- سرعت جوشکاری بیش از حد بالا (Excessive Travel Speed)
- زاویه نامناسب الکترود (Wrong Angle) — هدایت حرارت به لبههای آزاد
✅ راهکارهای پیشگیری
- کاهش طول قوس (Reduce Arc Length)
- استفاده از زاویه الکترود مناسب (Proper Electrode Angle)
- استفاده از تکنیک چندپاسه (Multipass Technique)
- کاهش سرعت حرکت الکترود (Reduce Travel Speed) — نه خیلی کند
- زاویهدهی صحیح الکترود (Proper Angle) — حرارت بیشتر روی قطعات ضخیمتر
- انتخاب تکنیک جوشکاری مناسب (Proper Technique) — بدون بافتبافی بیش از حد
- استفاده از گاز محافظ با ترکیب مناسب (Correct Gas Composition)
- کاهش جریان در نواحی نازکتر (Reduce Current Near Thin Areas)
۷. سرباره (Slag Inclusion)
سرباره (Slag Inclusion)

🔸 علل ایجاد سرباره
- زاویه جوشکاری نامناسب (Wrong Weld Angle)
- تمیزکاری نامناسب بین پاسها (Improper Cleaning)
- سرعت جوشکاری بیش از حد بالا (Excessive Speed)
- جریان جوشکاری بسیار پایین (Low Welding Current)
- سرد شدن سریع حوضچه جوش (Rapid Cooling)
- عدم تمیزکاری جوش قبل از شروع پاس جدید (No Cleaning Before New Pass)
✅ راهکارهای پیشگیری
- کاهش سرمایش سریع (Reduce Rapid Cooling)
- افزایش چگالی جریان (Increase Current Density)
- تنظیم سرعت جوشکاری (Adjust Welding Speed)
- تنظیم زاویه الکترود (Adjust Electrode Angle)
- تمیزکاری کامل سرباره پاس قبلی (Remove Slag from Previous Bead)
- استفاده از تکنیک مناسب برای خارجشدن سرباره (Proper Technique for Slag Removal)
۸. معیارهای پذیرش عیوب جوش در استانداردها
در جوشکاری، هدف تولید جوشهایی است که الزامات طراحی و سرویس را برآورده کنند، نه لزوماً جوشهای کاملاً بدون عیب. برخی از ناپیوستگیها در جوشهای قابل قبول مجاز هستند، اما تعداد یا اندازه بیش از حد آنها منجر به رد جوش خواهد شد. معیارهای پذیرش عیوب جوش در استانداردهای مختلف، متفاوت است:
| عیب | API 1104 (خطوط لوله) | ASME Section VIII | AWS D1.1 |
|---|---|---|---|
| ترک (Crack) | ممنوع — هر اندازهای رد است | ممنوع — هر اندازهای رد است | ممنوع — هر اندازهای رد است |
| نفوذ ناقص (IP) | ≤ ۲۵ میلیمتر (تک) / ≤ ۵۰ میلیمتر (مجموع) | بر اساس کد مرجع | ≤ ۲۵ میلیمتر |
| تخلخل (Porosity) | قطر ≤ ۳.۲ میلیمتر یا ۲۵% ضخامت | بر اساس کد مرجع | ≤ ۳.۲ میلیمتر |
| زیربرش (Undercut) | ≤ ۰.۸ میلیمتر یا ۱۲.۵% ضخامت | ≤ ۰.۸ میلیمتر | ≤ ۰.۸ میلیمتر |
| سرباره (Slag) | ≤ ۱۲ میلیمتر (تک) / ≤ ۵۰ میلیمتر (مجموع) | بر اساس کد مرجع | بر اساس کد مرجع |
| نکته: معیارهای پذیرش باید مطابق با استاندارد مرجع پروژه اعمال شوند. بازرس جوش باید با جزئیات هر استاندارد آشنا باشد. | |||
🔑 نکته کلیدی: برای کاهش عیوب جوش، باید به همه متغیرها (جریان، ولتاژ، سرعت، زاویه، تمیزی و ...) توجه کرد. پیشگیری از عیوب جوش بسیار بهتر و مقرونبهصرفهتر از ترمیم آنها است.
۹. سوالات متداول
ترک (Crack) خطرناکترین عیب جوش است و در همه اندازهها در اکثر استانداردها مردود محسوب میشود. ترکها میتوانند بهسرعت گسترش یابند و باعث شکست ناگهانی و فاجعهبار سازه شوند.
نفوذ ناقص (Incomplete Penetration) بهمعنای عدم نفوذ کامل جوش به ریشه اتصال است و معمولاً در جوشهای لببهلب رخ میدهد. همپوشانی ناقص (Lack of Fusion) بهمعنای عدم اتصال کامل بین فلز جوش و فلز پایه یا بین پاسهای متوالی است. هر دو عیب جدی هستند و باعث کاهش استحکام اتصال میشوند.
تخلخل در جوش ناشی از حبس گازها (هیدروژن، نیتروژن، اکسیژن) در حوضچه جوش است. عوامل اصلی عبارتند از: گاز محافظ ناکافی یا نامناسب، سطح آلوده (روغن، گریس، زنگ)، رطوبت در الکترود یا قطعه، قوس طولانی، و اکسیدزدایی ناکافی الکترود.
زیربرش یک شیار در کنار جوش است که در اثر جریان بالا، سرعت زیاد، زاویه نامناسب الکترود یا قطر زیاد الکترود ایجاد میشود. این عیب باعث کاهش ضخامت مقطع فلز پایه و ایجاد تمرکز تنش میشود که میتواند نقطهشروع ترک باشد.
ترک گرم (Hot Crack) در دمای بالا (حین انجماد) در فلز جوش رخ میدهد و ناشی از جدایش عناصر با نقطه ذوب پایین (گوگرد، فسفر) است. ترک سرد (Cold Crack) پس از سرد شدن کامل (ساعتها یا روزها بعد) در HAZ یا فلز جوش رخ میدهد و ناشی از هیدروژن، تنشهای پسماند و ریزساختار شکننده است.
برای جلوگیری از تشکیل سرباره: تمیزکاری کامل سرباره پاس قبلی قبل از پاس بعدی، استفاده از زاویه الکترود مناسب، تنظیم سرعت جوشکاری (نه خیلی زیاد)، افزایش چگالی جریان و کاهش سرمایش سریع حوضچه جوش.
مهمترین استانداردها عبارتند از: ASME Section IX (صلاحیت جوشکاری)، API 1104 (خطوط لوله)، AWS D1.1 (سازههای فولادی) و ISO 15614 (صلاحیت روش جوشکاری). معیارهای پذیرش در این استانداردها متفاوت است و بازرس باید با استاندارد مرجع پروژه آشنا باشد.
بله، بسیاری از عیوب جوش قابل ترمیم هستند. روشهای ترمیم شامل سنگزنی (Grinding) برای حذف عیوب سطحی، جوشکاری مجدد (Re-Welding) پس از حذف عیب، و عملیات حرارتی برای برخی عیوب متالورژیکی است. با این حال، ترمیم عیوب باید مطابق با رویه جوشکاری معتبر (WPS) و با تأیید بازرس انجام شود.
مراجع
- AWS — Welding Handbook
- ASME — Section IX, B31.3
- API — 1104
- ISO — 15614, 17635
- Welding Australia — Defect Causes and Solutions
- Welding Metallurgy — Sindo Kou
نیاز به مشاوره در مورد عیوب جوش دارید؟
تیم مهندسی ایران اتصال با تخصص در زمینه عیوب جوش و کنترل کیفیت و آشنایی کامل با استانداردهای ASME، AWS و API، آماده ارائه مشاوره تخصصی برای شناسایی، پیشگیری و ترمیم عیوب جوش در پروژههای پایپینگ، نفت و گاز و سازه شماست.
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

