
کوره قوس الکتریکی (EAF) — اصول، اجزا و فرآیند فولادسازی
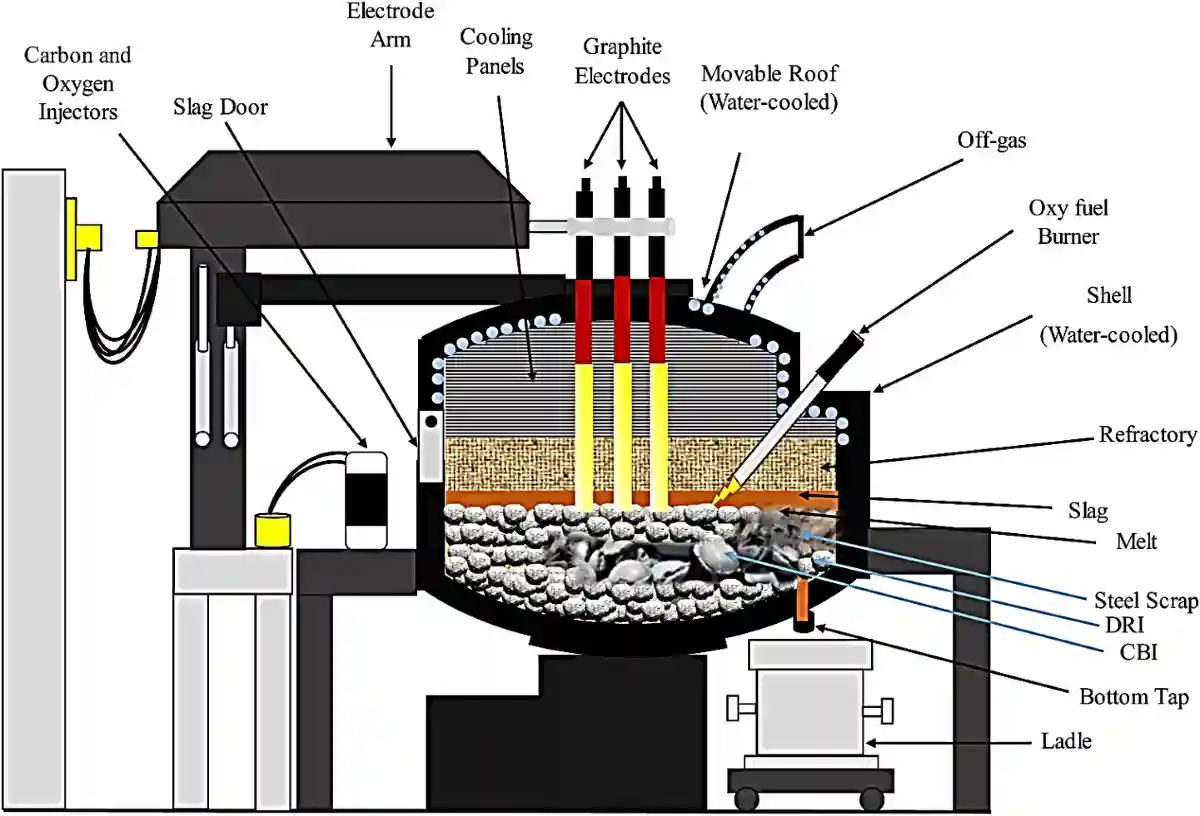
کوره قوس الکتریکی (Electric Arc Furnace — EAF) یکی از دو فرآیند اصلی فولادسازی در جهان است که در آن، قراضه آهنی یا آهن اسفنجی (DRI) با استفاده از قوس الکتریکی ذوب شده و به فولاد با ترکیب شیمیایی کنترلشده تبدیل میشود. برخلاف کوره بلند و کوره اکسیژنی (BOF)، EAF به مواد اولیهای مانند کک و سنگ آهن وابسته نیست و بهعنوان یک فرآیند انعطافپذیر و کمکربن شناخته میشود.
امروزه با رشد فولاد سبز و افزایش سهم قراضه در زنجیره فولاد، EAF به یکی از ارکان اصلی صنعت فولادسازی مدرن تبدیل شده است. در این مقاله، اجزای کوره، فرآیند ذوب، تزریق اکسیژن و کربن، و مزایای این فناوری بررسی میشود.
اجزای اصلی کوره قوس الکتریکی
کوره قوس الکتریکی از مجموعهای از اجزای مکانیکی، الکتریکی و حرارتی تشکیل شده است که در هماهنگی با یکدیگر، فرآیند ذوب و تصفیه فولاد را ممکن میسازند. بر اساس دیاگرام شماتیک کوره، اجزای اصلی عبارتند از:
الکترودهای گرافیتی (Graphite Electrodes)
الکترودهای گرافیتی قلب کوره قوس الکتریکی هستند. این الکترودها که از جنس گرافیت با خلوص بالا ساخته شدهاند، جریان الکتریکی را از بازوی الکترود (Electrode Arm) به حمام مذاب منتقل میکنند و قوس الکتریکی بین نوک الکترود و قراضه/مذاب ایجاد میشود. دمای قوس الکتریکی به ۳۵۰۰ درجه سانتیگراد یا بیشتر میرسد و همین حرارت شدید، قراضه را ذوب میکند.
پوسته و سقف متحرک (Shell & Movable Roof)
پوسته کوره (Shell) بهصورت آبخنکشده طراحی شده و داخل آن با مواد نسوز (Refractory) پوشیده شده است. سقف متحرک (Movable Roof) که آن نیز آبخنکشده است، برای شارژ قراضه باز میشود و در حین ذوب، کوره را مهر و موم میکند. پانلهای خنککننده (Cooling Panels) در دیوارهها از آسیب حرارتی جلوگیری میکنند.
مشعل اکسیسوخت (Oxy-Fuel Burner)
مشعل اکسیسوخت برای پیشگرم کردن قراضه و تسریع فرآیند ذوب در مراحل اولیه استفاده میشود. این مشعل با ترکیب اکسیژن و سوخت گازی، شعلهای با دمای بالا تولید میکند که به ذوب سریعتر کمک میکند و مصرف انرژی الکتریکی را کاهش میدهد.
تزریقکنندههای کربن و اکسیژن (Carbon & Oxygen Injectors)
تزریقکنندههای کربن و اکسیژن در دیواره کوره نصب شدهاند و نقش کلیدی در تصفیه شیمیایی مذاب ایفا میکنند. اکسیژن تزریقشده با کربن موجود در مذاب واکنش میدهد و بهصورت گاز CO خارج میشود (که به آن Off-gas میگویند). این فرآیند باعث کاهش کربن مذاب، تشکیل سرباره (Slag) و تسریع ذوب میگردد.
دریچه سرباره (Slag Door)
دریچه سرباره برای تخلیه سربارهای که روی سطح مذاب جمع میشود، استفاده میشود. سرباره حاوی اکسیدهای ناخالصیها (مانند SiO₂، MnO، FeO) است و نقش مهمی در تصفیه شیمیایی فولاد ایفا میکند.
تخلیه از کف (Bottom Tap) و پاتیل (Ladle)
برخی کورههای EAF مدرن دارای سیستم تخلیه از کف (Bottom Tap) هستند که فولاد مذاب را مستقیماً از کف کوره به پاتیل (Ladle) منتقل میکند. این روش مزایایی مانند کاهش اکسیداسیون مذاب، جلوگیری از ورود سرباره به پاتیل و افزایش بازدهی فولادسازی دارد.
شارژ قراضه و آهن اسفنجی (Steel Scrap & DRI)
شارژ کوره EAF معمولاً ترکیبی از قراضه فولادی (Steel Scrap) و آهن اسفنجی (DRI) است. استفاده از DRI در شارژ، بهدلیل خلوص بالا و کاهش عناصر باقیمانده، به تولید فولادهای باکیفیتتر کمک میکند.
| Component | Function | Material / Type |
|---|---|---|
| Graphite Electrodes | ایجاد قوس الکتریکی و انتقال جریان | Graphite (High Purity) |
| Electrode Arm | نگهداری و حرکت الکترودها | Water-Cooled Steel |
| Movable Roof | باز و بسته کردن کوره برای شارژ | Water-Cooled |
| Shell | محفظه اصلی کوره | Water-Cooled Steel |
| Refractory | پوشش داخلی مقاوم به حرارت | Ceramic Lining |
| Cooling Panels | خنککاری دیوارهها | Water-Cooled Copper/Steel |
| Oxy-Fuel Burner | پیشگرم قراضه و تسریع ذوب | Gas + Oxygen |
| Carbon Injector | تزریق کربن برای تشکیل سرباره کف | Graphite / Coal |
| Oxygen Injector | تزریق اکسیژن برای کاهش کربن | High-Pressure O₂ |
| Slag Door | تخلیه سرباره سطحی | Refractory Lined |
| Bottom Tap | تخلیه فولاد مذاب از کف | Refractory Nozzle |
- دمای قوس الکتریکی بین الکترود و مذاب به بیش از ۳۵۰۰ درجه سانتیگراد میرسد.
- الکترودهای گرافیتی، پرمصرفترین قطعه کوره EAF هستند و بهطور مداوم مصرف میشوند.
- Off-gas تولیدشده در فرآیند تزریق اکسیژن، حاوی CO با ارزش حرارتی بالا است و قابل بازیابی است.
فرآیند عملیاتی کوره قوس الکتریکی
مراحل اصلی ذوب و فولادسازی
فرآیند EAF در چند مرحله اصلی انجام میشود که در آن، قراضه به فولاد با ترکیب شیمیایی کنترلشده تبدیل میگردد:
- شارژ (Charging) — سبد قراضه (Scrap Bucket) به بالای کوره منتقل و قراضه در کوره ریخته میشود.
- ذوب (Melting) — الکترودها پایین آمده و قوس الکتریکی بین الکترود و قراضه برقرار میشود. قراضه بهتدریج ذوب میگردد.
- اکسیداسیون (Oxidation) — اکسیژن از طریق تزریقکنندهها به مذاب دمیده میشود تا کربن و سایر ناخالصیها اکسید و خارج شوند.
- تشکیل سرباره (Slag Formation) — با افزودن آهک (CaO) و تزریق کربن، سربارهای با ترکیب مناسب برای حذف فسفر و گوگرد تشکیل میشود.
- تصفیه (Refining) — ترکیب شیمیایی مذاب تا رسیدن به مشخصات مورد نظر تنظیم میشود.
- تخلیه (Tapping) — فولاد مذاب از کوره تخلیه و به پاتیل منتقل میشود.
مصرف انرژی و بهرهوری
مصرف انرژی الکتریکی در کوره EAF بین ۳۵۰ تا ۵۰۰ کیلوواتساعت بر تن فولاد مذاب است. با استفاده از فناوریهای پیشرفته مانند پیشگرم قراضه، مشعل اکسیسوخت و تزریق اکسیژن، میتوان مصرف انرژی را تا ۲۰٪ کاهش داد. زمان ذوب معمولاً بین ۵۰ تا ۷۰ دقیقه برای یک ذوب ۱۰۰ تنی است.
| Stage | Duration | Main Reaction | Product |
|---|---|---|---|
| Charging | 5 – 10 min | شارژ قراضه به کوره | Scrap Load |
| Melting | 30 – 45 min | ذوب قراضه با قوس | Molten Steel |
| Oxidation & Refining | 10 – 15 min | حذف ناخالصی با اکسیژن | Refined Melt + Slag |
| Tapping | 5 min | تخلیه فولاد مذاب | Ladle of Steel |
- زمان کل ذوب ۱۰۰ تنی معمولاً ۵۰ تا ۷۰ دقیقه است.
- کاهش زمان ذوب به روش Power-On Time و استفاده از DRI با متالیزاسیون بالا امکانپذیر است.
- استفاده از تخلیه از کف (Bottom Tap) زمان تخلیه را کاهش داده و بهرهوری را بالا میبرد.
مقایسه کوره قوس الکتریکی (EAF) با کوره اکسیژنی (BOF)
انتخاب بین EAF و BOF بستگی به عواملی مانند دسترسی به قراضه، انرژی، کیفیت مورد نیاز محصول و ملاحظات زیستمحیطی دارد. جدول زیر مقایسهای جامع از دو فرآیند ارائه میدهد:
| Parameter | EAF | BOF |
|---|---|---|
| Charge Material | ~100% Scrap + DRI | 25–30% Scrap + 70–75% Hot Metal |
| Heat Source | Electric Arc | Oxygen Blown |
| Energy Consumption | 350 – 500 kWh/t | ~ 0 kWh (uses chemical energy) |
| CO₂ Emission | ~0.6 t/t (with grid mix) | ~1.8 t/t |
| Charge Flexibility | High (Scrap + DRI) | Low |
| Typical Heat Size | 50 – 150 t | 150 – 300 t |
| Residual Elements | Higher (from Scrap) | Low |
| Best For | Long Products, Stainless, Alloy | Flat Products, Light Gauge |
- EAF بهدلیل انعطافپذیری در شارژ و انتشار کمتر CO₂، محور اصلی فولاد سبز است.
- BOF بهدلیل بهرهوری بالا، همچنان برای تولید انبوه ورقهای فولادی (خاصه کشش عمیق) مناسبتر است.
- سهم EAF از تولید جهانی فولاد در حال افزایش است و پیشبینی میشود از ۳۰٪ (۲۰۲۵) به ۳۵٪ (۲۰۳۰) برسد.
- کوره قوس الکتریکی (EAF) یکی از دو فرآیند اصلی فولادسازی در جهان است.
- الکترودهای گرافیتی قلب کوره هستند و قوس الکتریکی با دمای بیش از ۳۵۰۰°C ایجاد میکنند.
- فرآیند EAF شامل مراحل شارژ، ذوب، اکسیداسیون، تصفیه و تخلیه است.
- EAF بهدلیل انعطافپذیری در شارژ و انتشار کمتر CO₂، بهعنوان فناوری کلیدی فولاد سبز شناخته میشود.
- سهم EAF از تولید جهانی فولاد در حال افزایش است و بهسوی ۳۵٪ تا ۲۰۳۰ پیش میرود.
تعاریف و اصطلاحات فنی
استانداردهای مرجع مرتبط: ASTM A370 — ISO 4948 — EN 10025
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

