
نورد گرم (Hot Rolling) — فرآیند، تجهیزات و کاربردها
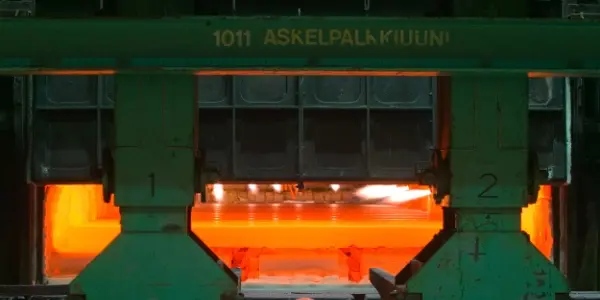
نورد گرم (Hot Rolling) یکی از مهمترین فرآیندهای شکلدهی فولاد است که در آن، تختال (Slab) یا شمش (Ingot) در دمای بالای تبلور مجدد (Recrystallization Temperature) — معمولاً بین ۱۰۰۰ تا ۱۳۰۰ درجه سانتیگراد — از میان غلتکهای نورد عبور میکند و به ضخامتهای کمتر کاهش مییابد.
نورد گرم نخستین مرحله شکلدهی مکانیکی فولاد پس از ریختهگری است که محصولات آن (مانند کلاف نورد گرم، ورق و پروفیل) پایهی تولید بسیاری از محصولات نهایی فولادی است. در این مقاله، فرآیند، تجهیزات و مراحل نورد گرم بررسی میشود.
فرآیند و تجهیزات نورد گرم
آسیاب نورد گرم نواری (Hot Strip Mill)
آسیاب نورد گرم نواری قلب فرآیند نورد گرم است. تختالهای خروجی از ریختهگری پیوسته، در حالی که هنوز گرم هستند یا پس از گرم شدن مجدد در کورههای پیشگرم، از میان مجموعهای از پایههای خشنکاری (Roughing Stands) و پایههای پرداختکاری (Finishing Stands) عبور میکنند.
ساختار پایههای نورد (Mill Stands)
هر پایه نورد از چهار یا شش غلتک در یک چیدمان عمودی تشکیل شده است:
- غلتکهای کاری (Work Rolls) — دو غلتکی که مستقیماً با نوار فولادی در تماس هستند و ضخامت را کاهش میدهند.
- غلتکهای پشتیبان (Back-Up Rolls) — غلتکهای بزرگتری که فشار یکنواخت به غلتکهای کاری اعمال میکنند و از خم شدن آنها جلوگیری میکنند.
پایههای نورد بهصورت تاندم (Tandem) و همگامسازی شدهاند تا با افزایش سرعت حرکت نوار در طول خط، ضخامت آن بهطور پیوسته کاهش یابد.
کاهش ضخامت در نورد گرم
در تولید محصولات ورق قلع یا سایر محصولات نازک، تختالی با ضخامت ۷.۵ تا ۹ اینچ (۱۹۰ تا ۲۳۰ میلیمتر) وارد آسیاب نورد گرم میشود و به یک نوار نورد گرم (Hot Rolled Band) با ضخامت ۰.۰۷۰ تا ۰.۱۰ اینچ (۱.۸ تا ۲.۵ میلیمتر) تبدیل میشود. محصول خروجی بهصورت کلاف (Coil) پیچیده میشود.
کنترل دما در نورد گرم
کنترل دقیق دمای پرداختکاری (Finishing Temperature) در آخرین پایه نورد و دمای کلافپیچی (Coiling Temperature) برای دستیابی به خواص بهینه در محصول نهایی ضروری است. دمای پرداختکاری معمولاً بین ۸۵۰ تا ۹۵۰ درجه سانتیگراد و دمای کلافپیچی بین ۵۵۰ تا ۷۰۰ درجه سانتیگراد تنظیم میشود.
| Parameter | Typical Value | Description |
|---|---|---|
| Slab Thickness (Input) | 190 – 230 mm | ضخامت تختال ورودی |
| Hot Rolled Band (Output) | 1.8 – 2.5 mm | ضخامت نوار خروجی |
| Finishing Temperature | 850 – 950°C | دمای آخرین پایه نورد |
| Coiling Temperature | 550 – 700°C | دمای کلافپیچی |
| Total Reduction | > 95% | کاهش کل ضخامت |
- هر پایه نورد از ۴ یا ۶ غلتک عمودی تشکیل شده است.
- پایهها همگامسازی شدهاند تا با افزایش سرعت نوار، ضخامت بهطور پیوسته کاهش یابد.
- کنترل دقیق دمای پرداختکاری و کلافپیچی، کلید دستیابی به خواص مکانیکی بهینه است.
پیکلینگ و روغنکاری (Pickling & Oiling)
پس از نورد گرم، سطح کلاف فولادی با یک لایهی اکسید (Scale) پوشیده میشود که در طول فرآیند نورد گرم در دمای بالا تشکیل شده است. این لایه اکسیدی باید قبل از فرآیندهای بعدی (مانند نورد سرد) حذف شود.
فرآیند پیکلینگ (Pickling)
پیکلینگ فرآیندی است که در آن، نوار نورد گرم از میان مجموعهای از مخازن پر از اسید عبور میکند. اسیدهای رایج شامل اسید کلریدریک (HCl) یا اسید سولفوریک (H₂SO₄) رقیق هستند که اکسیدهای سطحی را حل میکنند.
مراحل پیکلینگ پیوسته
فرآیند پیکلینگ بهصورت پیوسته و شامل مراحل زیر انجام میشود:
- حذف اکسید — عبور نوار از میان مخازن اسید
- شستشو (Rinsing) — حذف باقیمانده اسید با آب
- خشککردن (Drying) — حذف رطوبت سطح
- روغنکاری (Oiling) — اعمال لایهی نازک روغن برای محافظت از زنگزدگی و روانکاری در نورد سرد
- کلافپیچی مجدد (Recoiling) — پیچیدن نوار بهصورت کلاف
اهمیت پیکلینگ
پیکلینگ نهتنها سطح فولاد را تمیز میکند، بلکه آمادهسازی ضروری برای نورد سرد (Cold Rolling) است. اگر اکسیدهای سطحی حذف نشوند، در نورد سرد به داخل سطح فولاد فشرده شده و باعث ایجاد عیوب سطحی (Surface Defects) میشوند.
- پیکلینگ با اسید کلریدریک سریعتر از اسید سولفوریک است و امروزه رایجتر است.
- روغنکاری پس از پیکلینگ، هم از زنگزدگی جلوگیری میکند و هم روانکاری نورد سرد را فراهم میسازد.
- محصول نهایی پیکلینگ، «کلاف نورد گرم پیکل شده و روغنکاری شده (HRPO)» نام دارد.
سنگزنی غلتکها (Roll Grinding)
غلتکهای نورد (Rolls) استفادهشده در آسیابهای نورد گرم و سرد باید بارهای بالا، دماهای بالا و تغییر شکلهای شدید ناشی از نورد را تحمل کنند و در عین حال شکل و پرداخت سطحی دقیقاً کنترلشدهای به نوار فولادی بدهند.
مراحل ساخت غلتک
پس از ماشینکاری معمولی تا ابعاد تقریبی نهایی، غلتکها (که ممکن است بسته به کاربرد، از جنس چدن، فولاد ریختگی یا فولاد فورج باشند) با سنگزنی دقیق (Precision Grinding) در یک ماشین سنگزنی غلتک کنترلشده با کامپیوتر (CNC) پرداخت میشوند.
پرداخت سطح غلتک
عملیات سنگزنی، شکل مناسب به بدنه غلتک و بافت (زبری) مطلوب به سطح آن میدهد. برای غلتکهایی با سطوح زبرتر از آنچه با سنگزنی به دست میآید، ساچمهپاشی (Shot Blasting) با ساچمههای چدن یا فولاد بهعنوان عملیات پرداخت نهایی استفاده میشود.
تأثیر پرداخت سطح غلتک بر محصول
زبری سطح غلتک، بهطور مستقیم به نوار فولادی منتقل میشود. بنابراین پرداخت سطح غلتک، تعیینکنندهی بافت سطحی (Surface Texture) و پرداخت نهایی (Finish) محصول است. برای محصولات خاص (مانند ورق خودرو)، کنترل دقیق این پارامتر ضروری است.
- غلتکهای نورد ممکن است از چدن، فولاد ریختگی یا فولاد فورج ساخته شوند.
- سنگزنی دقیق با ماشین CNC، شکل و بافت سطح غلتک را تعیین میکند.
- زبری سطح غلتک به محصول نهایی منتقل میشود و پرداخت نهایی را تعیین میکند.
- نورد گرم، شکلدهی فولاد در دمای بالای تبلور مجدد (۱۰۰۰-۱۳۰۰°C) است.
- آسیاب نورد گرم نواری، تختال را از ۲۰۰ میلیمتر به ۲ میلیمتر کاهش میدهد.
- پیکلینگ، لایه اکسیدی سطح را با اسید حذف میکند و آمادهسازی نورد سرد است.
- کنترل دقیق دمای پرداختکاری و کلافپیچی، خواص مکانیکی محصول را تعیین میکند.
- سنگزنی غلتکها، پرداخت سطح و بافت نهایی محصول را مشخص میکند.
تعاریف و اصطلاحات فنی
استانداردهای مرجع مرتبط: ASTM A568 — ASTM A1011 — EN 10025 — ISO 4948
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

