
ریختهگری پیوسته (Continuous Casting) — فرآیند، انواع و کاربردها
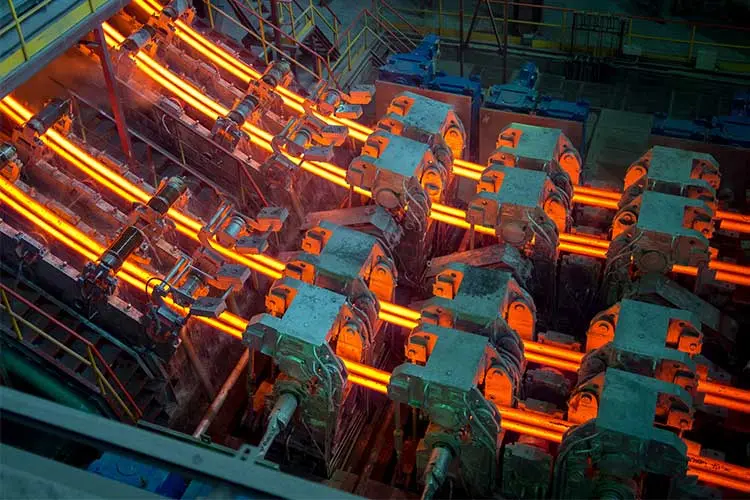
ریختهگری پیوسته (Continuous Casting) یکی از مهمترین فناوریهای تولید فولاد است که در آن، فولاد مذاب از پاتیل بهصورت پیوسته به تختال (Slab)، بیلت (Billet) یا بلوم (Bloom) تبدیل میشود. این فرآیند، جایگزین روش سنتی ریختهگری شمشی (Ingot Casting) شده است و امروزه بیش از ۹۵ درصد فولاد تولیدی جهان از این روش تولید میشود.
ریختهگری پیوسته، فولاد مذاب را در دقایق به محصول نیمهساخته جامد تبدیل میکند — در حالی که در روش سنتی، این فرآیند روزها طول میکشید. این ویژگی، ریختهگری پیوسته را به یکی از کارآمدترین و کمهزینهترین فناوریهای صنعت فولاد تبدیل کرده است.
فرآیند ریختهگری پیوسته — از پاتیل تا محصول نیمهساخته
۱. انتقال فولاد مذاب (Ladle Transfer)
پس از تکمیل فرآیند فولادسازی و متالورژی ثانویه، فولاد مذاب در پاتیل (Ladle) به سمت ماشین ریختهگری پیوسته منتقل میشود. پاتیل توسط جرثقیل به برج ریختهگری (Casting Turret) منتقل شده و فولاد مذاب آماده ریختهگری میشود.
۲. تاندیش (Tundish)
فولاد مذاب از پاتیل به تاندیش ریخته میشود. تاندیش یک مخزن میانی است که دو نقش اصلی ایفا میکند:
- ذخیرهسازی موقت — امکان تعویض پاتیل بدون توقف ریختهگری
- تنظیم جریان — توزیع یکنواخت مذاب به قالبهای ریختهگری
در تاندیش، فولاد مذاب از طریق نازل (Nozzle) به قالب ریختهگری هدایت میشود. دمای مذاب در تاندیش معمولاً بین ۱۵۳۰ تا ۱۵۵۰ درجه سانتیگراد است.
۳. قالب ریختهگری (Mold)
فولاد مذاب از تاندیش به قالب آبخنکشده با انتهای باز (Water-Cooled Open-Ended Mold) وارد میشود. جنس قالب معمولاً از مس است و آب خنککننده در داخل دیوارههای آن جریان دارد. در این مرحله، پوستهی جامد اولیه (Initial Solid Shell) با ضخامت چند میلیمتر تشکیل میشود.
۴. ناحیه خنککاری ثانویه (Secondary Cooling Zone)
پس از خروج از قالب، تختال نیمهجامد از میان منطقه اسپری آب (Water Spray Zone) عبور میکند و در آن، انجماد کامل مییابد. این ناحیه شامل غلتکهای هدایتکننده است که به نوار در حال انجماد، شکل و مسیر صحیح میدهند.
۵. برش و خروج (Cutting & Exit)
تختال جامد در انتهای ماشین به طولهای مشخص بریده میشود (معمولاً با مشعل برش (Cutting Torch) یا قیچی مکانیکی) و به سمت انبار یا نورد گرم (Hot Rolling) منتقل میگردد.
| Stage | Equipment | Function | Temperature |
|---|---|---|---|
| Ladle Transfer | Ladle, Turret | انتقال فولاد مذاب به ماشین ریختهگری | ~1580°C |
| Tundish | Tundish, Nozzle | ذخیره موقت و توزیع مذاب | 1530 – 1550°C |
| Mold | Water-Cooled Copper Mold | تشکیل پوسته جامد اولیه | 1500 – 1530°C |
| Secondary Cooling | Water Spray, Rollers | انجماد کامل و شکلدهی | 900 – 1200°C |
| Cutting | Torch / Shear | برش به طول مشخص | ~600 – 900°C |
- سرعت ریختهگری معمولاً بین ۰.۵ تا ۲.۵ متر بر دقیقه است.
- دمای مذاب در تاندیش توسط سیستم کنترل دقیق، ثابت نگه داشته میشود.
- آب خنککننده در قالب، باید کیفیت شیمیایی مشخصی داشته باشد تا از رسوب جلوگیری شود.
انواع ماشینهای ریختهگری پیوسته
ریختهگری تختال (Slab Casting)
تختال (Slab) محصولی با سطح مقطع مستطیلی و ضخامت زیاد است که برای تولید ورق و نوار فولادی (Plate & Strip) استفاده میشود. ابعاد معمول تختال:
- ضخامت: ۱۵۰ تا ۳۰۰ میلیمتر
- عرض: ۸۰۰ تا ۲۲۰۰ میلیمتر
- طول: ۴ تا ۱۲ متر
ریختهگری بیلت (Billet Casting)
بیلت (Billet) محصولی با سطح مقطع مربعی کوچک است که برای تولید مقاطع طولی (Long Products) مانند میلگرد، سیم، تیرآهن و نبشی استفاده میشود. ابعاد معمول بیلت:
- مقطع: ۱۰۰×۱۰۰ تا ۲۰۰×۲۰۰ میلیمتر
- طول: ۶ تا ۱۲ متر
ریختهگری بلوم (Bloom Casting)
بلوم (Bloom) محصولی با سطح مقطع مربعی بزرگتر از بیلت است که برای تولید مقاطع سنگین (Heavy Sections) مانند ریل، تیرآهن سنگین و شمشهای فورج استفاده میشود. ابعاد معمول بلوم:
- مقطع: ۲۰۰×۲۰۰ تا ۴۰۰×۴۰۰ میلیمتر
- طول: ۴ تا ۱۲ متر
ریختهگری گرد (Round Casting)
برای تولید شمشهای گرد (Round Billets) که در ساخت لولههای بدون درز (Seamless Pipe) کاربرد دارند، از ماشینهای ریختهگری گرد استفاده میشود. قطر این شمشها معمولاً بین ۱۵۰ تا ۴۰۰ میلیمتر است.
ریختهگری نازکتختال (Thin Slab Casting)
نازکتختال (Thin Slab) فناوری جدیدی است که در آن، ضخامت تختال بهطور مستقیم به ۵۰ تا ۹۰ میلیمتر کاهش مییابد. این فناوری نیاز به مراحل نورد گرم را کاهش میدهد و بهرهوری را بالا میبرد.
| Type | Cross Section | Typical Dimensions | Final Products |
|---|---|---|---|
| Slab | Rectangular | 150–300 mm × 800–2200 mm | Plate, Strip, Coil |
| Billet | Square | 100×100 – 200×200 mm | Rebar, Wire, Sections |
| Bloom | Square (Large) | 200×200 – 400×400 mm | Rails, Heavy Sections |
| Round | Circular | Ø150 – Ø400 mm | Seamless Pipe |
| Thin Slab | Rectangular (Thin) | 50 – 90 mm | Hot Rolled Coil |
- تختال برای محصولات تخت (ورق، نوار، کلاف) و بیلت/بلوم برای محصولات طولی استفاده میشود.
- بیلتهای گرد برای تولید لولههای بدون درز کاربرد دارند.
- فناوری نازکتختال، مصرف انرژی نورد گرم را کاهش میدهد.
مزایای ریختهگری پیوسته نسبت به روش سنتی
بهرهوری بالاتر
در روش سنتی (Ingot Casting)، فولاد مذاب به شمش ریخته میشد و فرآیند انجماد روزها طول میکشید. سپس شمشها باید گرم میشدند و نورد اولیه انجام میشد. در ریختهگری پیوسته، این فرآیند در دقایق انجام میشود.
بازدهی بالاتر مواد (Higher Yield)
بازدهی مواد در روش سنتی حدود ۸۵٪ بود (بهدلیل نیاز به برش سر و ته شمش و تشکیل حفره انقباضی)، در حالی که در ریختهگری پیوسته به ۹۵ تا ۹۸٪ میرسد.
کیفیت بهتر سطح
در ریختهگری پیوسته، سطح محصول نیمهساخته دارای کیفیت بالاتری است و نیاز به پردازش سطحی کمتر است. همچنین جدایش (Segregation) در ساختار کمتر رخ میدهد.
مصرف انرژی کمتر
ریختهگری پیوسته بهطور مستقیم به نورد گرم متصل میشود (Hot Charging / Direct Rolling) که مصرف انرژی را بهشدت کاهش میدهد. در روش سنتی، شمشها باید مجدداً گرم میشدند که انرژی زیادی مصرف میکرد.
| Parameter | Continuous Casting | Ingot Casting |
|---|---|---|
| Process Time | Minutes | Days |
| Material Yield | 95 – 98% | ~85% |
| Energy Consumption | Low | High |
| Surface Quality | Excellent | Fair |
| Segregation | Low | High |
| Global Share (2025) | > 95% | < 5% |
- امروزه بیش از ۹۵٪ فولاد جهان با ریختهگری پیوسته تولید میشود.
- بازدهی مواد در ریختهگری پیوسته ۱۰ تا ۱۳٪ بیشتر از روش سنتی است.
- اتصال مستقیم ریختهگری پیوسته به نورد گرم (Direct Rolling) صرفهجویی قابل توجهی در انرژی ایجاد میکند.
- ریختهگری پیوسته، فولاد مذاب را در دقایق به محصول نیمهساخته تبدیل میکند.
- بیش از ۹۵٪ فولاد تولیدی جهان از این روش تولید میشود.
- انواع ماشینها: تختال، بیلت، بلوم، گرد و نازکتختال.
- مراحل اصلی: انتقال پاتیل، تاندیش، قالب، خنککاری ثانویه، برش.
- بازدهی مواد ۹۵ تا ۹۸٪ و مصرف انرژی بهمراتب کمتر از روش سنتی است.
تعاریف و اصطلاحات فنی
استانداردهای مرجع مرتبط: ASTM A370 — ISO 4948 — EN 10025
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

