
فولادسازی (Steelmaking) — فرآیند، کورهها و مراحل تولید
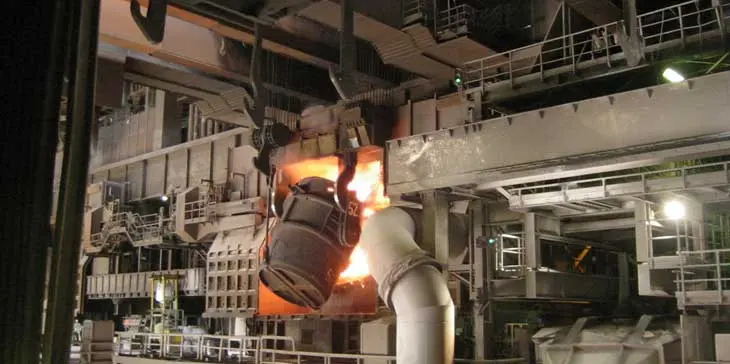
فولادسازی (Steelmaking) فرآیندی است که در آن، آهن مذاب حاصل از کوره بلند یا آهن اسفنجی (DRI) به فولاد با ترکیب شیمیایی کنترلشده تبدیل میشود. هدف اصلی این مرحله، حذف ناخالصیها (کربن، گوگرد، فسفر، اکسیژن) و تنظیم دقیق عناصر آلیاژی برای دستیابی به خواص مکانیکی مطلوب است.
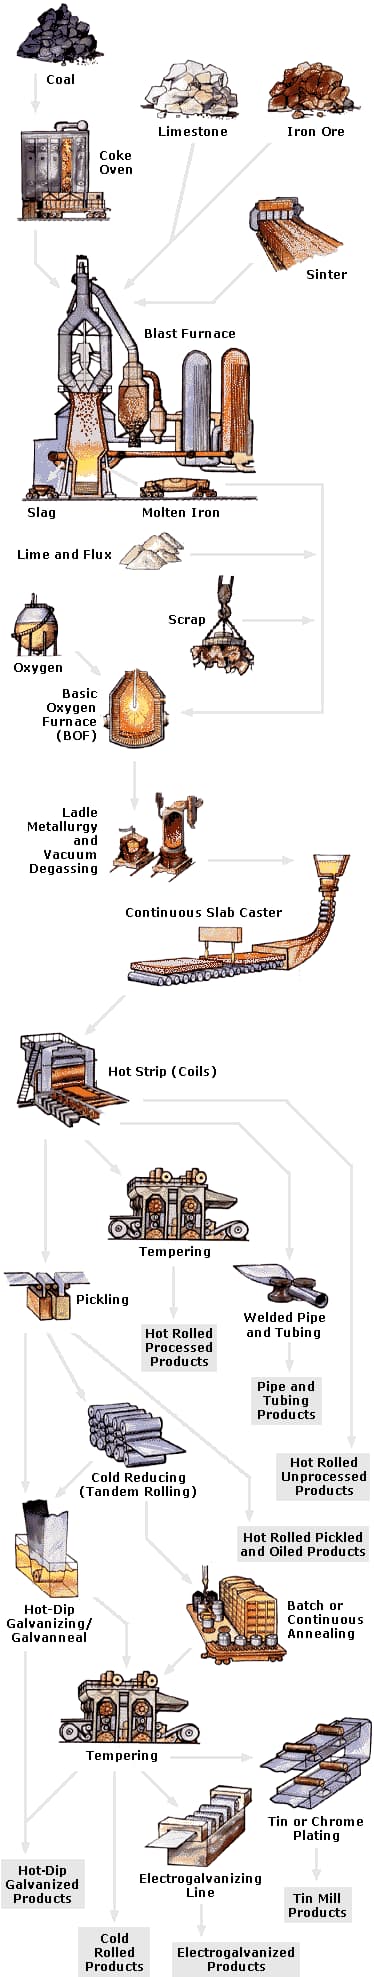
امروزه برای تولید فولاد، دو فرآیند اصلی در سطح جهان استفاده میشود: کوره اکسیژنی (BOF) و کوره قوس الکتریکی (EAF). پس از فولادسازی، فولاد مذاب وارد مراحل ریختهگری پیوسته، نورد گرم، پیکلینگ، نورد سرد، آنیل و تمپر میشود تا به محصول نهایی تبدیل گردد.
کورههای فولادسازی — BOF و EAF
کوره اکسیژنی (Basic Oxygen Furnace — BOF)
کوره اکسیژنی (BOF) فرآیندی است که در آن، مخلوطی از قراضه (۲۵ تا ۳۰ درصد) و آهن مذاب (۷۵ تا ۷۰ درصد) از کوره بلند، در معرض اکسیژن با سرعت بالا که به داخل حمام مذاب دمیده میشود، قرار میگیرد. این کورهها میتوانند از نوع دمش از بالا (Top-Blown)، دمش از پایین (Bottom-Blown) یا ترکیبی از این دو باشند.
اصل اساسی در همه حالتها یکسان است: اکسیژن با عناصر ناخواسته ترکیب شده و اکسیدهایی تشکیل میدهد که یا بهصورت گاز از حمام خارج میشوند یا وارد لایه سرباره روی حمام میگردند. این فرآیند، یک فرآیند با بهرهوری بسیار بالا است؛ یک ذوب معمولی ۲۲۰ تنی در ۴۵ دقیقه یا کمتر تولید میشود.
کوره قوس الکتریکی (Electric Arc Furnace — EAF)
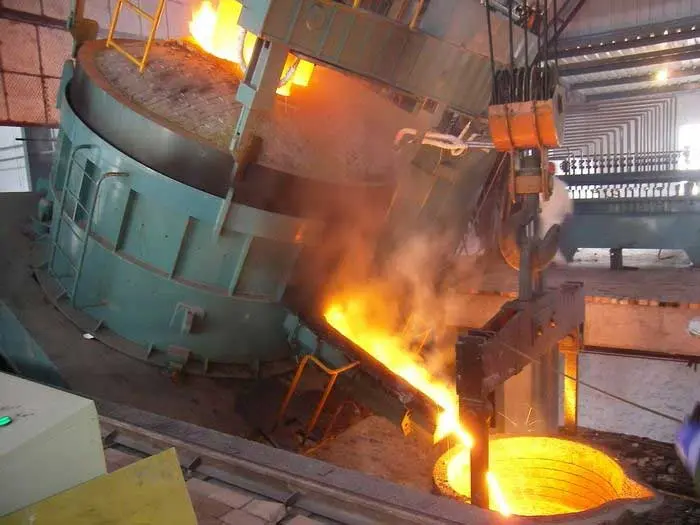
کوره قوس الکتریکی (EAF) یکی دیگر از فرآیندهای فولادسازی است که امروزه بهطور گسترده استفاده میشود. شارژ این کوره عموماً ۱۰۰ درصد قراضه است و از قوس الکتریکی بهعنوان منبع حرارتی برای فرآیند تصفیه استفاده میشود.
کوره الکتریکی عموماً برای فولادهای کشش عمیق (Deep Drawing) یا فولادهای ورق بسیار نازک استفاده نمیشود، زیرا قادر به کاهش سطح عناصر باقیمانده (که معمولاً در قراضه آهنی یافت میشوند) به سطوح پایین مورد نیاز نیست. با این حال، در صورت در دسترس بودن قراضه با کیفیت بالا و انتخاب دقیق، فولاد تولیدشده در کوره الکتریکی میتواند برای بسیاری از کاربردها کاملاً رضایتبخش باشد.
| Parameter | BOF | EAF |
|---|---|---|
| Charge Material | 25–30% Scrap + 70–75% Hot Metal | ~100% Scrap |
| Heat Source | Oxygen Blown | Electric Arc |
| Typical Heat Time | ≤ 45 minutes (220-ton heat) | 50–70 minutes |
| Residual Elements | Low (controlled) | Higher (from scrap) |
| Suitable For | Deep Drawing, Light Gauge | Long Products, Structural |
- در BOF، اکسیژن با ناخالصیها ترکیب شده و بهصورت گاز یا سرباره خارج میشود.
- BOF بهرهوری بالایی دارد و ذوب ۲۲۰ تنی در کمتر از ۴۵ دقیقه تولید میشود.
- EAF برای فولادهای کشش عمیق و ورق نازک مناسب نیست، مگر قراضه با کیفیت بالا در دسترس باشد.
ریختهگری، نورد گرم و پیکلینگ
زمانی که ذوب فولاد به نیازمندیهای شیمیایی و دمایی مطلوب رسید، کوره فولادسازی تخلیه (Tap) شده و فولاد مذاب در پاتیل (Ladle) ریخته میشود. فولاد ممکن است در یک ظرف جداگانه مانند دگازر (Degasser) تحت عملیات تکمیلی قرار گیرد تا خواص آن دقیقتر تنظیم شود و پس از آن ریختهگری انجام میشود.
ریختهگری پیوسته (Continuous Casting)
فرآیند ریختهگری پیوسته، فولاد مذاب موجود در پاتیل را در یک عملیات پیوسته به تختال (Slab) تبدیل میکند. فولاد مذاب از پاتیل به تاندیش (Tundish) یا مخزن نگهدارنده در بالای ماشین ریختهگری پیوسته ریخته میشود. فولاد از تاندیش بهصورت اندازهگیریشده به قالب آبخنکشده با انتهای باز (Water-Cooled Open-Ended Mold) هدایت میشود تا انجماد اولیه رخ دهد، و سپس با پشتیبانی مجموعهای عظیم از غلتکها و تجهیزات هدایتکننده، خارج میگردد.
همگام با حرکت آهسته فولاد در طول ماشین ریختهگری پیوسته، فولاد از حالت مذاب به شکل تختال جامد تبدیل میشود. این تبدیل از فولاد مذاب به تختال در دقایق اندازهگیری میشود، نه روزها. این فرآیند تختالی با ویژگیهای کیفی عالی تولید میکند و از نظر انرژی و هزینه بسیار کارآمد است.
نورد گرم (Hot Strip Mill)
تختالها، در حالی که هنوز از ماشین ریختهگری یا آسیاب تختالسازی گرم هستند یا پس از گرم شدن مجدد، از طریق مجموعهای از پایههای خشنکاری و پرداختکاری (Roughing and Finishing Stands) که نورد گرم نواری را تشکیل میدهند، کاهش ضخامت یافته و بهشدت کشیده میشوند. نوار از مجموعهای از پایهها عبور میکند که هر کدام از چهار یا شش غلتک در یک چیدمان عمودی تشکیل شده است.
دو غلتکی که با نوار تماس دارند، غلتکهای کاری (Work Rolls) و غلتکهای بزرگتری که فشار یکنواخت به غلتکهای کاری اعمال میکنند، غلتکهای پشتیبان (Back-Up Rolls) نامیده میشوند. پایهها همگامسازی شدهاند تا سرعتهای فزاینده را با کشیده شدن و کاهش ضخامت مواد جبران کنند.
در ساخت محصولات ورق قلع یا سایر محصولات نازک، یک تختال با ضخامت ۷.۵ تا ۹ اینچ وارد نورد گرم نواری میشود و به یک نوار نورد گرم (Hot Rolled Band) با ضخامت حدود ۰.۰۷۰ تا ۰.۱۰ اینچ، اکنون بهصورت کلاف، کاهش مییابد. کنترل دقیق دمای پرداختکاری در آخرین پایه نورد و دمای کلافپیچی (Coiling Temperature) برای دستیابی به خواص بهینه در محصول نهایی ضروری است.
پیکلینگ و روغنکاری (Pickling and Oiling)
در مرحله بعد، نوار نورد گرم باید از اکسیدهای تشکیلشده در طول فرآیند نورد گرم پاک شود. این فرآیند که پیکلینگ (Pickling) نامیده میشود، نوار نورد گرم را از میان مجموعهای از مخازن پر از اسید کلریدریک یا سولفوریک رقیق عبور میدهد. پس از حذف اکسیدها، واحد پیکلینگ نوار را شستشو داده، خشک میکند، برای محافظت در برابر زنگزدگی و افزودن روانکنندهها برای پردازش بیشتر روغنکاری میکند و نوار را مجدداً کلاف میکند — همگی در یک عملیات پیوسته.
- ریختهگری پیوسته، فولاد مذاب را در عرض دقایق به تختال جامد تبدیل میکند.
- نورد گرم نواری، ضخامت تختال را از ۷.۵-۹ اینچ به ۰.۰۷۰-۰.۱۰ اینچ کاهش میدهد.
- کنترل دمای پرداختکاری و کلافپیچی، کلید دستیابی به خواص بهینه است.
نورد سرد و آنیل
آسیاب کاهش سرد (Cold Reduction Mill)
نوار نورد گرمِ پیکل شده و روغنکاری شده، اکنون باید بیشتر به ضخامتهای نازکتر کاهش یابد. این کار بر روی آسیاب کاهش سرد تاندم (Tandem Cold Reduction Mill) انجام میشود. این آسیابها از مجموعهای از ۵ یا ۶ پایه با غلتکهای ۴ یا ۶ طبقه در چیدمان تاندم تشکیل شدهاند. با عبور نوار از آسیاب، بهطور پیوسته کاهش مییابد.
نوار نورد گرمی که وارد آسیاب سرد میشود، میتواند به ضخامت اسمی حداقل ۰.۰۰۶ اینچ کاهش یابد که معادل کاهش تقریبی ۸۰ درصد است. محصول خروجی از آسیاب سرد، بهدرستی فول سخت (Full Hard) نامیده میشود. مواد در این حالت برای شکلدهی بسیار سخت یا خشک هستند و باید آنیل (Annealed) یا نرم شوند تا استحکام و شکلپذیری مطلوب به دست آید.
آنیل جعبهای و پیوسته (Box and Continuous Annealing)
کلاف فول سخت باید از تمام محلولهای نورد و خنککننده استفادهشده در آسیاب کاهش سرد، قبل از آنیل یا نرم شدن، پاک شود. این تمیزکاری بهصورت الکترولیتی و با عبور نوار از میان یک حمام قلیایی (Alkaline Bath) انجام میشود.
آنیل جعبهای (Box Annealing) یا دستهای (Batch Annealing)، برای تمپرهای نرمتر، با قرار دادن کلافهای تمیز در یک کوره آنیل جعبهای انجام میشود. کلافها روی پایهها چیده شده، توسط کوره پوشانده میشوند، مهر و موم میگردند و سپس در معرض یک چرخه دمایی کنترلشده دقیق و محیط اتمسفری خاص قرار میگیرند. کلافها بهآرامی تا دمای مشخصی گرم میشوند، برای مدت زمان از پیش تعیینشده در آن دما نگه داشته میشوند، سپس سرد میشوند. هم دما و هم مدت زمان چرخه، تعیینکنندههای حیاتی خواص نهایی کلاف هستند.
در یک خط آنیل پیوسته (Continuous Annealing Line)، کلاف فول سخت باز شده و بهطور پیوسته از واحدی عبور میکند که نوار را تمیز میکند، به دمای تعیینشده گرم میکند، آن دما را برای مدت زمان مشخصی حفظ میکند، سپس نوار را سرد کرده و مجدداً کلاف میکند. این چرخه در دقایق اندازهگیری میشود، در مقابل روزها برای فرآیند آنیل دستهای. بهدلیل چرخه گرمایشی کوتاه، این فرآیند برای مشخصات سختتر و با استحکام بالاتر مناسبتر است. فولاد آنیلشده پیوسته، خواص بسیار یکنواختی در سراسر کلاف نشان میدهد.
آسیاب تمپر (Temper Mill)
محصول تککاهشیافته بر روی یک آسیاب تمپر ۲ پایه، ۴ طبقه پردازش میشود که صافی و شکل را بهبود میبخشد، سختی نهایی مطلوب (یا تمپر) را اعمال میکند و بافت سطحی یا پرداخت مطلوب را به مواد میدهد.
بهطور خاص، در آسیاب تمپر، ضخامت نهایی به میزان کمی — حداکثر ۱.۵ درصد از ضخامت اصلی — کاهش مییابد. این کاهش حداقلی تضمین میکند که شکل و خواص مکانیکی (بهویژه سختی) در محدوده مشخصات باشند و تسلیم ناپیوسته (Discontinuous Yielding) یا فلوتینگ (Fluting) را در طول شکلدهی بعدی حذف میکند.
علاوه بر این، پرداخت یا بافت سطحی فولاد میتواند از بسیار صاف تا بسیار زبر، با استفاده از غلتکهایی با زبری متفاوت در آسیاب تمپر، تغییر یابد. پرداخت مواد توسط مشتری مشخص میشود و بر اساس کاربرد نهایی محصول و فرآیندهای ساخت مصرفکننده نهایی متفاوت خواهد بود.
آسیاب کاهش سرد دوگانه (Double Cold Reduction Mill)
برای ضخامتهای ورق قلع، معمولاً زیر ۰.۰۰۷۷ اینچ، یک رویه تولید سهمرحلهای استفاده میشود که شامل کاهش سرد، آنیل و کاهش سرد دوم تا ضخامت نهایی است. چنین محصولاتی نمیتوانند روی یک آسیاب تاندم معمولی ۵ یا ۶ پایه ساخته شوند، زیرا کاهشهای بسیار بالایی از ضخامتهای نوار گرم معمولی مورد نیاز خواهد بود.
آسیابهای کاهش دوگانه معمولاً ۲ یا ۳ پایه، ۴ طبقه هستند و بخش عمده کاهش در پایه اول انجام میشود. هر یک از آنیل جعبهای یا پیوسته میتواند استفاده شود، که آنیل پیوسته استحکام کمی بالاتری به محصول نهایی میدهد. مقدار کاهش دوم از حدود ۱۵ تا ۳۵ درصد از ضخامت اصلی، بسته به خواص نهایی مطلوب، متغیر خواهد بود. این فولادها استحکام بالایی دارند، اما شکلپذیری کافی برای قوطیسازی دارند.
| Process | Reduction | Final Thickness | Purpose |
|---|---|---|---|
| Cold Reduction Mill | ~80% | ≥ 0.006 in | کاهش ضخامت، تولید فول سخت |
| Box Annealing | — | — | نرمکردن، تمپر نرمتر |
| Continuous Annealing | — | — | نرمکردن سریع، خواص یکنواخت |
| Temper Mill | ≤ 1.5% | — | بهبود صافی، سختی نهایی، بافت سطح |
| Double Cold Reduction | 15 – 35% | < 0.0077 in | ورق قلع، استحکام بالا |
- آسیاب کاهش سرد تاندم، ضخامت را تا ۸۰ درصد کاهش میدهد و محصول «فول سخت» تولید میکند.
- آنیل پیوسته در دقایق و آنیل جعبهای در روزها انجام میشود.
- آسیاب تمپر، کاهش حداکثر ۱.۵٪ را برای کنترل خواص نهایی اعمال میکند.
مروری بر متالورژی فیزیکی فولاد
پیوندهای اتمی (Atomic Bonds)
خواص مواد را میتوان به ماهیت پیوند در مقیاس اتمی مرتبط دانست. از دیدگاه شیمی، سه طرح پیوندی اساسی وجود دارد:
- پیوند یونی (Ionic Bonding) — از جاذبه متقابل اتمها یا یونهای باردار مثبت و منفی ناشی میشود. از آنجا که این جاذبهها نسبتاً قوی هستند، حرکت اتمها تحت نیروی خارجی کم است و اثر خالص این است که ماده غیرشکلپذیر یا شکننده است. نمونههایی از این مواد، نمکها و سرامیکها هستند.
- پیوند کووالانسی (Covalent Bonding) — زمانی رخ میدهد که الکترونهای اتمها توسط چندین اتم به اشتراک گذاشته میشوند. استحکام این پیوند متغیر است و میتواند نسبتاً ضعیف (مانند مولکولهای آلی) تا بسیار قوی (مانند الماس) باشد. مواد پلیمری معمولاً در این دسته از پیوندها قرار میگیرند.
- پیوند فلزی (Metallic Bonding) — زمانی رخ میدهد که اتمها با هستههای یونی مثبت، الکترونها را با هر تعداد اتمی به اشتراک میگذارند. الکترونها بسیار متحرک هستند و یک ابر یا گاز الکترونی تشکیل میدهند.
ساختار بلوری (Crystal Structure)
فلزات موادی هستند که در آنها پیوند فلزی رخ میدهد و اتمها در یک ساختار بلوری تکرارشونده منظم چیده شدهاند. الگوی هندسی تکرارشونده ممکن است از یک عنصر به عنصر دیگر متفاوت باشد، اما الگوی تکرارشونده ثابت میماند.
در نتیجه این الگوی تکرارشونده، اتمها در صفحات موازی همراستا میشوند که در مواجهه با نیروی خارجی، بهطور مؤثر روی یکدیگر «سُر میخورند». این حرکت سُر خوردن، ویژگی «شکلپذیری (Ductility)» فلزات است. وقتی صفحات اتمی میتوانند با سهولت نسبی سُر بخورند، فلز شکلپذیر یا نرم در نظر گرفته میشود. وقتی صفحات اتمی با موانعی برای سُر خوردن مواجه میشوند، فلز شکننده یا سخت در نظر گرفته میشود. با کنترل عواملی که بر نحوه سُر خوردن صفحات فلزی تأثیر میگذارند، میتوان خواص فلزات را تغییر داد.
روشهای کنترل خواص مکانیکی
همانطور که اشاره شد، سهولت یا دشواری تغییر شکل فلزات به توانایی آنها در انجام «سُر خوردن (Slip)» در سطح اتمی مربوط میشود. سه عامل رایج عبارتند از:
- اندازه دانه (Grain Size) — دانهها کریستالهایی با الگوی منظم صفحات موازی هستند. مرزهایی وجود دارد که در آنها جهت صفحات تغییر میکند. این ناپیوستگیها مرز یک دانه را تعریف میکنند و بهعنوان یک مانع برای «سُر خوردن» عمل میکنند. هرچه مقدار سطح مرزدانه بیشتر باشد (قطر دانه کوچکتر)، مقاومت در برابر سُر خوردن یا تغییر شکل بیشتر و ماده سختتر به نظر میرسد. پردازش حرارتی در طول ساخت (نورد گرم، آنیل) روشهایی برای تأثیر بر اندازه دانه هستند.
- سختشوندگی محلول جامد (Solid Solution Hardening) — اندازه اتمها برای هر عنصر متفاوت است. در مورد فولاد، جایگزینی یک اتم آهن با یک اتم منگنز منجر به اعوجاج ساختار بلوری میشود و «سُر خوردن» را دشوارتر میکند. چنین اثراتی با آلیاژسازی یا «شیمی» فولاد کنترل میشوند.
- کارسختی (Work Hardening) — با وقوع سُر خوردن در طول تغییر شکل یک فلز، اعوجاج ساختار بلوری، انجام سُر خوردن بیشتر را بهطور فزاینده دشوار میکند. این اثر گاهی «کار سرد (Cold Working)» نامیده میشود. خواص کششی بالای ورق قلع دوگانه-کاهشیافته، نمونه خوبی از این مکانیزم «کار سرد» است.
| Method | Mechanism | Effect on Properties | Control Factor |
|---|---|---|---|
| Grain Size | مرزدانه بهعنوان مانع سُر خوردن | دانه ریزتر = سختتر و مستحکمتر | نورد گرم، آنیل |
| Solid Solution Hardening | اعوجاج شبکه با اتم خارجی | افزایش استحکام، کاهش شکلپذیری | آلیاژسازی (شیمی فولاد) |
| Work Hardening | افزایش چگالی نابجایی | افزایش استحکام کششی | کار سرد (Cold Working) |
سنگزنی غلتکها (Roll Grinding)
غلتکهای استفادهشده در آسیابهای نورد گرم و سرد باید بارهای بالا، دماها و تغییر شکلهای ناشی از نورد را تحمل کنند و در عین حال شکل و پرداخت سطحی دقیقاً کنترلشدهای به نوار بدهند. پس از ماشینکاری معمولی تا ابعاد تقریبی نهایی، غلتکها (که ممکن است بسته به کاربرد، از جنس چدن، فولاد ریختگی یا فولاد فورج باشند) با سنگزنی دقیق (Precision Grinding) در یک ماشین سنگزنی غلتک کنترلشده با کامپیوتر، پرداخت میشوند.
عملیات سنگزنی، شکل مناسب به بدنه غلتک و بافت (زبری) مطلوب به سطح آن میدهد. برای غلتکهایی با سطوح زبرتر از آنچه با سنگزنی به دست میآید، ساچمهپاشی (Shot Blasting) با ساچمههای چدن یا فولاد بهعنوان عملیات پرداخت نهایی استفاده میشود.
- سه روش اصلی کنترل خواص مکانیکی: اندازه دانه، سختشوندگی محلول جامد و کارسختی.
- کارسختی (Cold Working) در ورق قلع دوگانه-کاهشیافته، استحکام کششی بالا ایجاد میکند.
- سنگزنی غلتکها، شکل و بافت سطحی نوار نهایی را تعیین میکند.
- فولادسازی با دو فرآیند اصلی BOF و EAF انجام میشود.
- BOF از مخلوط قراضه و آهن مذاب با دمش اکسیژن استفاده میکند و بهرهوری بالایی دارد.
- EAF از ۱۰۰٪ قراضه با قوس الکتریکی استفاده میکند و برای فولادهای طولی مناسبتر است.
- ریختهگری پیوسته، فولاد مذاب را در دقایق به تختال تبدیل میکند.
- نورد گرم، نورد سرد، آنیل و تمپر، مراحل نهایی تولید محصولات تخت فولادی هستند.
تعاریف و اصطلاحات فنی
استانداردهای مرجع مرتبط: ASTM A370 — ASTM E8 — ASTM A568 — ASTM A1008
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

