
جوشکاری MAG — راهنمای جامع
مرجع کامل جوشکاری MAG (Metal Active Gas) — معرفی فرآیند، کاربردها در صنایع نفت، گاز، سازه و خودروسازی، مزایا، پارامترهای اجرایی و تفاوتهای کلیدی با جوشکاری MIG
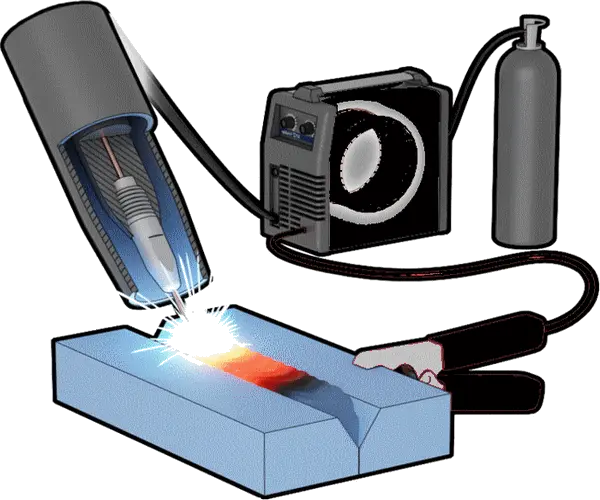
تصویر: نمای شماتیک فرآیند جوشکاری MAG — قوس، حوضچه جوش و گاز فعال
۱. جوشکاری MAG چیست؟
جوشکاری MAG (Metal Active Gas) یکی از فرآیندهای جوشکاری قوس الکتریکی با گاز فعال است که در آن از یک الکترود سیمی پیوسته و یک گاز محافظ فعال برای ایجاد و محافظت از قوس و حوضچه جوش استفاده میشود.
در این روش، قوس الکتریکی بین سیم جوش (الکترود) و قطعه کار ایجاد میشود و حرارت حاصل از آن، هم سیم جوش و هم فلز پایه را ذوب میکند. گاز فعال (معمولاً دیاکسید کربن — CO₂ یا مخلوط آن با آرگون) از حوضچه جوش در برابر اکسیداسیون محافظت میکند و در عین حال، با واکنش شیمیایی با حوضچه مذاب، ویژگیهای جوش را تحت تأثیر قرار میدهد.
🔑 تعریف ساده: جوشکاری MAG مانند جوشکاری MIG است، با این تفاوت که بهجای گاز بیاثر (مانند آرگون)، از گاز فعال (مانند CO₂) استفاده میکند. این گاز فعال، با حوضچه جوش واکنش میدهد و باعث نفوذ عمیقتر و سرعت بالاتر میشود.
- GMAW با گاز فعال (Gas Metal Arc Welding with Active Gas)
- جوشکاری با CO₂ (در صورت استفاده از گاز CO₂ خالص)
- جوشکاری با گاز فعال
۲. کاربردهای جوشکاری MAG در صنایع
جوشکاری MAG بهدلیل سرعت بالا، نفوذ عمیق و هزینه مقرونبهصرفه، بهویژه برای فلزات آهنی مانند فولاد کربنی و فولاد کمآلیاژ بسیار محبوب است. این روش در صنایع زیر کاربرد گستردهای دارد:
۳. مزایای جوشکاری MAG
محبوبیت جوشکاری MAG در صنایع مختلف، بهدلیل مزایای متعدد این فرآیند است:
- نرخ ذوب بالا: افزایش بهرهوری و سرعت تولید
- نفوذ عمیق: ایجاد جوشهای محکم و قابلاطمینان
- قابلیت اتوماسیون: مناسب برای رباتهای جوشکاری و خطوط تولید انبوه
- هزینه مقرونبهصرفه: بهویژه با استفاده از گاز CO₂ بهعنوان گاز محافظ
- سرعت بالا: کاهش زمان اجرای پروژه
- مناسب برای فولادهای کربنی و کمآلیاژ
🔑 مزیت کلیدی MAG: نفوذ عمیق و سرعت بالا باعث میشود MAG برای جوشکاری فولادهای ضخیم و سازههای سنگین انتخابی ایدهآل باشد.
۴. تفاوت جوشکاری MIG و MAG
یکی از سوالات رایج در صنعت جوشکاری، تفاوت بین MIG و MAG است. اگرچه این دو فرآیند در ظاهر بسیار شبیه به هم هستند، اما تفاوتهای کلیدی در نوع گاز محافظ و مواد قابل جوشکاری دارند.
| ویژگی | جوشکاری MIG | جوشکاری MAG |
|---|---|---|
| نام کامل | Metal Inert Gas | Metal Active Gas |
| نوع گاز محافظ | گازهای بیاثر (آرگون، هلیوم) | گازهای فعال (CO₂، مخلوط با آرگون) |
| واکنش شیمیایی | بدون واکنش با حوضچه جوش | واکنش شیمیایی با حوضچه جوش |
| فلزات مناسب | فلزات غیرآهنی (آلومینیوم، استیل ضدزنگ، مس) | فلزات آهنی (فولاد کربنی، فولاد کمآلیاژ) |
| کیفیت جوش | جوشهای تمیز با پاشش کم | نفوذ عمیقتر و سرعت بالاتر |
| هزینه | هزینه بیشتر (گازهای بیاثر) | هزینه کمتر (گاز CO₂ ارزانتر) |
| توجه: در عمل، بسیاری از تجهیزات مدرن جوشکاری میتوانند با تعویض گاز، هر دو فرآیند MIG و MAG را انجام دهند. | ||
🔑 خلاصه تفاوت: تفاوت اصلی در نوع گاز مصرفی است. MIG از گازهای بیاثر (آرگون، هلیوم) استفاده میکند و برای فلزات غیرآهنی مناسب است. MAG از گازهای فعال (CO₂) استفاده میکند و برای فولاد کربنی ایدهآل است.
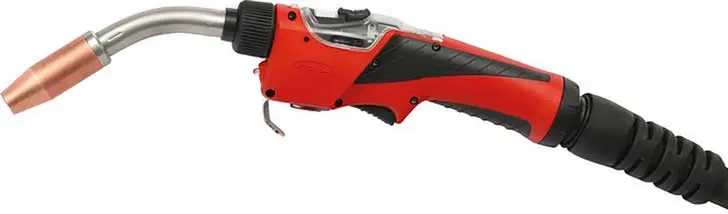
تصویر: مشعل جوشکاری MAG — اجزای داخلی شامل لوله تماس، نازل گاز و مکانیزم تغذیه سیم
۵. تکنیک و پارامترهای جوشکاری MAG
برای دستیابی به جوشهای با کیفیت در فرآیند MAG، رعایت تکنیک صحیح و تنظیم دقیق پارامترها بسیار حیاتی است.
۵.۱. تنظیم دستگاه جوشکاری
- شدت جریان (Amperage): بر اساس ضخامت فلز و قطر سیم انتخاب میشود
- ولتاژ (Voltage): تعیینکننده طول قوس و حالت انتقال فلز
- سرعت تغذیه سیم (Wire Feed Speed): متناسب با جریان و ولتاژ تنظیم میشود
۵.۲. زاویه مشعل جوشکاری
زاویه مشعل نقش مهمی در کیفیت جوش دارد. برای اکثر کاربردها، یک زاویه رو به جلو (Forward Angle) حدود ۱۰ تا ۱۵ درجه توصیه میشود. این زاویه، دید مناسبی برای جوشکار بر روی حوضچه جوش فراهم میکند و به محافظت موثر گاز کمک میکند.
۵.۳. سرعت جوشکاری
سرعت حرکت مشعل بر عمق نفوذ و عرض مهره جوش تأثیر مستقیم دارد:
- سرعت بیش از حد بالا: منجر به نفوذ ناقص و جوش ضعیف میشود
- سرعت بیش از حد پایین: باعث ورود حرارت زیاد و تغییر شکل قطعه (Distortion) میشود
۵.۴. طول بیرونزدگی سیم (Stick-Out)
طول بیرونزدگی سیم از نوک لوله تماس (Contact Tip) نیز بسیار مهم است:
- طول زیاد: باعث ناپایداری قوس و محافظت ناقص گاز میشود
- طول کم: باعث داغ شدن بیش از حد لوله تماس میشود
جوشکاران حرفهای با دانش و تجربه کافی، میتوانند جوشهای با کیفیت بالا را در شرایط پیچیده و موقعیتهای مختلف تولید کنند. شرکتهای معتبر جوشکاری، علاوه بر تجهیزات پیشرفته، خدمات طراحی جوش و کنترل کیفیت را نیز ارائه میدهند.
۶. مقایسه جامع MIG و MAG
✅ MIG (گاز بیاثر)
- گاز: آرگون، هلیوم
- واکنش: بدون واکنش شیمیایی
- مناسب برای: آلومینیوم، استیل ضدزنگ، مس
- کیفیت جوش: تمیز، پاشش کم
- هزینه: نسبتاً بالا
- کاربرد: صنایع هوافضا، خودروسازی پیشرفته
✅ MAG (گاز فعال)
- گاز: CO₂، مخلوط با آرگون
- واکنش: واکنش شیمیایی با حوضچه
- مناسب برای: فولاد کربنی، فولاد کمآلیاژ
- کیفیت جوش: نفوذ عمیق، سرعت بالا
- هزینه: مقرونبهصرفه
- کاربرد: خطوط لوله، سازه، کشتیسازی
۷. سوالات متداول
تفاوت اصلی در نوع گاز محافظ است. MIG از گازهای بیاثر (آرگون، هلیوم) استفاده میکند که با حوضچه جوش واکنش نمیدهند و برای فلزات غیرآهنی مناسب است. MAG از گازهای فعال (CO₂ یا مخلوط آن) استفاده میکند که با حوضچه جوش واکنش داده و باعث نفوذ عمیقتر و سرعت بالاتر میشود و برای فولاد کربنی ایدهآل است.
بله، بسیاری از دستگاههای جوشکاری مدرن قابلیت انجام هر دو فرآیند MIG و MAG را دارند. تنها کافی است گاز محافظ را بر اساس نوع فلز و کاربرد تعویض کنید و پارامترهای دستگاه را تنظیم نمایید.
جوشکاری MAG با استفاده از گاز CO₂ یا مخلوط آن با آرگون، نفوذ عمیقتری در فولاد کربنی ایجاد میکند که برای جوشکاری قطعات ضخیم و سازههای سنگین بسیار مهم است. همچنین سرعت بالاتر و هزینه کمتر گاز CO₂، این روش را برای پروژههای بزرگ فولادی مقرونبهصرفه میکند.
گازهای رایج در جوشکاری MAG عبارتند از: CO₂ خالص (ارزانترین گزینه، پاشش بیشتر)، مخلوط آرگون + CO₂ (با درصدهای مختلف، معمولاً ۷۵% آرگون و ۲۵% CO₂ برای فولاد) و مخلوط آرگون + CO₂ + اکسیژن (برای کاربردهای خاص).
بله، اما با احتیاط. جوشکاری MAG به گاز محافظ نیاز دارد و باد شدید میتواند گاز را پراکنده کرده و باعث تخلخل (Porosity) در جوش شود. برای جوشکاری در فضای باز، استفاده از بادگیر (Wind Screen) یا افزایش دبی گاز توصیه میشود. در شرایط بسیار بادخیز، ممکن است استفاده از روشهای جایگزین مانند FCAW که به گاز محافظ خارجی نیاز ندارد، بهتر باشد.
مراجع
- AWS — American Welding Society
- TWI — World Centre for Materials Joining Technology
- ASME Section IX — Welding and Brazing Qualifications
- Hyeswelder — Welding Resources
- Heijnen Services — Welding Services
- Welding Handbook — American Welding Society
- Modern Welding Technology — Howard B. Cary
نیاز به مشاوره در مورد جوشکاری MAG دارید؟
تیم مهندسی ایران اتصال با تخصص در زمینه جوشکاری MAG و آشنایی کامل با استانداردهای ASME، AWS و API، آماده ارائه مشاوره تخصصی برای انتخاب گاز محافظ، تنظیم پارامترها و اجرای پروژههای شماست.
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

