
نورد سرد (Cold Rolling) — فرآیند، تجهیزات و کاربردها
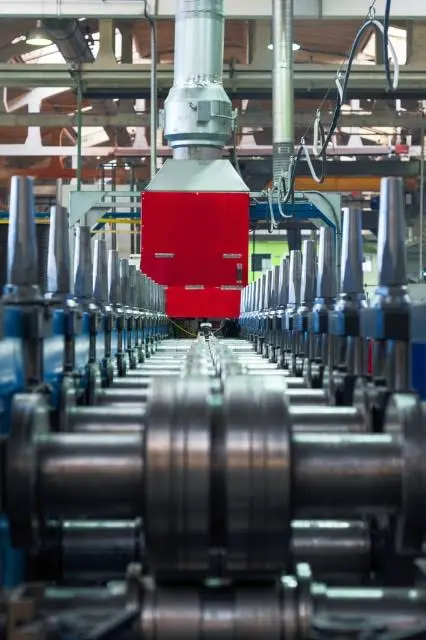
نورد سرد (Cold Rolling) فرآیند شکلدهی فولاد در دمای محیط (یا نزدیک به آن) است که پس از نورد گرم و پیکلینگ انجام میشود. در این فرآیند، کلاف نورد گرمِ پیکل شده، از میان آسیاب کاهش سرد (Cold Reduction Mill) عبور میکند و ضخامت آن بهطور قابل توجهی کاهش مییابد.
محصول خروجی از آسیاب سرد، فول سخت (Full Hard) نام دارد که بهدلیل کارسختی (Work Hardening)، سختی و استحکام بالایی دارد اما شکلپذیری آن پایین است. بنابراین، فولاد سرد باید تحت آنیل (Annealing) و تمپر (Tempering) قرار گیرد تا خواص مطلوب به دست آید.
آسیاب کاهش سرد (Cold Reduction Mill)
آسیاب کاهش سرد تاندم (Tandem Cold Reduction Mill)، تجهیز اصلی فرآیند نورد سرد است. این آسیابها از مجموعهای از ۵ یا ۶ پایه با غلتکهای ۴ یا ۶ طبقه در چیدمان تاندم تشکیل شدهاند. با عبور نوار از آسیاب، ضخامت آن بهطور پیوسته کاهش مییابد.
کاهش ضخامت
نوار نورد گرمی که وارد آسیاب سرد میشود، میتواند به ضخامت اسمی حداقل ۰.۰۰۶ اینچ (۰.۱۵ میلیمتر) کاهش یابد که معادل کاهش تقریبی ۸۰ درصد است.
فول سخت (Full Hard)
محصول خروجی از آسیاب سرد، بهدرستی فول سخت نامیده میشود. مواد در این حالت بهدلیل کارسختی (Work Hardening)، برای شکلدهی بسیار سخت یا خشک هستند و باید آنیل (Annealed) یا نرم شوند تا استحکام و شکلپذیری مطلوب به دست آید.
تمیزکاری قبل از آنیل
کلاف فول سخت باید از تمام محلولهای نورد و خنککننده استفادهشده در آسیاب کاهش سرد، قبل از آنیل یا نرم شدن، پاک شود. این تمیزکاری بهصورت الکترولیتی (Electrolytic) و با عبور نوار از میان یک حمام قلیایی (Alkaline Bath) انجام میشود.
| Parameter | Typical Value | Description |
|---|---|---|
| Mill Stands | 5 – 6 | تعداد پایههای تاندم |
| Rolls per Stand | 4 – 6 High | غلتکهای هر پایه |
| Minimum Thickness | 0.006 in (0.15 mm) | حداقل ضخامت خروجی |
| Total Reduction | ~80% | کاهش کل ضخامت |
| Product State | Full Hard | محصول خروجی (سخت) |
- آسیاب کاهش سرد تاندم، ضخامت را تا ۸۰٪ کاهش میدهد.
- محصول «فول سخت» بهدلیل کارسختی، شکلپذیری پایینی دارد و باید آنیل شود.
- تمیزکاری الکترولیتی قبل از آنیل، برای حذف روغن و آلودگیها ضروری است.
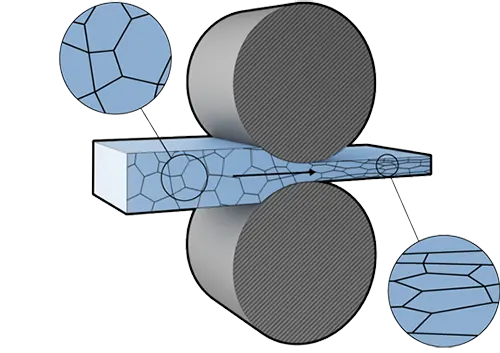
آنیل جعبهای و پیوسته (Box & Continuous Annealing)
آنیل جعبهای (Box Annealing)
آنیل جعبهای (Box Annealing) یا دستهای (Batch Annealing)، برای تمپرهای نرمتر، با قرار دادن کلافهای تمیز در یک کوره آنیل جعبهای انجام میشود. کلافها روی پایهها چیده شده، توسط کوره پوشانده میشوند، مهر و موم میگردند و سپس در معرض یک چرخه دمایی کنترلشده دقیق و محیط اتمسفری خاص قرار میگیرند.
کلافها بهآرامی تا دمای مشخصی گرم میشوند، برای مدت زمان از پیش تعیینشده در آن دما نگه داشته میشوند، سپس سرد میشوند. هم دما و هم مدت زمان چرخه، تعیینکنندههای حیاتی خواص نهایی کلاف هستند.
آنیل پیوسته (Continuous Annealing)
در یک خط آنیل پیوسته (Continuous Annealing Line)، کلاف فول سخت باز شده و بهطور پیوسته از واحدی عبور میکند که نوار را تمیز میکند، به دمای تعیینشده گرم میکند، آن دما را برای مدت زمان مشخصی حفظ میکند، سپس نوار را سرد کرده و مجدداً کلاف میکند.
این چرخه در دقایق اندازهگیری میشود، در مقابل روزها برای فرآیند آنیل دستهای. بهدلیل چرخه گرمایشی کوتاه، این فرآیند برای مشخصات سختتر و با استحکام بالاتر مناسبتر است. فولاد آنیلشده پیوسته، خواص بسیار یکنواختی در سراسر کلاف نشان میدهد.
| Method | Cycle Time | Properties | Applications |
|---|---|---|---|
| Box (Batch) Annealing | Days | نرمتر، یکنواختی متوسط | محصولات با تمپر نرم |
| Continuous Annealing | Minutes | خواص یکنواخت، استحکام بالاتر | محصولات با استحکام بالا |
- آنیل جعبهای در روزها و آنیل پیوسته در دقایق انجام میشود.
- آنیل پیوسته، خواص یکنواختتری در سراسر کلاف ایجاد میکند.
- آنیل جعبهای برای تمپر نرمتر و آنیل پیوسته برای محصولات با استحکام بالاتر مناسب است.
آسیاب تمپر و کاهش سرد دوگانه
آسیاب تمپر (Temper Mill)
محصول تککاهشیافته بر روی یک آسیاب تمپر ۲ پایه، ۴ طبقه پردازش میشود که صافی و شکل را بهبود میبخشد، سختی نهایی مطلوب (یا تمپر) را اعمال میکند و بافت سطحی یا پرداخت مطلوب را به مواد میدهد.
بهطور خاص، در آسیاب تمپر، ضخامت نهایی به میزان کمی — حداکثر ۱.۵ درصد از ضخامت اصلی — کاهش مییابد. این کاهش حداقلی تضمین میکند که شکل و خواص مکانیکی (بهویژه سختی) در محدوده مشخصات باشند و تسلیم ناپیوسته (Discontinuous Yielding) یا فلوتینگ (Fluting) را در طول شکلدهی بعدی حذف میکند.
علاوه بر این، پرداخت یا بافت سطحی فولاد میتواند از بسیار صاف تا بسیار زبر، با استفاده از غلتکهایی با زبری متفاوت در آسیاب تمپر، تغییر یابد. پرداخت مواد توسط مشتری مشخص میشود و بر اساس کاربرد نهایی محصول و فرآیندهای ساخت مصرفکننده نهایی متفاوت خواهد بود.
آسیاب کاهش سرد دوگانه (Double Cold Reduction Mill)
برای ضخامتهای ورق قلع، معمولاً زیر ۰.۰۰۷۷ اینچ (۰.۱۹۵ میلیمتر)، یک رویه تولید سهمرحلهای استفاده میشود که شامل کاهش سرد، آنیل و کاهش سرد دوم تا ضخامت نهایی است.
چنین محصولاتی نمیتوانند روی یک آسیاب تاندم معمولی ۵ یا ۶ پایه ساخته شوند، زیرا کاهشهای بسیار بالایی از ضخامتهای نوار گرم معمولی مورد نیاز خواهد بود. آسیابهای کاهش دوگانه معمولاً ۲ یا ۳ پایه، ۴ طبقه هستند و بخش عمده کاهش در پایه اول انجام میشود.
مقدار کاهش دوم از حدود ۱۵ تا ۳۵ درصد از ضخامت اصلی، بسته به خواص نهایی مطلوب، متغیر خواهد بود. این فولادها استحکام بالایی دارند، اما شکلپذیری کافی برای قوطیسازی دارند.
| Process | Reduction | Final Thickness | Purpose |
|---|---|---|---|
| Cold Reduction Mill | ~80% | ≥ 0.006 in (0.15 mm) | کاهش ضخامت، تولید فول سخت |
| Box Annealing | — | — | نرمکردن، تمپر نرمتر |
| Continuous Annealing | — | — | نرمکردن سریع، خواص یکنواخت |
| Temper Mill | ≤ 1.5% | — | بهبود صافی، سختی نهایی، بافت سطح |
| Double Cold Reduction | 15 – 35% | < 0.0077 in (0.195 mm) | ورق قلع، استحکام بالا |
- آسیاب تمپر، کاهش حداکثر ۱.۵٪ را برای کنترل خواص نهایی اعمال میکند.
- کاهش سرد دوگانه، برای ورق قلع زیر ۰.۱۹۵ میلیمتر استفاده میشود.
- مقدار کاهش دوم در آسیاب دوگانه، بین ۱۵ تا ۳۵ درصد است.
- نورد سرد، شکلدهی فولاد در دمای محیط است که پس از پیکلینگ انجام میشود.
- آسیاب کاهش سرد تاندم، ضخامت را تا ۸۰٪ کاهش میدهد و «فول سخت» تولید میکند.
- آنیل جعبهای (روزها) یا پیوسته (دقایق) برای نرمکردن انجام میشود.
- آسیاب تمپر با کاهش حداکثر ۱.۵٪، خواص نهایی و بافت سطحی را کنترل میکند.
- کاهش سرد دوگانه برای ورق قلع بسیار نازک (زیر ۰.۱۹۵ میلیمتر) استفاده میشود.
تعاریف و اصطلاحات فنی
استانداردهای مرجع مرتبط: ASTM A568 — ASTM A1008 — ASTM A109 — ISO 4948
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

