
ترکخوردگی سولفیدی — Sulfide Stress Cracking (SSC)
ترکخوردگی سولفیدی (Sulfide Stress Cracking — SSC) نوعی ترکخوردگی تنشی (SCC) است که در محیطهای ترش حاوی سولفید هیدروژن (H₂S) رخ میدهد. در این فرآیند، ترکیب تنش کششی (اعمالی یا پسماند) و محیط H₂S باعث ایجاد ترکهای ترد و ناگهانی در فولادهای با استحکام بالا و سختی بالا میشود .
SSC یکی از مهمترین مکانیزمهای خرابی در صنایع نفت و گاز است و به همین دلیل NACE MR0175 / ISO 15156 بهعنوان استاندارد مرجع برای انتخاب مواد در سرویس ترش تدوین شده است. طبق این استاندارد، حداکثر سختی مجاز فولادهای کربنی و کمآلیاژ در سرویس ترش ۲۲ HRC (۲۵۰ HV) است .
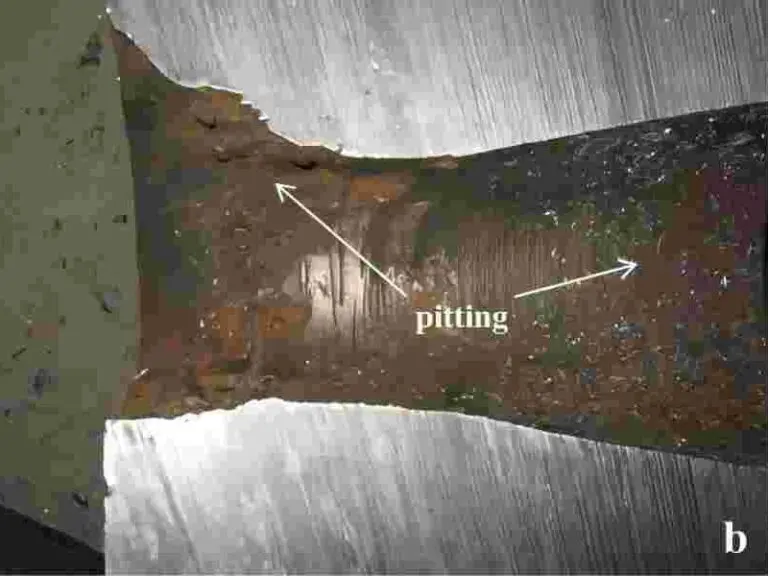
شکل ترکخوردگی سولفیدی
مکانیزم ترکخوردگی سولفیدی
مکانیزم SSC شامل چهار مرحله اصلی است :
- مرحله ۱ — خوردگی در محیط H₂S: H₂S با آب واکنش میدهد و یون هیدروژن (H⁺) و یون سولفید (HS⁻) تولید میکند. H₂S همچنین از ترکیب مجدد هیدروژن اتمی به مولکولی جلوگیری میکند و در نتیجه نفوذ هیدروژن به فولاد را افزایش میدهد .
- مرحله ۲ — نفوذ هیدروژن: هیدروژن اتمی به داخل فولاد نفوذ میکند و در نقاط تمرکز تنش و نوک ترکها تجمع مییابد.
- مرحله ۳ — تردی موضعی: تجمع هیدروژن در نوک ترک باعث کاهش چقرمگی موضعی و شکست ترد میشود.
- مرحله ۴ — رشد ترک: تنش کششی باعث باز شدن نوک ترک و در معرض قرار گرفتن فلز تازه میشود. این چرخه باعث رشد ترک به داخل فلز میشود .
Step 2: H⁺ + e⁻ → H (atomic hydrogen)
Step 3: H diffusion into steel + accumulation at crack tip
Step 4: Localized embrittlement → brittle crack propagation
Step 5: Stress opens crack tip → fresh metal exposed → repeat
- SSC نیازمند سه شرط همزمان است: (۱) محیط H₂S، (۲) تنش کششی (اعمالی یا پسماند)، (۳) فولاد حساس (استحکام یا سختی بالا) .
- حذف هر یک از این سه شرط، از وقوع SSC جلوگیری میکند.
- SSC برخلاف HIC به تنش خارجی نیاز دارد — به همین دلیل به آن "Stress" Cracking گفته میشود .
- برای اطلاعات بیشتر درباره تفاوت SSC و HIC، به صفحه HIC مراجعه کنید.
عوامل مؤثر بر SSC
| Factor | Effect | Remark |
|---|---|---|
| Hardness | Higher = More Susceptible | سختی بالاتر = مستعدتر (> 22 HRC خطرناک) |
| Yield Strength | Higher = More Susceptible | استحکام تسلیم بالاتر = مستعدتر (> 100 ksi) |
| H₂S Partial Pressure | Higher = More Severe | فشار جزئی H₂S بالای ۰٫۰۵ psi = سرویس ترش |
| pH | Lower = More Severe | pH پایینتر (اسیدی) = شدیدتر |
| Temperature | Around Ambient Most Severe | بیشترین حساسیت در دمای محیط (~۲۴°C) |
| Stress Level | Higher = More Severe | تنش بالاتر = شدیدتر |
| Microstructure | Martensite > Bainite > Ferrite | مارتنزیت تمپرنشده مستعدترین |
| Nickel Content | Higher = More Susceptible | نیکل بالای ۱٪ در فولاد کربنی = مستعدتر |
| Cold Work | Higher = More Severe | کار سرد = تنش پسماند = مستعدتر |
| Weld HAZ | Harder Zones = More Susceptible | سختیهای موضعی در HAZ جوش |
محدودیتهای NACE MR0175 برای SSC
| Material | Max Hardness | Max Yield Strength | Remark |
|---|---|---|---|
| Carbon Steel (Pipes, Fittings) | 22 HRC (250 HV) | — | طبق Section A.2 |
| Low Alloy Steel | 22 HRC (250 HV) | — | طبق Section A.3 |
| Martensitic SS (13Cr, 17-4PH) | 22 HRC (250 HV) | — | طبق Section A.4 |
| Austenitic SS (304, 316) | 22 HRC (250 HV) | — | طبق Section A.5 |
| Duplex SS (22Cr, 25Cr) | 34 HRC (340 HV) | — | طبق Section A.7 |
| Nickel-Based Alloys (625, C276) | — | — | مقاوم در همه شرایط |
- حداکثر سختی مجاز برای فولادهای کربنی و کمآلیاژ در سرویس ترش ۲۲ HRC (۲۵۰ HV) است .
- فولادهای با استحکام تسلیم بالای ۱۰۰ ksi (۶۹۰ MPa) در سرویس ترش ممنوع هستند .
- ناحیه متأثر از حرارت جوش (HAZ) باید سختیسنجی شود تا از SSC جلوگیری شود.
- در محیطهای با pH پایین و H₂S بالا، احتمال SSC بسیار بالا است.
تست SSC — NACE TM0177
NACE TM0177 استاندارد بینالمللی برای تست SSC است. این استاندارد چهار روش اصلی را تعریف میکند :
| Method | Title | Sample Type | Application |
|---|---|---|---|
| Method A | Standard Tensile Test | Tensile Bar | ارزیابی مواد در تنش کششی |
| Method B | Standard Bent-Beam Test | Bent Beam Specimen | ارزیابی مواد با تنش خمشی |
| Method C | Standard C-Ring Test | C-Ring Specimen | ارزیابی مواد با تنش خمشی (لوله) |
| Method D | Standard DCB Test | Double Cantilever Beam | اندازهگیری KISSC |
- Method A (Tensile): رایجترین روش — نمونه در محلول H₂S با تنش کششی معین قرار میگیرد .
- Method D (DCB): برای اندازهگیری KISSC (ضریب شدت تنش بحرانی) استفاده میشود .
- محلول تست معمولاً محلول A (pH 2.7) یا محلول B (pH 3.5) با H₂S اشباع است .
- مدت تست معمولاً ۷۲۰ ساعت (۳۰ روز) است .
- نمونهها پس از تست برای وجود ترک بررسی میشوند .
روشهای کنترل SSC
۱. کنترل سختی و استحکام
- سختی زیر ۲۲ HRC: با عملیات حرارتی تمپر مناسب .
- استحکام تسلیم زیر ۱۰۰ ksi: انتخاب گریدهای با استحکام پایینتر .
- سختیسنجی در HAZ جوش: اطمینان از عدم وجود سختیهای موضعی بالا .
- کنترل نرخ سردایش جوش: برای جلوگیری از تشکیل مارتنزیت .
۲. کنترل تنش
- عملیات حرارتی تنشزدایی (PWHT): کاهش تنش پسماند جوش.
- کاهش کار سرد: محدود کردن میزان تغییر شکل سرد.
- طراحی مناسب: کاهش نقاط تمرکز تنش.
- کنترل تنش خمشی: کاهش تنشهای اعمالی.
۳. کنترل محیط
- حذف H₂S: تصفیه گاز یا تزریق بازدارنده.
- افزودن بازدارنده خوردگی: کاهش تولید هیدروژن.
- کنترل pH: حفظ pH در محدوده خنثی تا قلیایی.
- حذف آب: کاهش رطوبت در سیستمهای گاز ترش.
۴. انتخاب مواد مقاوم
- فولادهای کربنی سرویس ترش: با گوگرد پایین و سختی زیر ۲۲ HRC .
- فولادهای زنگنزن دوپلکس: مقاوم در برابر SSC در شرایط خاص .
- آلیاژهای پایه نیکل (625، C276): مقاوم در همه شرایط سرویس ترش .
- فولادهای آستنیتی (304L، 316L): مقاوم در شرایط خاص .
۵. بازرسی و پایش
- سختیسنجی (Hardness Testing): طبق ASTM E18 یا E92 .
- بازرسی NDT: UT، MT، PT برای شناسایی ترک .
- پایش هیدروژن: با Hydrogen Probe .
- بازرسی دورهای طبق API 570.
- SSC برگشتپذیر نیست — پس از شروع، ترکها به رشد خود ادامه میدهند.
- سختی بیش از ۲۲ HRC در سرویس ترش ممنوع مطلق است .
- PWHT برای فولادهای با استحکام بالا در سرویس ترش الزامی است.
- کنترل HAZ در جوشکاری بسیار مهم است — نباید سختی موضعی بالای ۲۲ HRC داشته باشد .
مقایسه SSC، HIC و HE
- محیط H₂S (فشار جزئی H₂S بالای ۰٫۰۵ psi).
- تنش کششی (اعمالی یا پسماند).
- فولاد حساس (استحکام یا سختی بالا).
- فولاد کربنی و کمآلیاژ: حداکثر ۲۲ HRC (۲۵۰ HV).
- فولادهای زنگنزن مارتنزیتی و آستنیتی: حداکثر ۲۲ HRC.
- فولادهای دوپلکس: حداکثر ۳۴ HRC (۳۴۰ HV).
- آلیاژهای پایه نیکل: محدودیت کمتری دارند .
- Method A (Tensile): نمونه تحت تنش کششی در محلول H₂S.
- Method B (Bent-Beam): نمونه خمیده تحت تنش در محلول H₂S.
- Method C (C-Ring): نمونه C-Ring تحت تنش.
- Method D (DCB): اندازهگیری KISSC.
- سختیسنجی HAZ الزامی است.
- پیشگرمایش و کنترل نرخ سردایش برای جلوگیری از مارتنزیت.
- PWHT (عملیات حرارتی پس از جوش) برای کاهش سختی و تنش پسماند.
- کنترل سختی: زیر ۲۲ HRC با عملیات حرارتی.
- کنترل تنش: PWHT، کاهش کار سرد.
- کنترل محیط: حذف H₂S، بازدارنده، کنترل pH.
- انتخاب مواد: فولادهای با استحکام پایین، دوپلکس، آلیاژهای نیکل.
- بازرسی: سختیسنجی، NDT، پایش هیدروژن.
- خطوط لوله ترش (Sour Pipelines).
- تجهیزات سرچاهی (Wellhead Equipment).
- لولههای OCTG در چاههای ترش.
- پالایشگاههای فرآورش گاز ترش.
- مخازن و مبدلهای حرارتی در واحدهای آمین.
- سختی را کاهش میدهد (به زیر ۲۲ HRC).
- تنش پسماند ناشی از جوشکاری را کم میکند.
- ساختار مارتنزیتی را به ساختار پایدارتر تبدیل میکند.
- NACE MR0175 / ISO 15156: انتخاب مواد در سرویس ترش .
- NACE TM0177: روش تست SSC .
- NACE TM0284: روش تست HIC .
- API 5L Annex H: مشخصات لولههای سرویس ترش .
- ASME B31.3: پایپینگ فرآیندی .
- API 571: مکانیزمهای آسیب .
استانداردهای مرجع: NACE MR0175 / ISO 15156 — NACE TM0177 — NACE TM0284 — API 5L Annex H — ASME B31.3 — API 571
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

