
جوشکاری TIG (GTAW) — راهنمای جامع
مرجع کامل جوشکاری TIG (GTAW) — معرفی فرآیند، ویژگیها، منابع تغذیه (DC/AC)، نحوه شروع قوس، الکترودها، گازهای محافظ، کاربردها در صنایع حساس و هوافضا
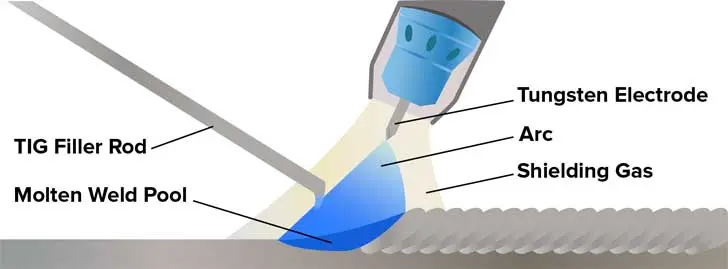
تصویر: نمای شماتیک فرآیند جوشکاری TIG — قوس، الکترود تنگستن، گاز محافظ و حوضچه جوش
۱. جوشکاری TIG (GTAW) چیست؟
جوشکاری TIG (Tungsten Inert Gas) که با نام GTAW (Gas Tungsten Arc Welding) نیز شناخته میشود، یکی از پیشرفتهترین و باکیفیتترین روشهای جوشکاری قوس الکتریکی است. در این فرآیند، از یک الکترود تنگستن غیرمصرفشونده و یک گاز محافظ بیاثر (معمولاً آرگون یا هلیوم) برای ایجاد و محافظت از قوس و حوضچه جوش استفاده میشود.
این روش در دهه ۱۹۴۰ میلادی برای جوشکاری منیزیم و آلومینیوم بهسرعت محبوب شد. استفاده از گاز محافظ بیاثر بهجای سرباره (Slag) برای محافظت از حوضچه جوش، این فرآیند را به یک جایگزین بسیار جذاب برای جوشکاری با گاز و جوشکاری دستی قوس الکتریکی (SMAW) تبدیل کرد. TIG نقش مهمی در پذیرش آلومینیوم برای کاربردهای جوشکاری با کیفیت بالا و کاربردهای سازهای ایفا کرده است.
🔑 تعریف ساده: جوشکاری TIG مانند یک «مشعل دقیق برای جوشکاری» است! شما با یک الکترود تنگستن که هرگز ذوب نمیشود، قوس ایجاد میکنید و در صورت نیاز، میلجوش (فیلر) را بهصورت دستی به حوضچه جوش اضافه میکنید. نتیجه، جوشهای بسیار تمیز، دقیق و با کیفیت است.
- GTAW — Gas Tungsten Arc Welding (نام استاندارد AWS)
- جوشکاری آرگون (بهدلیل استفاده رایج از گاز آرگون)
- جوشکاری با گاز محافظ تنگستن
۲. ویژگیهای فرآیند جوشکاری TIG
در فرآیند TIG، قوس الکتریکی بین یک الکترود تنگستن نوکتیز و قطعه کار، در یک اتمسفر بیاثر از آرگون یا هلیوم تشکیل میشود. قوس کوچک و متمرکز ایجاد شده توسط الکترود نوکتیز، برای جوشکاری با کیفیت بالا و دقت بسیار زیاد ایدهآل است.
از آنجایی که الکترود در طول جوشکاری مصرف نمیشود، جوشکار نیازی به تعادل حرارت ورودی با ذوب شدن الکترود ندارد. این ویژگی، کنترل بسیار دقیقی بر روی حوضچه جوش فراهم میکند. زمانی که به فلز پرکننده (Filler Metal) نیاز باشد، باید بهصورت جداگانه و معمولاً بهصورت دستی (با میلجوش) به حوضچه جوش اضافه شود.
🔑 ویژگی کلیدی TIG: الکترود غیرمصرفشونده و گاز محافظ بیاثر، امکان ایجاد جوشهای بسیار تمیز، بدون پاشش و با کیفیت متالورژیکی عالی را فراهم میکنند.
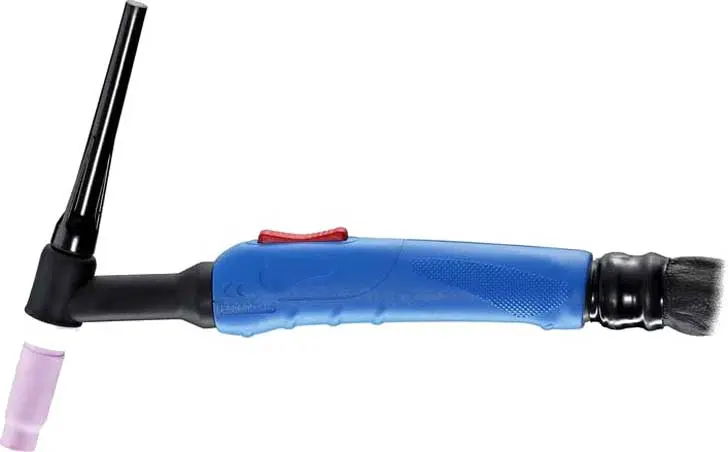
تصویر: مشعل جوشکاری TIG — اجزای داخلی شامل الکترود تنگستن، نازل گاز و سیستم خنککننده
۳. منابع تغذیه در جوشکاری TIG
جوشکاری TIG باید با یک منبع تغذیه با مشخصه افتان (Drooping) و جریان ثابت (Constant Current) — چه DC و چه AC — انجام شود. منبع تغذیه با جریان ثابت برای جلوگیری از کشیده شدن جریانهای بیش از حد بالا، زمانی که الکترود بهطور تصادفی یا عمدی با سطح قطعه کار اتصال کوتاه میکند، ضروری است.
۳.۱. جریان مستقیم (DC)
در جوشکاری TIG با جریان مستقیم، توزیع حرارت قوس بهگونهای است که تقریباً یکسوم در کاتد (قطب منفی) و دوسوم در آند (قطب مثبت) متمرکز میشود. بههمین دلیل، برای جلوگیری از گرم شدن و ذوب شدن الکترود تنگستن، الکترود همیشه با قطبیت منفی (DCEN — Direct Current Electrode Negative) متصل میشود.
- مزایا: حرارت بیشتر در قطعه کار (نفوذ عمیقتر)، عمر طولانیتر الکترود
- کاربرد: جوشکاری فولادهای کربنی، استیل ضدزنگ، تیتانیوم و مس
۳.۲. جریان متناوب (AC)
اتصال معکوس (DC Electrode Positive — DCEP) مزیت خاصی دارد: زمانی که کاتد روی قطعه کار قرار میگیرد، سطح قطعه از اکسیدها پاک میشود (پدیده تمیزکاری کاتدی). بههمین دلیل، برای جوشکاری موادی که دارای لایه اکسیدی مقاوم هستند، مانند آلومینیوم، از جریان متناوب (AC) استفاده میشود.
در جریان AC، قطبیت الکترود با فرکانس حدود ۵۰ بار در ثانیه معکوس میشود و قوس در هر تغییر قطبیت خاموش میشود. برای اطمینان از روشن شدن مجدد قوس در هر نیمسیکل، از جرقههای فرکانس بالا (HF — High Frequency) استفاده میشود.
| نوع جریان | قطبیت الکترود | توزیع حرارت | کاربرد |
|---|---|---|---|
| DCEN | منفی (Negative) | ۲/۳ در قطعه کار | فولاد، استیل ضدزنگ، تیتانیوم، مس |
| DCEP | مثبت (Positive) | ۲/۳ در الکترود | تمیزکاری اکسیدها (کاربرد محدود) |
| AC | متناوب | متغیر | آلومینیوم، منیزیم (فلزات با لایه اکسیدی) |
| توجه: انتخاب نوع جریان و قطبیت بر اساس نوع فلز و ضخامت انجام میشود. | |||
۴. روشهای شروع قوس در جوشکاری TIG
۴.۱. روش خراش (Scratch Start)
در این روش سنتی، با خراش دادن الکترود روی سطح قطعه کار، یک اتصال کوتاه ایجاد میشود. تنها زمانی که اتصال کوتاه قطع میشود، جریان اصلی جوشکاری برقرار میشود. با این حال، این روش خطر چسبیدن الکترود به سطح و ایجاد آلایش تنگستن (Tungsten Inclusion) در جوش را دارد.
۴.۲. روش Lift-Arc
در این روش که خطر آلایش تنگستن را به حداقل میرساند، اتصال کوتاه در جریان بسیار پایین ایجاد میشود و سپس با جدا کردن الکترود، جریان اصلی برقرار میشود.
۴.۳. روش فرکانس بالا (HF — High Frequency)
رایجترین و استانداردترین روش شروع قوس در TIG، استفاده از فرکانس بالا (HF) است. HF شامل جرقههای ولتاژ بالا (چندین هزار ولت) است که برای چند میکروثانیه ادامه مییابند. این جرقهها باعث یونیزه شدن فاصله هوا بین الکترود و قطعه کار میشوند و مسیر را برای برقراری جریان اصلی فراهم میکنند.
⚠️ نکته مهم درباره HF: HF امواج الکترومغناطیسی (EM) با فرکانس بالا تولید میکند که میتواند باعث تداخل با تجهیزات الکترونیکی مجاور (مانند سیستمهای کنترل و ابزار دقیق) شود. استفاده از فیلترهای مناسب و رعایت فاصله از تجهیزات حساس توصیه میشود.
۵. الکترودهای تنگستن در جوشکاری TIG
انتخاب نوع، قطر و زاویه نوک الکترود تنگستن تأثیر مستقیمی بر کیفیت جوش و پایداری قوس دارد.
۵.۱. انواع الکترودهای تنگستن
- تنگستن خالص (Pure Tungsten): برای جوشکاری AC آلومینیوم و منیزیم
- تنگستن با ۱ تا ۴٪ توریا (Thoriated): برای جوشکاری DC — بهبود شروع قوس
- تنگستن با لانتانا یا سریم (Lanthanated/Ceriated): عملکرد بهتر در شروع قوس و کاهش مصرف الکترود
- تنگستن با زیرکونیا (Zirconiated): برای جوشکاری AC با جریان بالا — کاهش فرسایش الکترود
۵.۲. قطر و زاویه نوک الکترود
بهعنوان یک قاعده کلی: هرچه جریان کمتر باشد، قطر الکترود و زاویه نوک باید کوچکتر باشد. در جوشکاری AC، بهدلیل حرارت بالای تولید شده در الکترود، نوک الکترود بهشکل کروی (Ball) درمیآید و حفظ نوک تیز دشوار است.
- برای جریانهای پایین (زیر ۱۰۰ آمپر): الکترود با قطر ۱.۰ تا ۱.۶ میلیمتر و زاویه نوک تیز (حدود ۲۰ درجه)
- برای جریانهای بالا (بالای ۲۰۰ آمپر): الکترود با قطر ۲.۴ تا ۳.۲ میلیمتر و زاویه نوک پهنتر (حدود ۳۰-۴۰ درجه)
۶. گازهای محافظ در جوشکاری TIG
انتخاب گاز محافظ بر اساس نوع فلز پایه انجام میشود. راهنمای زیر میتواند مفید باشد:
- آرگون (Argon): رایجترین گاز محافظ — مناسب برای طیف وسیعی از فلزات از جمله فولادها، استیل ضدزنگ، آلومینیوم و تیتانیوم
- آرگون + ۲ تا ۵٪ هیدروژن: هیدروژن باعث کماکسیدکننده شدن گاز میشود و جوشهای تمیزتر بدون اکسیداسیون سطحی ایجاد میکند. قوس داغتر و متمرکزتر است و سرعت جوشکاری را افزایش میدهد. معایب: خطر ترکخوردگی هیدروژنی در فولادهای کربنی و تخلخل در آلیاژهای آلومینیوم
- هلیوم و مخلوط هلیوم/آرگون: هلیوم دمای قوس را افزایش میدهد و باعث سرعت بیشتر و نفوذ عمیقتر میشود. معایب: هزینه بالای گاز و دشواری در شروع قوس
🔑 نکته کلیدی: آرگون بهدلیل هزینه مناسب، پایداری عالی قوس و تطبیقپذیری با انواع فلزات، رایجترین گاز محافظ در جوشکاری TIG است.
۷. کاربردهای جوشکاری TIG در صنایع
جوشکاری TIG در تمام بخشهای صنعتی کاربرد دارد، اما بهویژه برای جوشکاری با کیفیت بالا و کاربردهای حساس انتخاب میشود.
📌 نکته کاربردی: در جوشکاری دستی TIG، قوس کوچک برای ورقهای نازک یا کنترل نفوذ (مانند ریشه جوش لولهها) ایدهآل است. برای قطعات ضخیمتر و پاسهای پرکننده (Fill Passes)، روشهای SMAW یا MIG بهدلیل سرعت بالاتر، ممکن است ترجیح داده شوند.
۸. مزایا و معایب جوشکاری TIG
✅ مزایا
- کیفیت بسیار بالا: جوشهای تمیز، بدون پاشش و با خواص متالورژیکی عالی
- کنترل دقیق: امکان کنترل دقیق حرارت و حوضچه جوش
- مناسب برای فلزات غیرآهنی: آلومینیوم، منیزیم، تیتانیوم، مس
- جوشکاری در تمام موقعیتها: انعطافپذیری بالا
- بدون سرباره: عدم نیاز به تمیزکاری پس از جوش
- قابلیت جوشکاری بدون فلز پرکننده (Autogenous)
❌ معایب
- سرعت پایین: نسبت به MIG و SMAW
- نیاز به مهارت بالا: جوشکاری TIG یکی از دشوارترین روشهاست
- هزینه تجهیزات بالا: منبع تغذیه پیشرفته، گاز محافظ
- حساسیت به باد: نیاز به محافظت از گاز در فضای باز
- نرخ رسوبگذاری پایین: برای جوشهای ضخیم مناسب نیست
- نیاز به آمادهسازی دقیق سطح
۹. سوالات متداول
تفاوت اصلی در الکترود است. در TIG، الکترود تنگستن غیرمصرفشونده است و فلز پرکننده (در صورت نیاز) بهصورت جداگانه اضافه میشود. در MIG، الکترود سیمی و مصرفشونده است و همزمان نقش الکترود و فلز پرکننده را ایفا میکند. TIG جوشهای با کیفیت بالاتر و تمیزتر اما با سرعت کمتر تولید میکند.
آرگون یک گاز بیاثر است که با حوضچه جوش واکنش نمیدهد و از اکسیداسیون و آلودگی جلوگیری میکند. همچنین آرگون پایداری عالی قوس را فراهم میکند، شروع قوس آسان دارد و برای طیف وسیعی از فلزات مناسب است.
بله، جوشکاری TIG یکی از بهترین روشها برای آلومینیوم است. در واقع، TIG در دهه ۱۹۴۰ برای جوشکاری آلومینیوم و منیزیم محبوب شد. برای جوشکاری آلومینیوم، از جریان متناوب (AC) استفاده میشود که با پدیده تمیزکاری کاتدی، لایه اکسیدی مقاوم آلومینیوم را از بین میبرد.
DC (جریان مستقیم) با قطبیت DCEN (الکترود منفی) برای جوشکاری فولادها، استیل ضدزنگ، تیتانیوم و مس استفاده میشود و نفوذ عمیقتری ایجاد میکند. AC (جریان متناوب) برای جوشکاری آلومینیوم و منیزیم استفاده میشود، زیرا نیمسیکل مثبت، لایه اکسیدی را تمیز میکند و نیمسیکل منفی، نفوذ مناسب را فراهم میکند.
جوشکاری TIG به گاز محافظ نیاز دارد و باد شدید میتواند گاز را پراکنده کرده و باعث تخلخل (Porosity) و اکسیداسیون جوش شود. برای جوشکاری در فضای باز، استفاده از بادگیر (Wind Screen) ضروری است. بههمین دلیل، TIG بیشتر در کارگاههای سرپوشیده استفاده میشود.
مراجع
- AWS — American Welding Society
- TWI — World Centre for Materials Joining Technology
- ASME Section IX — Welding and Brazing Qualifications
- NIL — Nederlands Instituut voor Lastechniek
- Welding Handbook — American Welding Society
- Modern Welding Technology — Howard B. Cary
نیاز به مشاوره در مورد جوشکاری TIG دارید؟
تیم مهندسی ایران اتصال با تخصص در زمینه جوشکاری TIG (GTAW) و آشنایی کامل با استانداردهای ASME، AWS و API، آماده ارائه مشاوره تخصصی برای انتخاب تجهیزات، تنظیم پارامترها و اجرای پروژههای با کیفیت بالا شماست.
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

