
خرد شدن گسکت — Gasket Crushing
خرد شدن گسکت (Gasket Crushing) پدیدهای است که در آن گسکت تحت نیروی فشاری بیش از حد دچار تغییر شکل پلاستیک برگشتناپذیر میشود. این پدیده معمولاً در اثر گشتاور بیش از حد پیچ یا فشردگی بیش از حد (Over-Compression) رخ میدهد و باعث از دست رفتن خاصیت ارتجاعی و نشتی میشود .
خرد شدن گسکت برخلاف Extrusion که در آن متریال گسکت به بیرون جریان مییابد، در داخل فضای گسکت رخ میدهد. این پدیده معمولاً در گسکتهای نرم (غیرفلزی) و در کلاسهای فشار بالا شایعتر است .
تصویر — خرد شدن گسکت
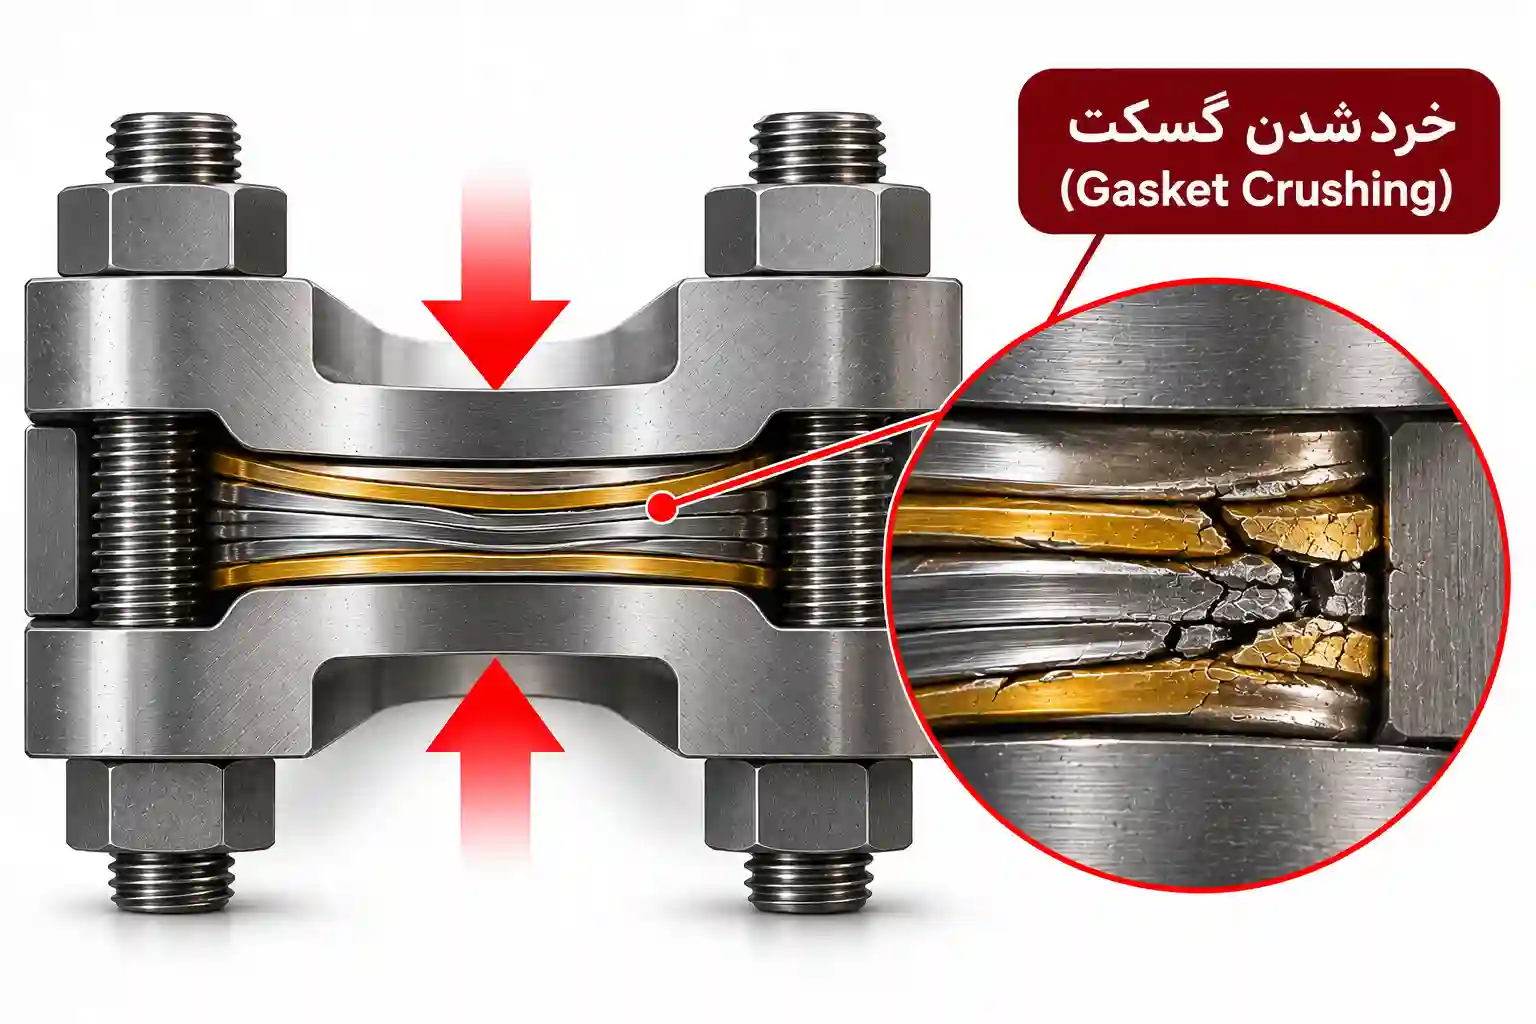
مکانیزم خرد شدن گسکت
خرد شدن گسکت زمانی رخ میدهد که نیروی فشاری وارد بر گسکت از حد الاستیک آن فراتر رود. در این حالت، متریال گسکت دچار تغییر شکل پلاستیک برگشتناپذیر میشود و نمیتواند به حالت اولیه بازگردد. نتیجه این پدیده، کاهش ضخامت گسکت، از دست رفتن خاصیت ارتجاعی، و نشتی است .
شرایط وقوع خرد شدن
- گشتاور بیش از حد پیچ: فراتر از مقدار توصیهشده سازنده .
- فشردگی بیش از حد (Over-Compression): فشردگی بیش از حد مجاز گسکت .
- گسکت نرم: گسکتهای غیرفلزی و نرم مستعد خرد شدن هستند .
- دمای بالا: کاهش استحکام گسکت و افزایش خطر خرد شدن .
- گسکت نامناسب: انتخاب گسکت با کلاس فشار نامناسب .
تفاوت Crushing و Extrusion
| Aspect | Crushing | Extrusion |
|---|---|---|
| Cause | Excessive bolt load | High pressure + low hardness |
| Direction | In-place deformation | Outward flow |
| Material Loss | No | Yes |
| Elasticity Loss | Significant | Moderate |
| Leakage Risk | High | High |
- خرد شدن (Crushing): متریال در جای خود تغییر شکل میدهد — بدون جریان .
- Extrusion: متریال به بیرون جریان مییابد — کاهش حجم .
- هر دو پدیده باعث کاهش ضخامت و نشتی میشوند اما مکانیزم متفاوت دارند .
پیشگیری از خرد شدن گسکت
پیشگیری از خرد شدن گسکت نیازمند رعایت اصول طراحی و نصب است. مهمترین اقدام، کنترل گشتاور پیچ طبق ASME PCC-1 است .
روشهای پیشگیری
- محاسبه دقیق بار پیچ: طبق ASME BPVC Section VIII .
- کنترل گشتاور پیچ: طبق ASME PCC-1 و توصیه سازنده .
- استفاده از حلقه مرکزی (Centering Ring): برای کنترل فشردگی گسکت مارپیچی .
- انتخاب گسکت مناسب: با کلاس فشار و نوع سرویس مطابقت داشته باشد .
- استفاده از واشر در زیر مهره (Hardened Washer): برای توزیع یکنواخت نیرو .
- بستن ستارهای و چندمرحلهای: طبق ASME PCC-1 .
| Gasket Type | Recommended Bolt Stress | Max Allowable |
|---|---|---|
| Spiral Wound (ASME B16.20) | 250 MPa (36,000 psi) | 400 MPa (58,000 psi) |
| Kammprofile | 250 MPa (36,000 psi) | 400 MPa (58,000 psi) |
| Non-Metallic (Soft) | 30 MPa (4,350 psi) | 50 MPa (7,250 psi) |
| PTFE | 20 MPa (2,900 psi) | 30 MPa (4,350 psi) |
| RTJ | 550 MPa (80,000 psi) | 700 MPa (101,500 psi) |
- Crushing (خرد شدن): متریال در جای خود تغییر شکل میدهد — بدون جریان — ناشی از گشتاور بیش از حد .
- Extrusion: متریال به بیرون جریان مییابد — کاهش حجم — ناشی از فشار بالا و سختی کم .
- گشتاور بیش از حد پیچ .
- فشردگی بیش از حد (Over-Compression) .
- گسکت نرم (غیرفلزی) .
- دمای بالا .
- گسکت نامناسب با کلاس فشار .
- محاسبه دقیق بار پیچ طبق ASME BPVC .
- کنترل گشتاور پیچ طبق ASME PCC-1 .
- استفاده از حلقه مرکزی برای کنترل فشردگی .
- انتخاب گسکت مناسب با کلاس فشار .
- بستن ستارهای و چندمرحلهای .
- Spiral Wound / Kammprofile: حداکثر ۴۰۰ MPa (۵۸,۰۰۰ psi) .
- Non-Metallic (Soft): حداکثر ۵۰ MPa (۷,۲۵۰ psi) .
- PTFE: حداکثر ۳۰ MPa (۴,۳۵۰ psi) .
- RTJ: حداکثر ۷۰۰ MPa (۱۰۱,۵۰۰ psi) .
استانداردهای مرجع: ASME PCC-1 — ASME BPVC Section VIII — ASME B16.20
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

