
پدیدههای مکانیکی گسکت — Mechanical Gasket Phenomena
پدیدههای مکانیکی شایعترین دسته از خرابیهای گسکت هستند که در اثر نیروهای فیزیکی و فشار مکانیکی رخ میدهند. این پدیدهها معمولاً به دلیل طراحی نامناسب، نصب اشتباه، یا شرایط عملیاتی خارج از محدوده به وجود میآیند.
بر اساس ASME PCC-1 (Guidelines for Pressure Boundary Bolted Flange Joint Assembly)، شناخت این پدیدهها برای پیشگیری از نشتی و افزایش عمر سرویس گسکت ضروری است. این پدیدهها شامل Dishing، کمانش وایندینگ، خرد شدن، خارج شدن (Extrusion)، انفجار (Blowout)، و چرخش فلنج هستند.
این صفحه یک مرور جامع از پدیدههای مکانیکی ارائه میدهد و هر پدیده را به صفحه تخصصی خود لینک میدهد.
تصویر — پدیدههای مکانیکی گسکت
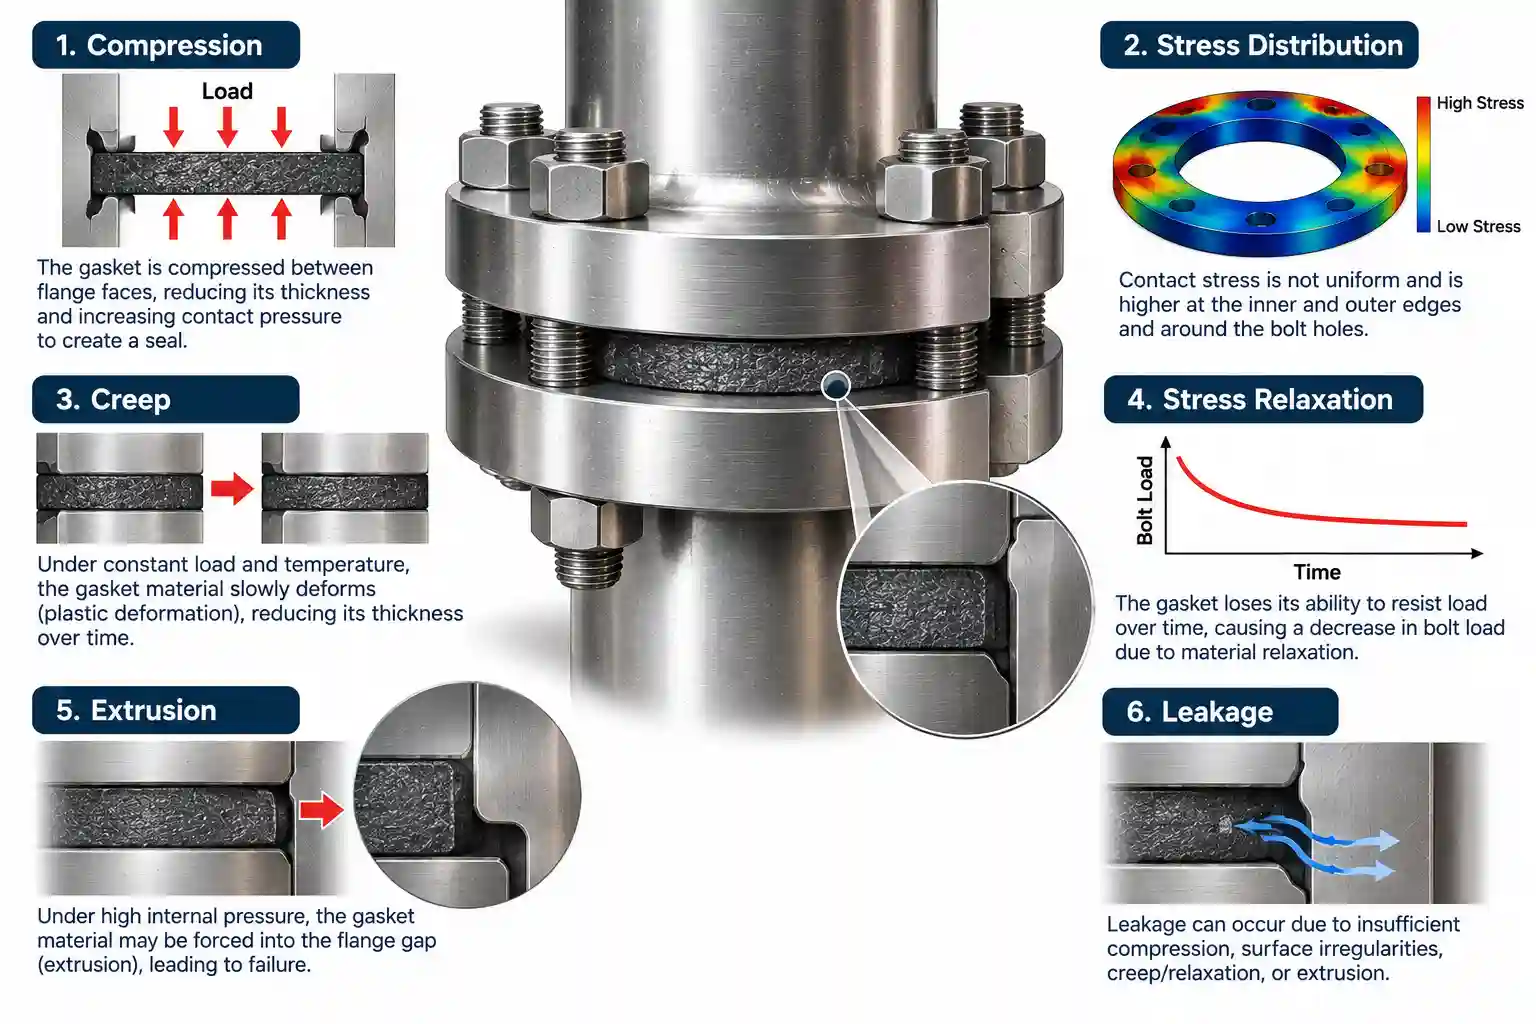
مرور پدیدههای مکانیکی
پدیدههای مکانیکی گسکت بر اساس نوع نیروی وارد بر گسکت به شش دسته اصلی تقسیم میشوند. هر پدیده مکانیزم، علل، و روشهای پیشگیری خاص خود را دارد.
| Phenomenon | Cause | Effect | Prevention |
|---|---|---|---|
| Dishing SPW | Over-compression, high bolt load | Winding deformation, leakage | Correct torque, use compression ring |
| Winding Buckling | Radial compression, high pressure | Inward buckling, flow obstruction | Use inner ring, limit pressure |
| Gasket Crushing | Excessive bolt load | Permanent deformation, loss of sealing | Calculate bolt load, use centering ring |
| Extrusion | High pressure, low gasket hardness | Gasket material flow-out, leakage | Use anti-extrusion ring, hard gasket |
| Blowout | Sudden pressure surge | Gasket ejection, catastrophic failure | Use blowout-resistant gasket, control surge |
| Flange Rotation | High bolt load, thin flange | Uneven gasket compression, leakage | Use thicker flange, correct torque |
معرفی پدیدههای مکانیکی
۱. Dishing در گسکتهای مارپیچی Dishing SPW
Dishing یک پدیده خاص گسکتهای مارپیچی (Spiral Wound) است که در آن وایندینگ فلزی بهدلیل فشار بیش از حد پیچها یا گشتاور نامناسب دچار تغییر شکل فنجانیشکل میشود. این پدیده باعث کاهش خاصیت فنری و نشتی میشود.
۲. کمانش وایندینگ Winding Buckling
کمانش وایندینگ زمانی رخ میدهد که فشار داخلی بالا باعث فشردگی شعاعی و کمانش به سمت داخل میشود. این پدیده معمولاً در SPW بدون حلقه داخلی و در فشارهای بالا رخ میدهد.
۳. خرد شدن گسکت Gasket Crushing
خرد شدن گسکت زمانی رخ میدهد که نیروی پیچ از حد تحمل گسکت فراتر رود. این پدیده معمولاً در گسکتهای نرم (غیرفلزی) و در کلاسهای فشار بالا رخ میدهد.
۴. خارج شدن گسکت Extrusion
Extrusion یا خارج شدن گسکت زمانی رخ میدهد که فشار داخلی بالا و سختی گسکت کم باشد. در این حالت، متریال گسکت به سمت فضای بین فلنجها جریان مییابد و نشتی رخ میدهد.
۵. انفجار گسکت Blowout
Blowout یا انفجار گسکت زمانی رخ میدهد که شوک فشار ناگهانی باعث خارج شدن گسکت از بین فلنجها میشود. این پدیده معمولاً در گسکتهای بدون مقاومت به Blowout و در سرویسهای با نوسان فشار رخ میدهد.
۶. چرخش فلنج Flange Rotation
چرخش فلنج زمانی رخ میدهد که نیروی پیچ باعث خم شدن فلنج میشود. این پدیده منجر به توزیع نامتوازن تنش روی گسکت و نشتی موضعی میشود.
روشهای پیشگیری مشترک
پیشگیری از پدیدههای مکانیکی نیازمند رعایت اصول طراحی، نصب، و بهرهبرداری است. بر اساس ASME PCC-1، این اصول عبارتند از:
- طراحی صحیح اتصال: انتخاب گسکت متناسب با فشار، دما، و سیال.
- محاسبه دقیق بار پیچ: طبق ASME BPVC Section VIII.
- استفاده از گشتاور صحیح: طبق ASME PCC-1 و توصیه سازنده.
- نصب استاندارد: تمیزکاری سطوح، تراز فلنجها، و بستن ستارهای.
- بازرسی دورهای: بررسی وضعیت گسکت و بار پیچ.
- استفاده از حلقه داخلی (Inner Ring): برای جلوگیری از کمانش در فشار بالا.
- کنترل شوک فشار: با استفاده از سیستمهای کنترل فشار.
- گشتاور بیش از حد: عامل اصلی Dishing و Crushing.
- فشار بالا: عامل اصلی Extrusion و Buckling.
- شوک فشار: عامل اصلی Blowout.
- فلنج نازک: عامل اصلی Flange Rotation.
استانداردهای مرجع
شناخت و پیشگیری از پدیدههای مکانیکی گسکت بر پایه استانداردهای بینالمللی زیر استوار است:
| Standard | Title | Relevance |
|---|---|---|
| ASME PCC-1 | Guidelines for Pressure Boundary Bolted Flange Joint Assembly | Bolt load, torque, assembly |
| ASME BPVC Section VIII | Rules for Construction of Pressure Vessels | Flange design, bolt calculation |
| ASME B16.20 | Metallic Gaskets for Pipe Flanges | Spiral wound gasket dimensions |
| ASME B16.5 | Pipe Flanges and Flanged Fittings | Flange dimensions, pressure classes |
- Dishing SPW: تغییر شکل فنجانیشکل وایندینگ در اثر گشتاور بیش از حد پیچ.
- کمانش وایندینگ: کمانش به سمت داخل در اثر فشار داخلی بالا.
- محاسبه دقیق بار پیچ طبق ASME BPVC.
- استفاده از گشتاور صحیح طبق ASME PCC-1.
- استفاده از حلقه مرکزی (Centering Ring) برای کنترل فشردگی.
- انتخاب گسکت مناسب برای کلاس فشار سرویس.
- فشار داخلی بالا: بیش از حد تحمل گسکت.
- سختی گسکت کم: گسکتهای نرم مستعد Extrusion هستند.
- دمای بالا: کاهش سختی گسکت.
- گپ بین فلنجها: فضای کافی برای جریان متریال.
- استفاده از گسکت با حلقه داخلی (Inner Ring).
- استفاده از گسکتهای مقاوم به Blowout.
- کنترل شوک فشار با استفاده از سیستمهای کنترل فشار.
- طراحی صحیح اتصال طبق ASME PCC-1.
استانداردهای مرجع: ASME PCC-1 — ASME BPVC Section VIII — ASME B16.20 — ASME B16.5
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

