
ترکخوردگی تنشی — Stress Corrosion Cracking (SCC)
ترکخوردگی تنشی (Stress Corrosion Cracking — SCC) نوعی خوردگی موضعی است که در آن ترکیب تنش کششی (اعمالی یا پسماند) و یک محیط خورنده خاص باعث ایجاد و رشد ترکهای نازک و شاخهشاخه در فلز میشود. این ترکها معمولاً از سطح فلز شروع میشوند و عمود بر تنش کششی منتشر میشوند .
SCC یکی از خطرناکترین مکانیزمهای خرابی در صنایع نفت، گاز، پتروشیمی و نیروگاهی است، زیرا بدون تغییر شکل قابل توجه رخ میدهد و میتواند منجر به شکست ناگهانی و فاجعهبار سازه شود. معمولاً فلز سالم به نظر میرسد تا زمانی که ترک به اندازه بحرانی رسیده و شکست ناگهانی رخ دهد .
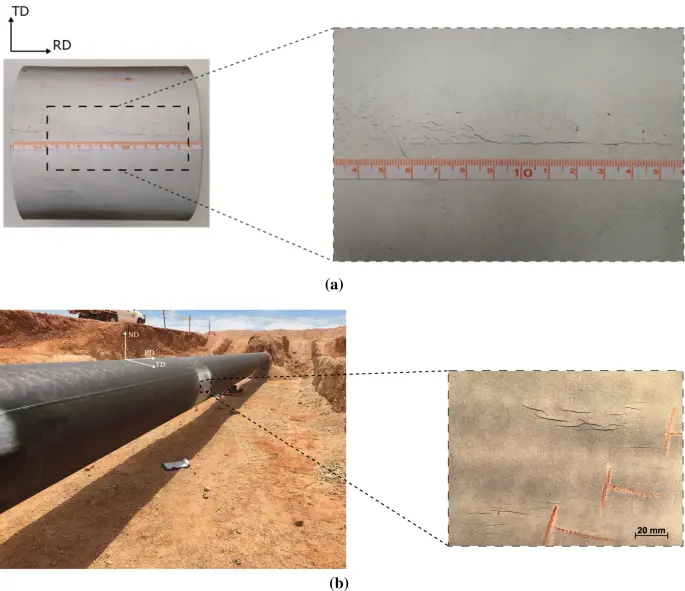
شکل ترکخوردگی تنشی
سه شرط لازم برای ترکخوردگی تنشی
برای وقوع SCC، سه شرط باید همزمان برقرار باشند. حذف هر یک از این سه شرط، از وقوع SCC جلوگیری میکند :
- ۱. تنش کششی (Tensile Stress): تنش اعمالی یا تنش پسماند (Residual) که باید از حد آستانه فراتر رود.
- ۲. محیط خورنده خاص (Specific Environment): محیطی که برای آن فلز خاص خورنده است (مانند کلراید برای استنلس استیل).
- ۳. ماده حساس (Susceptible Material): فلز یا آلیاژی که در آن محیط حساس به SCC باشد.
- تنش کششی میتواند از منابع زیر باشد:
- تنش اعمالی ناشی از فشار داخلی.
- تنش پسماند ناشی از جوشکاری.
- تنش پسماند ناشی از خمکاری سرد (Cold Bending).
- تنش حرارتی ناشی از تغییرات دما.
- کمترین تنش کششی کافی برای شروع SCC معمولاً از حد تسلیم ماده کمتر است.
- SCC در حضور تنش فشاری رخ نمیدهد.
- محیطهای خورنده خاص برای SCC به ماده بستگی دارند:
- کلراید (Cl⁻): برای فولادهای آستنیتی (304، 316).
- H₂S: برای فولادهای کربنی و کمآلیاژ (SSC).
- آمونیاک (NH₃): برای آلیاژهای مس.
- هیدروکسید سدیم (NaOH): برای فولاد کربنی (Caustic Embrittlement).
- متانول: برای فولاد کربنی.
مکانیزم ترکخوردگی تنشی
مکانیزم دقیق SCC هنوز بهطور کامل شناخته نشده است، اما دو مکانیزم اصلی پیشنهاد شدهاند :
۱. مکانیزم انحلال-تنش (Stress-Sorption)
در این مکانیزم، لایه پسیو فلز در نوک ترک بهطور موضعی شکسته میشود و فلز سریعاً حل میشود. همزمان، تنش کششی باعث باز شدن نوک ترک و در معرض قرار گرفتن فلز تازه میشود. این چرخه باعث رشد ترک به داخل فلز میشود .
۲. مکانیزم تردی هیدروژنی (Hydrogen Embrittlement)
در این مکانیزم، هیدروژن اتمی در نوک ترک نفوذ میکند و چقرمگی فلز را کاهش میدهد. این امر باعث شکست ترد موضعی در نوک ترک میشود و ترک رشد میکند .
Step 2: Localized dissolution of exposed metal
Step 3: Repassivation and further film rupture
OR
Step 1: Hydrogen absorption at crack tip
Step 2: Localized embrittlement
Step 3: Brittle crack propagation
→ Crack grows perpendicular to tensile stress
ویژگیهای ظاهری ترک SCC
- ترکهای نازک و شاخهشاخه (Branched): الگوی درختی یا شاخهشاخه.
- بدون تغییر شکل پلاستیک قابل توجه در سطح شکست.
- شروع از سطح (معمولاً از نقاط با تمرکز تنش).
- انتشار عمود بر تنش کششی.
- سطح شکست ترد (Brittle Fracture Surface).
سیستمهای شایع SCC در صنعت
| Material | Environment | Temperature | Application |
|---|---|---|---|
| Austenitic SS (304, 316) | Chloride (Cl⁻) | > 60°C | خطوط فرآیندی، مبدلها |
| Carbon Steel | H₂S (Sour Service) | > 0°C | SSC — خطوط نفت و گاز |
| Carbon Steel | Caustic (NaOH) | > 50°C | Caustic Embrittlement |
| Carbon Steel | Ammonia (NH₃) | > −5°C | خطوط آمونیاک |
| Carbon Steel | Methanol | > 0°C | خطوط متانول |
| Copper Alloys | Ammonia (NH₃) | — | Season Cracking |
| Aluminum Alloys | Chloride + Moisture | — | خطوط آلومینیومی |
| Duplex SS | Chloride + H₂S | > 100°C | سرویسهای خاص |
| Nickel Alloys | Caustic, Chloride | > 300°C | محیطهای شدید |
- کلراید SCC شایعترین نوع SCC در صنعت است و در فولادهای آستنیتی (304، 316) در دمای بالای ۶۰°C و غلظت کلراید بالای ۱۰ ppm رخ میدهد.
- SSC (نوع خاصی از SCC در محیط H₂S) با استاندارد NACE MR0175 / ISO 15156 کنترل میشود .
- Caustic Embrittlement در فولاد کربنی در تماس با محلول NaOH در دمای بالا رخ میدهد.
- آمونیاک باعث SCC در آلیاژهای مس (Season Cracking) میشود.
- لایه عایق (Insulation) در استنلس استیل میتواند با متمرکز کردن کلراید، خطر SCC را افزایش دهد (CUI-SCC).
عوامل مؤثر بر ترکخوردگی تنشی
| Factor | Effect | Remark |
|---|---|---|
| Stress Level | Higher = More Severe | تنش بالاتر = حساستر |
| Temperature | Higher = More Severe | دما بالاتر = حساستر (برای کلراید SCC بالای ۶۰°C) |
| Chloride Concentration | Higher = More Severe | غلظت کلراید بالاتر = حساستر |
| Oxygen Content | Higher = More Severe | اکسیژن بالاتر = حساستر |
| pH | Acidic = More Severe | pH اسیدی = حساستر |
| Nickel Content | Higher = More Resistant | نیکل بالاتر = مقاومتر |
| Carbon Content | Higher = More Resistant | کربن بالاتر (در حد معقول) = مقاومتر |
| Grain Size | Coarser = More Severe | دانه درشتتر = حساستر |
| Cold Work | Higher = More Severe | کار سرد = تنش پسماند = حساستر |
استانداردها و روشهای تست
| Standard | Title | Application |
|---|---|---|
| NACE MR0175 / ISO 15156 | Materials for use in H₂S-containing environments | سرویس ترش (SSC) |
| NACE TM0177 | Laboratory Testing of Metals for Resistance to Sulfide Stress Cracking | تست SSC |
| ASTM G36 | Evaluating Stress-Corrosion Cracking Resistance of Metallic Materials in Boiling Magnesium Chloride | تست کلراید SCC |
| ASTM G30 | Making and Using U-Bend Stress-Corrosion Test Specimens | تست U-Bend |
| ASTM G39 | Preparation and Use of Bent-Beam Stress-Corrosion Test Specimens | تست Bent-Beam |
| ASTM G49 | Preparation and Use of Direct Tension Stress-Corrosion Test Specimens | تست Direct Tension |
| ISO 7539 | Corrosion of Metals and Alloys — Stress Corrosion Testing | سری استانداردهای SCC |
| ASME Section IX | Welding, Brazing, and Fusing Qualifications | صلاحیت جوشکاری |
- ASTM G36: تست کلراید SCC با استفاده از محلول جوشان MgCl₂ در دمای ۱۵۵°C.
- ASTM G30 (U-Bend): نمونه به شکل U خم میشود تا تنش کششی ایجاد شود.
- NACE TM0177: تست SSC با استفاده از محلول H₂S در شرایط کنترلشده.
- ISO 7539: سری استانداردهای جامع برای تست SCC.
روشهای کنترل ترکخوردگی تنشی
کنترل SCC بر اساس حذف یکی از سه شرط اصلی انجام میشود. حذف هر یک از این سه شرط، از وقوع SCC جلوگیری میکند :
۱. کاهش تنش کششی
- عملیات حرارتی تنشزدایی (Stress Relief Heat Treatment): کاهش تنش پسماند ناشی از جوشکاری.
- طراحی مناسب: کاهش نقاط تمرکز تنش.
- کنترل خمکاری سرد: محدود کردن میزان کار سرد.
- پیشگرمایش و کنترل حرارت جوش: کاهش تنش پسماند جوش.
۲. کنترل محیط خورنده
- کاهش غلظت کلراید: استفاده از آب بدون کلراید یا تصفیه آب.
- کاهش دما: نگه داشتن دما زیر آستانه SCC (معمولاً زیر ۶۰°C برای کلراید SCC).
- افزودن بازدارنده (Inhibitor): مانند فسفات یا نیترات.
- حذف اکسیژن: کاهش اکسیژن محلول در آب.
- کنترل pH: حفظ pH در محدوده خنثی تا قلیایی.
- حذف عایقهای جاذب کلراید: استفاده از عایقهای بدون کلراید.
۳. انتخاب مواد مقاوم
- استفاده از فولادهای دوپلکس یا سوپر دوپلکس: مقاوم در برابر کلراید SCC.
- افزایش محتوای نیکل: فولادهای با نیکل بالای ۴۰٪ عملاً در برابر SCC مقاوم هستند.
- استفاده از آلیاژهای پایه نیکل: مانند Alloy 625، Alloy C276.
- پرهیز از استنلس استیل 304 و 316 در محیطهای کلرایدی با دمای بالا.
- استفاده از فولاد کربنی مقاوم به SSC طبق NACE MR0175 برای سرویس ترش.
- SCC برگشتپذیر نیست — پس از شروع، ترکها به رشد خود ادامه میدهند.
- بازرسی دورهای برای شناسایی زودهنگام ترک ضروری است.
- ترکهای SCC ممکن است در سطح نامرئی باشند و نیاز به NDT پیشرفته (مانند UT، RT، PT، Eddy Current) دارند.
- در محیطهای کلرایدی، عایقهای جاذب آب خطر SCC را افزایش میدهند — باید از عایقهای سلول بسته استفاده شود.
نمودار حساسیت SCC بر اساس دما و غلظت کلراید
- ۱. تنش کششی (اعمالی یا پسماند).
- ۲. محیط خورنده خاص (مانند کلراید برای استنلس استیل).
- ۳. ماده حساس در آن محیط.
- بدون تغییر شکل قابل توجه رخ میدهد.
- معمولاً فلز سالم به نظر میرسد تا لحظه شکست.
- میتواند منجر به شکست ناگهانی و فاجعهبار شود.
- برگشتپذیر نیست — پس از شروع، ترکها به رشد خود ادامه میدهند.
- فولادهای آستنیتی (304، 316): در محیط کلرایدی.
- فولادهای کربنی و کمآلیاژ: در محیط H₂S، آمونیاک، یا کاستیک.
- آلیاژهای مس: در محیط آمونیاک.
- آلیاژهای آلومینیوم: در محیط کلراید + رطوبت.
- فولادهای دوپلکس: در محیطهای خاص با H₂S و کلراید بالا.
- آلیاژهای نیکل: در محیطهای کاستیک و کلرایدی با دمای بالا.
- کاهش تنش: عملیات حرارتی تنشزدایی، طراحی مناسب.
- کنترل محیط: کاهش کلراید، کاهش دما، افزودن بازدارنده، حذف اکسیژن.
- انتخاب مواد مقاوم: فولادهای دوپلکس، آلیاژهای نیکل، فولاد کربنی مقاوم به SSC.
- Visual Inspection: بازرسی چشمی (برای ترکهای سطحی).
- PT (Liquid Penetrant): برای ترکهای سطحی باز.
- MT (Magnetic Particle): برای مواد فرومغناطیس.
- UT (Ultrasonic Testing): برای ترکهای داخلی.
- RT (Radiography): برای ترکهای داخلی.
- Eddy Current: برای سطوح رسانا.
- Acoustic Emission: برای پایش فعال رشد ترک.
- استفاده از عایقهای سلول بسته (مانند فوم شیشه).
- استفاده از سد بخار (Vapor Barrier) مناسب.
- پرهیز از عایقهای حاوی کلراید.
- پوشش (Coating) زیر عایق برای محافظت اضافی.
استانداردهای مرجع: NACE MR0175 / ISO 15156 — NACE TM0177 — ASTM G36 — ASTM G30 — ASTM G39 — ASTM G49 — ISO 7539 — ASME B31.3 — API 571
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

