
خوردگی حفرهای — Pitting Corrosion
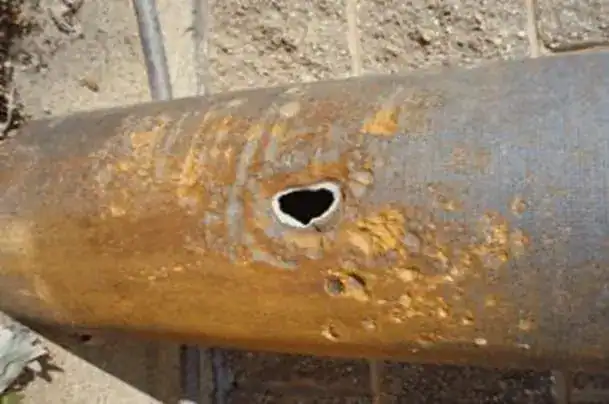
خوردگی حفرهای (Pitting Corrosion) نوعی خوردگی موضعی است که در آن فلز در نقاط خاصی بهصورت حفرههای باریک و عمیق خورده میشود، در حالی که سایر نقاط سطح تقریباً دستنخورده باقی میمانند . این نوع خوردگی برخلاف خوردگی عمومی که سطح را یکنواخت میخورد، در عمق نفوذ میکند و میتواند جداره لوله یا مخزن را سوراخ کند بدون اینکه کاهش وزن قابل توجهی در سطح مشاهده شود .
خوردگی حفرهای خطرناکترین نوع خوردگی موضعی محسوب میشود زیرا بهسختی قابل تشخیص است — حفرهها اغلب توسط محصولات خوردگی پوشیده میشوند و یک حفره بسیار کوچک میتواند منجر به شکست کامل سیستم شود .
تفاوت خوردگی حفرهای با خوردگی عمومی
| Feature | General Corrosion | Pitting Corrosion |
|---|---|---|
| Attack Pattern | Uniform across surface | Localized at specific points |
| Weight Loss | Significant | Negligible |
| Detectability | Easy (visual) | Difficult (pits often covered) |
| Failure Risk | Predictable | Sudden and catastrophic |
| Management | Corrosion Allowance | Material Selection, Inspection |
| Rate Expression | mm/year (uniform) | mm/year (penetration rate) |
مکانیزم تشکیل حفره
۲.۱. تخریب لایه پسیو توسط کلراید
فولادهای زنگنزن (مانند 304 و 316) بهدلیل محتوای کروم (حداقل ۱۰٫۵٪) یک لایه اکسید محافظ (Passive Layer) روی سطح خود تشکیل میدهند که از خوردگی جلوگیری میکند . اما در محیطهای حاوی یون کلراید (Cl⁻) — مانند آب دریا، نمکهای یخزدایی، یا سیالات فرآیندی — این لایه محافظ تخریب میشود و مناطقی از فلز بدون محافظت باقی میمانند که بهعنوان آند عمل میکنند .
یونهای کلراید با جذب روی سطح فلز و تشکیل کمپلکس با واسطههای جذبشده (مانند MOMOHCl) باعث تسریع انحلال فلز و جلوگیری از بازسازی لایه پسیو میشوند .
۲.۲. نقش آخالهای MnS
آخالهای منگنز سولفید (MnS) که در فرآیند فولادسازی تشکیل میشوند، مکانهای اصلی شروع حفره در فولادهای کربنی و زنگنزن هستند . این آخالها پتانسیل منفی دارند و اول از همه حل میشوند و میکرو-شکاف در فصل مشترک آخال/ماتریس ایجاد میکنند که بهعنوان محل شروع حفره عمل میکند .
- کاهش محتوای گوگرد به کمتر از ۰٫۰۰۳٪ (برای ورق) یا ۰٫۰۱٪ (برای لوله بدون درز) .
- تزریق کلسیم (Ca Treatment) برای کرویکردن آخالها — آخالهای کروی حساسیت کمتری به شروع حفره دارند .
- افزودن مولیبدن (Mo) — بهویژه در 316 که حاوی ۲–۳٪ Mo است .
۲.۳. پیل غلظتی اکسیژن زیر رسوبات
هنگامی که رسوب یا محصولات خوردگی روی سطح فلز تشکیل میشود، اکسیژن به فضای زیر رسوب دسترسی ندارد. این امر باعث کاهش غلظت اکسیژن در زیر رسوب در مقایسه با مناطق اطراف میشود. در نتیجه:
- فضای زیر رسوب = آند (اکسیژن کم، فلز حل میشود).
- فضای اطراف = کاتد (اکسیژن بالا، کاهش اکسیژن).
این پیل غلظتی با نسبت سطح کاتد به آند بزرگ، باعث تسریع انحلال فلز در آند و نفوذ سریع حفره به عمق میشود .
۲.۴. خودتشدیدی حفره (Autocatalytic)
وقتی حفره شروع میشود، یک مکانیزم خودتشدیدی فعال میشود که رشد حفره را تسریع میکند:
- انحلال فلز در آند باعث تولید یونهای فلزی (M²⁺) میشود.
- این یونها هیدرولیز میشوند و یون هیدروژن (H⁺) آزاد میکنند — pH داخل حفره بهشدت اسیدی میشود (pH ۲ تا ۳).
- محیط اسیدی، انحلال فلز را تسریع میکند.
- یونهای کلراید برای تعادل بار به داخل حفره مهاجرت میکنند و غلظت Cl⁻ را افزایش میدهند.
- این چرخه باعث رشد مداوم و تسریعشده حفره میشود .
M²⁺ + 2H₂O → M(OH)₂ + 2H⁺ (Hydrolysis — acidification)
Cl⁻ migration into pit for charge balance
→ Accelerated dissolution, no repassivation
شاخص مقاومت حفرهای — PREN
شاخص مقاومت حفرهای (Pitting Resistance Equivalent Number — PREN) معیاری برای مقایسه مقاومت گریدهای مختلف فولاد زنگنزن در برابر خوردگی حفرهای و شکافی است. این شاخص با فرمول زیر محاسبه میشود :
تفسیر PREN:
- PREN < ۲۰: مناسب برای محیطهای خورنده ملایم.
- PREN ۲۰–۳۰: مناسب برای محیطهای حاوی کلراید (316L).
- PREN ۳۰–۴۰: مناسب برای کلراید بالا و دمای بالا (Duplex 2205).
- PREN > ۴۰: مناسب برای محیطهای بسیار شدید (Super Duplex, 6Mo) .
| Grade | Class | Cr (%) | Mo (%) | N (%) | PREN |
|---|---|---|---|---|---|
| 304L | Austenitic | 18 | 0 | 0.05 | 18.8 |
| 316L | Austenitic | 17 | 2.2 | 0.05 | 24.9 |
| 904L | Super Austenitic | 20 | 4.5 | 0.10 | 36.5 |
| S31254 (6Mo) | Super Austenitic | 20 | 6.2 | 0.20 | 43.7 |
| 2205 | Duplex | 22 | 3.0 | 0.18 | 34.8 |
| 2507 | Super Duplex | 25 | 3.8 | 0.27 | 42.8 |
برای اطلاعات بیشتر درباره گریدهای مختلف استنلس استیل، به صفحه Stainless Steel Pipe مراجعه کنید.
دمای بحرانی حفره — Critical Pitting Temperature
دمای بحرانی حفره (Critical Pitting Temperature — CPT) حداقل دمایی است که در آن خوردگی حفرهای آغاز میشود در یک محیط مشخص. زیر CPT، فلز حتی در حضور کلراید مقاوم است، اما بالای CPT، حفرهها بهسرعت رشد میکنند .
CPT برای گریدهای مختلف، متفاوت است و به ترکیب شیمیایی و غلظت کلراید بستگی دارد. این پارامتر معمولاً طبق ASTM G48 یا ASTM G150 اندازهگیری میشود .
| Grade | PREN | CPT (°C) — 6% FeCl₃ | Application |
|---|---|---|---|
| 304L | 18.8 | ~ 10 | محیطهای ملایم |
| 316L | 24.9 | ~ 20 | محیطهای کلرایدی متوسط |
| 904L | 36.5 | ~ 55 | محیطهای خورنده |
| S31254 (6Mo) | 43.7 | ~ 85 | کلراید بالا نزدیک جوش |
| 2205 Duplex | 34.8 | ~ 45 | محیطهای دریایی |
| 2507 Super Duplex | 42.8 | ~ 80 | محیطهای دریایی سخت |
روشهای تست خوردگی حفرهای
| Standard | Title | Application |
|---|---|---|
| ASTM G48 | Pitting and Crevice Corrosion Resistance of Stainless Steels in Ferric Chloride (FeCl₃) | ارزیابی مقاومت حفرهای و شکافی |
| ASTM G150 | Electrochemical Critical Pitting Temperature Testing (CPT) | اندازهگیری CPT |
| ASTM G61 | Cyclic Potentiodynamic Polarization Measurements | ارزیابی الکتروشیمیایی |
| ASTM G5 | Potentiostatic and Potentiodynamic Anodic Polarization Measurements | اندازهگیری نرخ خوردگی |
| ASTM G46 | Examination and Evaluation of Pitting Corrosion | بازرسی و ارزیابی حفره |
| NACE TM0177 | Laboratory Testing of Metals for Resistance to Sulfide Stress Cracking | سرویس ترش (SSC) |
| ISO 15156 | Materials for use in H₂S-containing environments | سرویس ترش |
برای اطلاعات بیشتر درباره سرویس ترش، به صفحه Sour Service Steel مراجعه کنید.
روشهای کنترل خوردگی حفرهای
۱. انتخاب مواد
- افزایش PREN: انتخاب گرید با PREN بالاتر (316L، 904L، Duplex).
- کاهش محتوای گوگرد: کمتر از ۰٫۰۰۳٪ برای کاهش حساسیت آخال MnS.
- افزودن مولیبدن و نیتروژن: بهبود مقاومت حفرهای.
- گریدهای سوپر دوپلکس یا سوپر آستنیتی: برای محیطهای حاوی کلراید بالا و دمای بالا.
۲. کنترل محیط
- کاهش غلظت کلراید: تصفیه آب یا محدود کردن تماس با کلراید.
- افزودن بازدارنده (Inhibitor): مانند مولیبدات یا نیتریت.
- کنترل pH: حفظ pH در محدوده خنثی تا قلیایی.
- حذف اکسیژن: در سیستمهای بسته با گاززدایی.
۳. بازرسی و پایش
- بازرسی چشمی (Visual): بررسی وجود حفره، تاول، یا لکههای خوردگی.
- UT Thickness: اندازهگیری ضخامت باقیمانده در نقاط مشکوک.
- Radiography (RT): مشاهده داخلی حفرهها.
- Endoscopy: بازرسی داخلی لولهها.
- Intelligent Pigging: پیگ هوشمند برای خطوط لوله.
- Corrosion Coupons: نصب کوپنهای خوردگی در نقاط کلیدی.
- ER Probes: پروبهای مقاومت الکتریکی برای پایش آنلاین.
- FSM (Field Signature Method): پایش پیوسته نرخ خوردگی.
- خوردگی حفرهای ممکن است سالها بدون تشخیص باقی بماند و سپس بهصورت ناگهانی باعث نشت یا شکست شود.
- بازرسی چشمی ساده برای تشخیص زودهنگام حفره کافی نیست — باید از روشهای UT، RT، یا پیگ هوشمند استفاده شود.
- حفرهها اغلب در زیر رسوبات یا عایق پنهان میشوند و نیاز به بازرسی دقیق پس از تمیزکاری دارند.
نمودار PREN و CPT گریدهای مختلف
- بهسختی قابل تشخیص است — حفرهها اغلب توسط محصولات خوردگی پوشیده میشوند.
- کاهش وزن ناچیز است — بازرسی وزنی نمیتواند آن را تشخیص دهد.
- شکست ناگهانی — یک حفره کوچک میتواند منجر به شکست کامل شود.
- انحلال فلز در آند باعث تولید یونهای فلزی میشود.
- این یونها هیدرولیز میشوند و pH داخل حفره را بهشدت اسیدی میکنند (pH ۲–۳).
- محیط اسیدی انحلال فلز را تسریع میکند.
- یونهای کلراید برای تعادل بار به داخل حفره مهاجرت میکنند.
- این چرخه باعث رشد مداوم و تسریعشده حفره میشود .
- انتخاب مواد: افزایش PREN، کاهش گوگرد، افزودن Mo و N.
- کنترل محیط: کاهش کلراید، افزودن بازدارنده، کنترل pH.
- بازرسی و پایش: UT، RT، پیگ هوشمند، کوپن خوردگی، ER Probes.
- ASTM G48: تست FeCl₃ برای مقاومت حفرهای و شکافی.
- ASTM G150: اندازهگیری CPT.
- ASTM G61: پلاریزاسیون سیکلیک.
- ASTM G46: بازرسی و ارزیابی حفره.
- NACE MR0175 / ISO 15156: برای سرویس ترش.
استانداردهای مرجع: ASTM G48 — ASTM G150 — ASTM G61 — ASTM G5 — ASTM G46 — NACE MR0175 / ISO 15156 — ASME B31.3 — API 571
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

