
بازرسی جوش (Welding Inspection) — راهنمای جامع
مرجع کامل بازرسی جوش — معرفی روشهای بازرسی (چشمی، NDT، مخرب)، استانداردهای ASME، AWS، API، نقش بازرس جوش (CWI)، کنترل کیفیت در پروژههای پایپینگ، نفت و گاز و سازه
۱. بازرسی جوش (Welding Inspection) چیست و چرا اهمیت دارد؟
بازرسی جوش (Welding Inspection) فرآیندی است که در آن کیفیت اتصالات جوشکاری در تمام مراحل (قبل، حین و بعد از جوشکاری) بررسی میشود تا اطمینان حاصل شود که جوشها مطابق با استانداردها، مشخصات فنی و الزامات کیفی پروژه اجرا شدهاند . این فرآیند شامل بازرسی چشمی، آزمونهای غیرمخرب (NDT)، آزمونهای مخرب (Destructive Testing) و مستندسازی نتایج است.
اهمیت بازرسی جوش در صنایع مختلف از جمله نفت و گاز، پتروشیمی، نیروگاهی، سازههای فولادی، پایپینگ و کشتیسازی بسیار حیاتی است. یک جوش معیوب میتواند منجر به نشتی، خرابی تجهیزات، حوادث جبرانناپذیر و حتی تلفات جانی شود. بازرسی جوش با شناسایی عیوب و اطمینان از کیفیت، از بروز چنین حوادثی جلوگیری میکند .
🔑 نقش کلیدی بازرسی جوش: بازرسی جوش بهعنوان «چشمهای بینای کیفیت» در پروژههای صنعتی عمل میکند و تضمین میکند که اتصالات جوشکاری از ایمنی و دوام کافی برخوردار هستند.
- تضمین ایمنی: جلوگیری از خرابیهای ناشی از جوش معیوب
- کنترل کیفیت: اطمینان از انطباق با استانداردها و مشخصات
- کاهش هزینهها: شناسایی و اصلاح عیوب در مراحل اولیه
- مستندسازی: ثبت و ارائه مدارک کیفی برای کارفرما و مراجع نظارتی
- اعتباربخشی: تأیید صلاحیت جوشکاران و روشهای جوشکاری
۲. انواع بازرسی جوش
بازرسی جوش به سه دسته اصلی تقسیم میشود که هر کدام نقش خاصی در فرآیند کنترل کیفیت ایفا میکنند:
۲.۱. بازرسی قبل از جوشکاری (Pre-Weld Inspection)
این مرحله شامل بررسی موارد زیر قبل از شروع جوشکاری است:
- بررسی مدارک: WPS، WPQR، گواهینامه جوشکاران و مشخصات مواد
- بررسی مواد: تطابق فلز پایه و فلز پرکننده با مشخصات
- بررسی آمادهسازی اتصال: زاویه پخ، فاصله ریشه، تمیزی سطح و عدم وجود آلودگی
- بررسی تجهیزات: کالیبراسیون دستگاه جوشکاری و تجهیزات جانبی
- بررسی شرایط محیطی: دما، رطوبت و سرعت باد
۲.۲. بازرسی حین جوشکاری (In-Process Inspection)
این مرحله شامل بررسی موارد زیر در حین اجرای جوشکاری است:
- پارامترهای جوشکاری: جریان، ولتاژ، سرعت حرکت و دمای پیشگرمایش
- رفتار جوشکار: تکنیک اجرا، زاویه الکترود و سرعت
- شکل ظاهری پاسها: بررسی پاسهای اولیه برای شناسایی عیوب احتمالی
- دمای بین پاسی (Interpass Temperature): کنترل دما بین پاسهای متوالی
۲.۳. بازرسی پس از جوشکاری (Post-Weld Inspection)
این مرحله شامل بررسی موارد زیر پس از اتمام جوشکاری است:
- بازرسی چشمی (Visual Inspection): بررسی ظاهر جوش (زیربرش، تخلخل سطحی، ترک، ارتفاع مهره جوش)
- آزمونهای غیرمخرب (NDT): رادیوگرافی (RT)، اولتراسونیک (UT)، ذرات مغناطیسی (MT)، نفوذ مایعات (PT)
- آزمونهای مخرب (Destructive Testing): آزمون خمش، کشش، ضربه و سختی (در صورت نیاز)
- عملیات حرارتی پس از جوش (PWHT): کنترل دما و زمان در صورت نیاز
- مستندسازی: ثبت نتایج بازرسی و تهیه گزارشهای نهایی
🔑 نکته کلیدی: بازرسی جوش یک فرآیند پویا و مستمر است و نباید به مرحله پس از جوشکاری محدود شود. بازرسی در مراحل اولیه، از بروز عیوب جدی جلوگیری میکند.
۳. بازرسی چشمی (Visual Inspection — VT)
بازرسی چشمی (Visual Inspection) اولین و اساسیترین روش بازرسی جوش است که در همه مراحل (قبل، حین و بعد از جوشکاری) انجام میشود . این روش ساده و کمهزینه است و میتواند بسیاری از عیوب را قبل از انجام آزمونهای پیشرفته شناسایی کند.
۳.۱. ابزارهای بازرسی چشمی
- چشم غیرمسلح — برای بازرسی عمومی
- ذرهبین (Magnifying Glass) — برای بررسی جزئیات دقیق
- چراغ قوه (Flashlight) — برای روشنکردن سطح جوش
- خطکش و کولیس (Ruler & Caliper) — برای اندازهگیری ابعاد
- گجتهای اندازهگیری جوش (Weld Gauge) — برای اندازهگیری زیربرش، ارتفاع مهره جوش و ...
۳.۲. عیوب قابل شناسایی با بازرسی چشمی
- ترک (Crack): هرگونه ترک در سطح جوش یا منطقه متاثر از حرارت (HAZ)
- زیربرش (Undercut): شیار در کنار جوش
- تخلخل سطحی (Surface Porosity): حفرههای کوچک روی سطح جوش
- همپوشانی ناقص (Overlap/Lack of Fusion): عدم اتصال کامل بین پاسها
- ارتفاع نامناسب مهره جوش (Reinforcement): بیش از حد یا کمتر از حد مجاز
- سرباره (Slag Inclusion): وجود سرباره روی سطح جوش
- پاشش (Spatter): قطرات فلز مذاب پاشیده شده در اطراف جوش
| عیب | توضیح | علت احتمالی |
|---|---|---|
| ترک (Crack) | جدایش در فلز جوش یا HAZ | تنش حرارتی، هیدروژن، سرد شدن سریع |
| زیربرش (Undercut) | شیار در کنار جوش | جریان بالا، سرعت زیاد، زاویه الکترود نامناسب |
| تخلخل سطحی | حفرههای کوچک روی سطح | گاز محافظ ناکافی، سطح آلوده |
| ارتفاع نامناسب | مهره جوش بیش از حد یا کم | سرعت حرکت یا جریان نامناسب |
| پاشش (Spatter) | قطرات فلز مذاب پاشیده شده | پارامترهای نادرست، قطبیت اشتباه |
| نکته: بازرسی چشمی باید توسط یک بازرس آموزشدیده و دارای گواهینامه (CWI) انجام شود. | ||
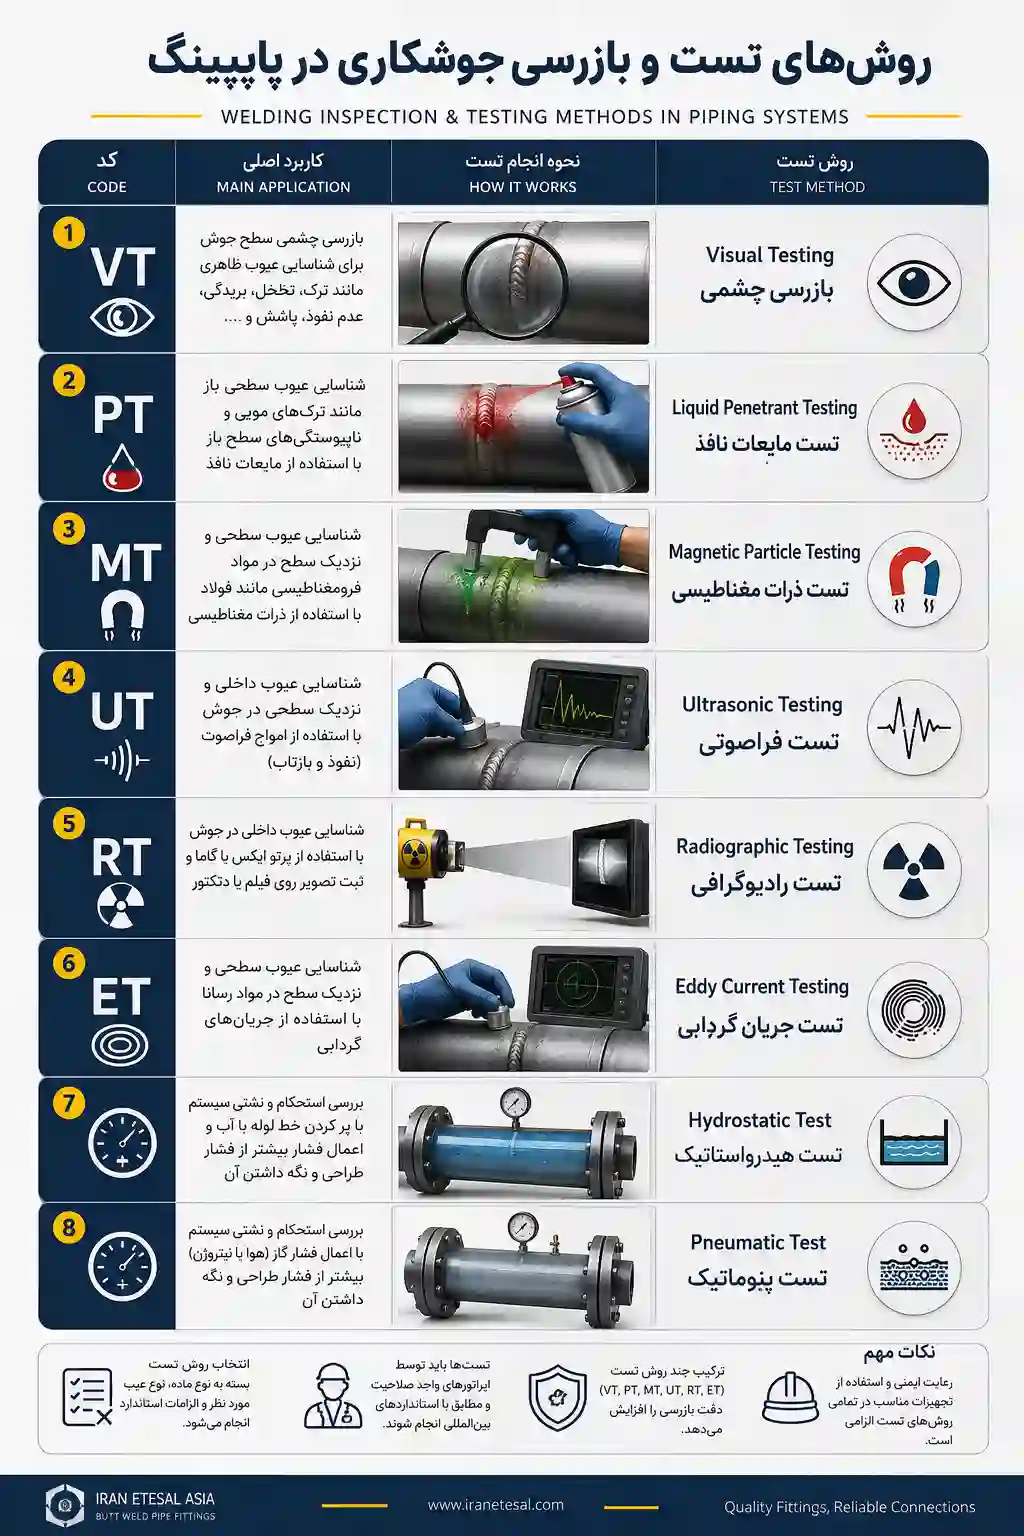
۴. آزمونهای غیرمخرب (NDT — Non-Destructive Testing)
آزمونهای غیرمخرب (NDT) روشهایی هستند که بدون ایجاد آسیب در قطعه، عیوب داخلی و سطحی را شناسایی میکنند . این آزمونها برای اطمینان از کیفیت جوشهای حیاتی در صنایع نفت، گاز، پایپینگ، پتروشیمی و نیروگاهی ضروری هستند.
۴.۱. آزمون رادیوگرافی (RT — Radiographic Testing)
در این روش، با عبور اشعه ایکس (X-Ray) یا اشعه گاما (Gamma Ray) از قطعه و ثبت تصویر روی فیلم یا سنسور دیجیتال، عیوب داخلی شناسایی میشوند . این روش برای شناسایی تخلخل، سرباره، نفوذ ناقص و ترک بسیار مؤثر است.
- مزایا: شناسایی عیوب حجمی (Volumetric Defects)، مستندسازی دائمی
- معایب: نیاز به تجهیزات گرانقیمت، خطرات ایمنی (اشعه)، زمانبر
- کاربرد: جوشهای خطوط لوله (API 1104)، مخازن تحت فشار (ASME)
۴.۲. آزمون اولتراسونیک (UT — Ultrasonic Testing)
در این روش، با استفاده از امواج فراصوت (Ultrasonic Waves)، عیوب داخلی شناسایی میشوند . امواج صوتی با فرکانس بالا (معمولاً ۱-۱۰ مگاهرتز) به قطعه ارسال شده و با تحلیل بازتاب آنها، موقعیت و ابعاد عیوب تعیین میشود .
- مزایا: شناسایی عیوب صفحوی (Planar Defects)، نتایج بلادرنگ، ایمن (بدون اشعه)
- معایب: نیاز به تفسیر توسط متخصص، نیاز به سطح صاف
- کاربرد: جوشهای خطوط لوله، مخازن، سازههای فولادی
۴.۳. آزمون ذرات مغناطیسی (MT — Magnetic Particle Testing)
این روش برای شناسایی عیوب سطحی و زیرسطحی در مواد فرومغناطیس (مانند فولاد) استفاده میشود . با ایجاد یک میدان مغناطیسی در قطعه و پاشیدن ذرات مغناطیسی، عیوب بهصورت تجمع ذرات قابل مشاهده میشوند.
- مزایا: سریع، کمهزینه، قابل حمل
- معایب: فقط برای مواد فرومغناطیس، شناسایی عیوب سطحی و زیرسطحی محدود
- کاربرد: بازرسی جوشهای سطحی، قطعات فولادی
۴.۴. آزمون نفوذ مایعات (PT — Liquid Penetrant Testing)
در این روش، با استفاده از مایعات نافذ (Penetrant) و توسعهدهنده (Developer)، عیوب سطحی که با چشم غیرمسلح قابل مشاهده نیستند، شناسایی میشوند .
- مزایا: ساده، کمهزینه، قابل استفاده برای انواع فلزات
- معایب: فقط عیوب سطحی، نیاز به تمیزکاری کامل
- کاربرد: بازرسی جوشهای سطحی، قطعات غیرمغناطیس
| روش NDT | نوع عیوب | مواد مناسب | کاربرد در پایپینگ |
|---|---|---|---|
| RT (رادیوگرافی) | حجمی (تخلخل، سرباره) | تمام فلزات | جوشهای خطوط لوله، اتصالات |
| UT (اولتراسونیک) | صفحوی (ترک، نفوذ ناقص) | تمام فلزات | جوشهای حساس، بازرسی پیشرفته |
| MT (مغناطیسی) | سطحی و زیرسطحی | فولاد و مواد فرومغناطیس | بازرسی اتصالات انشعاب |
| PT (نفوذ مایعات) | سطحی (ترک، تخلخل سطحی) | تمام فلزات | بازرسی جوشهای سطحی |
| نکته: انتخاب روش NDT بر اساس نوع عیب، جنس قطعه و الزامات استاندارد انجام میشود. | |||
۵. آزمونهای مخرب (Destructive Testing)
در آزمونهای مخرب (Destructive Testing)، نمونههای جوشکاری شده تحت بارگذاری قرار میگیرند و تا نقطه شکست تست میشوند تا خواص مکانیکی و کیفیت متالورژیکی جوش تأیید شود . این آزمونها معمولاً بر روی نمونههای آزمون (Test Coupons) انجام میشوند.
۵.۱. انواع آزمونهای مخرب
- آزمون کشش (Tensile Test): برای تعیین استحکام کششی نهایی (UTS) و نقطه تسلیم (Yield Strength) جوش .
- آزمون خمش (Bend Test): برای ارزیابی شکلپذیری (Ductility) و عدم وجود عیوب در جوش (نفوذ ناقص، سرباره و ...) .
- آزمون ضربه (Impact Test / Charpy Test): برای تعیین چقرمگی (Toughness) و مقاومت به ضربه جوش در دماهای مختلف .
- آزمون سختی (Hardness Test): برای اندازهگیری سختی جوش و HAZ و ارزیابی احتمال ترکخوردگی هیدروژنی .
- آزمون متالوگرافی (Macro/Micro Examination): برای بررسی ریزساختار (Microstructure) و شناسایی عیوب متالورژیکی .
🔑 نکته کلیدی: آزمونهای مخرب برای صلاحیت روش جوشکاری (PQR/WPQR) و صلاحیت جوشکاران (WPQ) در استانداردهایی مانند ASME Section IX، AWS D1.1 و API 1104 الزامی هستند .
۶. استانداردهای بازرسی جوش
استانداردهای مختلفی برای بازرسی جوش در صنایع مختلف تدوین شدهاند. مهمترین این استانداردها عبارتند از:
- ASME Section IX: صلاحیت جوشکاران و روشهای جوشکاری — شامل الزامات آزمونهای مخرب و غیرمخرب .
- ASME Section V: آزمونهای غیرمخرب (NDT) — روشهای اجرای RT، UT، MT، PT و ... .
- AWS D1.1: بازرسی جوش سازههای فولادی — شامل معیارهای پذیرش برای بازرسی چشمی و NDT .
- API 1104: بازرسی جوش خطوط لوله — شامل الزامات RT، UT و معیارهای پذیرش عیوب .
- ISO 17635: راهنمای بازرسی جوش — معیارهای پذیرش برای سطوح کیفیت مختلف .
- EN 13445: مخازن تحت فشار (اروپا) — الزامات بازرسی و آزمون .
- معیارهای پذیرش عیوب در استانداردهای مختلف، متفاوت است.
- بهعنوان مثال، API 1104 معیارهای پذیرش سختگیرانهتری برای تخلخل در جوشهای خطوط لوله دارد.
- بازرس جوش باید با استاندارد مرجع پروژه آشنا باشد.
۷. نقش بازرس جوش (CWI — Certified Welding Inspector)
بازرس جوش تأییدشده (CWI — Certified Welding Inspector) یک متخصص آموزشدیده است که مسئولیت ارزیابی کیفیت جوشها، تأیید انطباق با استانداردها و تهیه گزارشهای بازرسی را بر عهده دارد . گواهینامه CWI که توسط انجمن جوشکاری آمریکا (AWS) صادر میشود، یکی از معتبرترین گواهینامهها در صنعت جوشکاری است.
۷.۱. مسئولیتهای بازرس جوش
- بررسی مدارک: تأیید WPS، WPQR و گواهینامه جوشکاران
- بازرسی چشمی: انجام بازرسی چشمی در تمام مراحل (قبل، حین و بعد از جوشکاری)
- هماهنگی NDT: برنامهریزی و نظارت بر انجام آزمونهای غیرمخرب
- تفسیر نتایج: ارزیابی نتایج NDT و تصمیمگیری در مورد پذیرش یا رد جوش
- گزارشنویسی: تهیه گزارشهای دقیق از نتایج بازرسی
- ارتباط با تیم: هماهنگی با مهندسان، جوشکاران و کارفرما
۷.۲. مهارتهای مورد نیاز بازرس جوش
- دانش عمیق از استانداردهای جوشکاری (ASME, AWS, API, ISO)
- آشنایی با فرآیندهای جوشکاری و متریال مصرفی
- توانایی تفسیر نقشههای جوش (Weld Maps) و مدارک فنی
- مهارت در استفاده از ابزارهای بازرسی و تجهیزات NDT
- دقت و توجه به جزئیات
- ارتباط مؤثر و گزارشنویسی حرفهای
🔑 نکته کلیدی: بازرس جوش (CWI) «ضامن کیفیت» در پروژههای صنعتی است و نقش کلیدی در پیشگیری از حوادث و تضمین ایمنی ایفا میکند.
۸. سوالات متداول
بازرسی چشمی (VT) یک روش ساده و کمهزینه است که عیوب سطحی مانند ترک، زیربرش، تخلخل سطحی و شکل ظاهری جوش را شناسایی میکند . آزمونهای غیرمخرب (NDT) مانند RT، UT، MT و PT برای شناسایی عیوب داخلی و سطحی پنهان که با چشم قابل مشاهده نیستند، استفاده میشوند.
عواملی که باعث رد شدن جوش میشوند عبارتند از: ترک در هر اندازهای، نفوذ ناقص بیش از حد مجاز، تخلخل بیش از حد، زیربرش بیش از حد مجاز، همپوشانی ناقص، سرباره بیش از حد و ارتفاع نامناسب مهره جوش (بیش از حد یا کمتر از حد مجاز در استاندارد).
RT (رادیوگرافی) برای شناسایی عیوب حجمی مانند تخلخل و سرباره بسیار مؤثر است و تصویر دائمی ایجاد میکند، اما بهتجهیزات گرانقیمت و اشعه نیاز دارد. UT (اولتراسونیک) برای شناسایی عیوب صفحوی مانند ترک و نفوذ ناقص بسیار مناسب است، نتایج بلادرنگ دارد، ایمنتر است و برای جوشهای ضخیمتر کاربرد دارد.
CWI (Certified Welding Inspector) گواهینامه بازرس جوش تأییدشده است که توسط انجمن جوشکاری آمریکا (AWS) صادر میشود. برای دریافت این گواهینامه، باید در یک دوره آموزشی ۵ روزه شرکت کرده و در یک آزمون کتبی و عملی شامل سه بخش (استانداردها، ابزارهای بازرسی و کاربرد عملی) قبول شوید.
آزمون ذرات مغناطیسی (MT) فقط برای مواد فرومغناطیس مانند فولادهای کربنی و کمآلیاژ مناسب است . این روش برای مواد غیرمغناطیس مانند آلومینیوم، فولاد زنگنزن آستنیتی و مس قابل استفاده نیست.
معیارهای پذیرش در ASME Section IX عمدتاً بر صلاحیت روش جوشکاری و جوشکاران تمرکز دارد و آزمونهای مخرب (کشش، خمش، ضربه) را پوشش میدهد. در API 1104، معیارهای پذیرش برای جوشهای خطوط لوله بسیار دقیق و سختگیرانه است و عیوبی مانند تخلخل و سرباره بر اساس محدودیتهای عددی مشخص پذیرش یا رد میشوند.
در پروژههای خطوط لوله (پایپینگ)، رایجترین روشهای NDT عبارتند از: رادیوگرافی (RT) برای شناسایی عیوب حجمی، اولتراسونیک (UT) با روشهای پیشرفته مانند فاز آرایه (PAUT) و TOFD برای شناسایی عیوب صفحوی، و بازرسی چشمی (VT) برای بررسی ظاهری . انتخاب روش بر اساس الزامات استاندارد (API 1104، ASME B31.3) انجام میشود.
بله، بازرسی جوش در فضای باز امکانپذیر است. با این حال، شرایط محیطی مانند باد، دما، رطوبت و نور میتوانند بر کیفیت بازرسی تأثیر بگذارند. بهعنوان مثال، باد شدید میتواند بر دقت بازرسی چشمی و پایداری قوس تأثیر بگذارد و رطوبت بالا میتواند بر کیفیت الکترودهای کمهیدروژن تأثیر بگذارد. بازرس باید این عوامل را در نظر بگیرد.
مراجع
نیاز به مشاوره در مورد بازرسی جوش دارید؟
تیم مهندسی ایران اتصال با تخصص در زمینه بازرسی جوش و آشنایی کامل با استانداردهای ASME، AWS، API و ISO، آماده ارائه مشاوره تخصصی برای برنامهریزی بازرسی، انتخاب روشهای NDT و کنترل کیفیت در پروژههای پایپینگ، نفت و گاز و سازه شماست.
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

