
جوشکاری لیزری (Laser Welding) — راهنمای جامع
مرجع کامل جوشکاری لیزری (LBW) — معرفی اصول، مزایا (اتوماسیون، سرعت بالا، کیفیت)، معایب (سرمایش سریع، هزینه بالا)، کاربردها در صنایع خودروسازی، کشتیسازی، جوشکاری پلاستیک و لحیمکاری لیزری
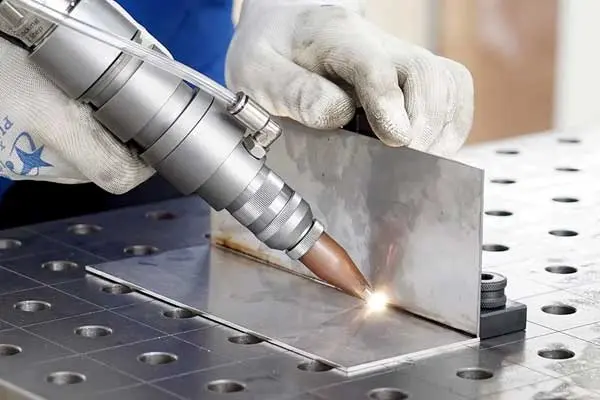
تصویر: نمای شماتیک فرآیند جوشکاری لیزری — پرتو متمرکز لیزر و حوضچه جوش
۱. جوشکاری لیزری (Laser Welding) چیست؟
جوشکاری لیزری (Laser Beam Welding — LBW) یک فرآیند جوشکاری پیشرفته است که در آن از یک پرتو لیزر با چگالی انرژی بالا برای ذوب کردن مواد و اتصال آنها به یکدیگر استفاده میشود . اگرچه مفهوم جوشکاری با لیزر برای دههها وجود داشته است، اما استفاده گسترده از این فناوری بهتازگی و با گذار به فرآیندهای تولید خودکار رو به افزایش گذاشته است .
لیزر چیزی جز یک پرتو نور بسیار متمرکز نیست که مقدار عظیمی از انرژی را در یک نقطه کوچک متمرکز میکند. چگالی توان بالای لیزرها، امکان ذوب کنترلشده مواد را فراهم میآورد. با تابش پرتو لیزر به سطح ماده، مولکولهای سطح انرژی کافی دریافت کرده و به حالت سیالتر تبدیل میشوند. هنگامی که این مولکولهای برانگیخته از یک ماده مشابه به یکدیگر برخورد کرده و همزمان به حالت پایه بازمیگردند، دوباره جامد شده و یک پیوند در سطح مولکولی ایجاد میکنند .
🔑 تعریف ساده: جوشکاری لیزری مانند یک «نور فرابنفش فوقالعاده قدرتمند» است که با دقت بالا و سرعت بسیار زیاد، فلزات را ذوب کرده و به هم متصل میکند. این روش مانند جوشکاری با پرتو انرژی متمرکز عمل میکند.
- چگالی انرژی بسیار بالا — ذوب سریع و دقیق
- مناسب برای اتوماسیون — ایدهآل برای خطوط تولید رباتیک
- قابلیت جوشکاری طیف وسیعی از مواد — از فولاد تا تیتانیوم و پلاستیک
- دقت و کیفیت بالا — منطقه متاثر از حرارت کوچک
- سرعت بسیار بالا — افزایش بهرهوری
۲. اصول و نحوه عملکرد جوشکاری لیزری
جوشکاری لیزری یا Laser Beam Welding (LBW) فرآیندی است که در آن از لیزرها برای ذوب کردن مواد روی سطح قطعه کار استفاده میشود تا بتوان آن را به قطعه کار دیگری از همان ماده متصل کرد . جوشکاری لیزری معمولاً برای فلزات یا ترموپلاستیکها استفاده میشود. انواع مختلفی از لیزرها نیز برای جوشکاری استفاده میشوند، که امروزه لیزرهای حالت جامد و لیزرهای گازی کاربرد گستردهای دارند .
قطر پرتو لیزر روی سطح قطعه کار معمولاً حدود ۱.۵ تا ۳ میلیمتر است . پرتو لیزر سطوح اتصال را گرم میکند و در برخی موارد (مانند لحیمکاری لیزری) مواد پرکننده ذوب شده و به اتصال نفوذ میکنند. در جوشکاری لیزری فلزات، پرتو با چگالی توان بالا، فلز پایه را ذوب کرده و یک حوضچه جوش (Weld Pool) تشکیل میدهد که با حرکت پرتو، بهسرعت سرد و منجمد میشود و یک اتصال محکم ایجاد میکند .
🔑 نکته کلیدی: تفاوت اصلی جوشکاری لیزری با روشهای سنتی در نحوه انتقال انرژی است. در جوشکاری لیزری، انرژی بهصورت نور متمرکز منتقل میشود، در حالی که در روشهای سنتی از شعله یا قوس الکتریکی استفاده میشود.
۳. مزایای جوشکاری لیزری
هنگامی که مزایا و معایب فناوری جوشکاری لیزری را در نظر میگیریم، مقایسه آن با تکنیکهای سنتی جوشکاری — آنهایی که از شعله گاز یا قوس الکتریکی استفاده میکنند — بسیار ارزشمند است . این تکنیکهای سنتی هنوز هم پرکاربردترین روشها هستند و رقبای اصلی جوشکاری لیزری محسوب میشوند.
۳.۱. ایدهآل برای اتوماسیون
مهمترین مزیتی که تغییر به جوشکاری لیزری را ارزشمند میکند، تطابق کامل آن با فرآیندهای تولید خودکار است . اتوماسیون فرآیند جوشکاری مزایای بسیاری را برای تولیدکنندگان بهارمغان میآورد:
- کاهش نیاز به عملیات دستی — محصولات با دقت و کیفیت یکنواختتر
- سرعت بسیار بالاتر نسبت به جوشکاران انسانی — حیاتی برای صنایع با حجم بالا
- کاهش زمان توقف برای نگهداری و تعویض ابزار (عملکرد بدون ابزار)
۳.۲. سازگاری با طیف وسیعی از مواد
جوشکاری با شعله یا قوس الکتریکی سنتی، شامل تنظیم دمای شعله یا شدت قوس برای تغییر از یک ماده به ماده دیگر است. لیزرها نیز بههمین ترتیب کار میکنند و شدت آنها قابل تنظیم است تا برای مواد مختلف مناسب شوند. مزیت اصلی لیزرها در این زمینه، قابلیت ذخیره پارامترهای از پیش تعیینشده برای مواد مختلف است که تغییرات را بسیار روانتر میکند .
چگالی توان بالای لیزرها، آنها را برای جوشکاری موادی که برای سایر تکنیکهای جوشکاری چالشبرانگیز هستند، مناسب میسازد. لیست موادی که میتوان با لیزر جوش داد، طولانی است و شامل فلزات فوقمقاومی مانند تیتانیوم و فولاد کربنی میشود . از نظر چگالی توان خالص، تنها فناوری که میتواند از جوشکاری لیزری پیشی بگیرد، جوشکاری با پرتو الکترونی (Electron Beam Welding) است .
۳.۳. گرمایش بسیار سریع و نفوذ عمیق
یکی دیگر از مزایای چگالی توان بالای لیزر، این است که مواد را بسیار سریعتر از شعله یا قوس الکتریکی ذوب میکند. این امر امکان جوشکاری سریعتر و ایجاد جوشهای محکمتر را فراهم میکند . عمق نفوذ در جوشکاری لیزری را میتوان با تنظیم توان لیزر کنترل کرد. برای مواد بسیار نازک، میتوان از پالسهای لیزر برای جلوگیری از آسیب به ماده و دستگاه استفاده کرد .
۳.۴. قابلیت جوشکاری اتصالات با هندسه پیچیده
یک ویژگی منحصربهفرد جوشکاری لیزری، قابلیت کار از فاصله دور (Remotely) است. نوک لیزر نیازی به نزدیک بودن به ماده برای تأمین توان مورد نیاز جوشکاری ندارد. این امر فضای بیشتری برای مانور دادن قطعه کار فراهم میکند و جوشکاری اتصالات با هندسههای پیچیده را امکانپذیر میسازد .
۳.۵. بهبود ایمنی
دستگاههای جوشکاری لیزری معمولاً کاملاً خودکار بوده و دارای محوطههای کاری بسته هستند. این بدان معناست که پرسنل دیگر نیازی به قرار گرفتن در معرض دمای بالا و ذرات تولید شده در حین جوشکاری ندارند . هر فناوری که ایمنی محیط کار را افزایش دهد و پرسنل را از خطرات غیرضروری دور نگه دارد، سرمایهگذاری ارزشمندی محسوب میشود .
| مزیت | توضیح | تأثیر بر تولید |
|---|---|---|
| اتوماسیون | تطابق کامل با رباتها و سیستمهای خودکار | کیفیت یکنواخت، سرعت بالا |
| تنوع مواد | قابلیت جوشکاری فولاد، تیتانیوم، پلاستیک و... | انعطافپذیری در تولید |
| سرعت بالا | ذوب سریع با چگالی توان بالا | افزایش بهرهوری |
| هندسه پیچیده | قابلیت کار از فاصله دور | جوشکاری اتصالات دشوار |
| ایمنی | محوطه بسته و اتوماسیون کامل | کاهش خطرات برای پرسنل |
| توجه: جوشکاری لیزری در بسیاری از جنبهها نسبت به روشهای سنتی برتری دارد، اما هزینه اولیه بالا همچنان یک چالش است. | ||
۴. معایب و محدودیتهای جوشکاری لیزری
۴.۱. ترکخوردگی ناشی از سرمایش سریع
هر چیزی که سریع گرم شود، سریع نیز سرد میشود. این مورد در مورد جوشکاری لیزری نیز صدق میکند. انتشار موضعی توان توسط لیزرها به این معنی است که اتصالات نسبتاً سریع جوش داده میشوند. با این حال، این بدان معناست که حرارت در اتصالات بهسرعت توسط ماده دفع میشود .
این باعث ایجاد تنشهای حرارتی عظیم میشود که همه مواد نمیتوانند بدون آسیب آن را تحمل کنند. فولاد کربنی یک مثال کلاسیک از فلزی است که در صورت سرد شدن سریع، تمایل به شکننده شدن و ترکخوردن دارد . برای جلوگیری از این مشکل، ممکن است نیاز به پیشگرمایش قطعه یا استفاده از پالسهای لیزر با مدت زمان کوتاهتر باشد .
۴.۲. سرمایهگذاری اولیه بالا
این احتمالاً بزرگترین مانعی است که بین این فناوری و کاربرد گستردهتر آن ایستاده است — دستگاههای جوشکاری لیزری گرانقیمت هستند . این موضوع بهویژه در مقایسه با روشهای قدیمیتر جوشکاری که از شعلههای گازی یا قوسهای الکتریکی استفاده میکنند، بیشتر به چشم میخورد .
جوشکاری اغلب بهعنوان یک صنعت هنری (Craft) دیده میشود که نیاز به یک جوشکار ماهر دارد، اما لزوماً به تجهیزات گرانقیمت نیاز ندارد. جوشکاری لیزری این دیدگاه را کاملاً برعکس میکند — تجهیزات گرانقیمت هستند، اما کار با آنها مهارت زیادی نمیطلبد .
۴.۳. محدودیت در قابلیت حمل (Portability)
قابلیت حمل همچنان بزرگترین چالش برای فناوری جوشکاری لیزری است، بهویژه در کارهای ساختمانی یا تعمیراتی در محل . لیزرها به توان زیادی نیاز دارند و این منبع توان عظیم، بخش عمده وزن این دستگاههای «قابل حمل» را تشکیل میدهد. این تنها حوزهای است که جوشکاری سنتی هنوز بر جوشکاری لیزری برتری دارد، زیرا دستگاههای جوشکاری قوس الکتریکی بسیار سبک و جمعوجور هستند .
هزینه سرمایهگذاری اولیه بالا و محدودیت در قابلیت حمل، دو مانع اصلی برای پذیرش گستردهتر جوشکاری لیزری در صنایع کوچک و کاربردهای سیار هستند.
۵. کاربردهای جوشکاری لیزری در صنایع
بهطریقاولی، جوشکاری لیزری در بسیاری از کاربردهای جوشکاری سنتی و قدیمی قابل استفاده است. با توجه به سابقه طولانی جوشکاری بهعنوان یک فرآیند تولیدی، کاربردهای جوشکاری لیزری بهراحتی قابل شناسایی هستند . جوشکاری لیزری بهویژه در صنایع سنگین یا بزرگ تولیدی مفید بوده است، جایی که بیشترین بهره را از سرعت و دقت افزوده جوشکاری لیزری میبرند .
۵.۱. صنعت خودروسازی
در صنعت خودروسازی، سرعت و کیفیت احتمالاً دو عامل مهمی هستند که باید در نظر گرفته شوند. خوشبختانه، جوشکاری لیزری در هر دو مورد عالی عمل میکند . عملکرد بدون ابزار دستگاههای جوشکاری لیزری به معنای زمان توقف کمتر برای نگهداری و تعویض ابزار است . کاربردهای رایج عبارتند از:
- جوشکاری بدنه خودرو و دربها
- جوشکاری گیربکسها و قطعات انتقال قدرت
- جوشکاری قطعات آلومینیومی و فولادی با استحکام بالا
- اتصالات طولی و نمایان در بدنه و دربها (با لحیمکاری لیزری)
۵.۲. صنعت کشتیسازی
کشتیسازی یکی از پرتقاضاترین صنایع برای هر فرآیندی از جمله جوشکاری است . با جایگزینی جوشکاری لیزری بهجای تکنیکهای سنتی جوشکاری، ساخت سازههای فلزی در کشتیها میتواند سریعتر و محکمتر انجام شود . تغییر شکل کم ناشی از گرمایش موضعی در جوشکاری لیزری، ساخت قطعات با دقت ابعادی بالا را آسانتر میکند .
۵.۳. صنایع هوافضا
در صنعت هوافضا، دقت و کیفیت بسیار بالا اهمیت حیاتی دارد. جوشکاری لیزری با منطقه متاثر از حرارت کوچک و قابلیت جوشکاری آلیاژهای خاص (مانند تیتانیوم)، انتخابی ایدهآل برای این صنعت است .
۵.۴. ساخت ابزار و قالب
در زمینه ساخت ابزار، انعطافپذیری جوشکاری لیزری به کار میآید. چه ابزارها از طریق تولید تفریقی (Subtractive) یا افزایشی (Additive) ساخته شوند، جوشکاری لیزری اغلب برای اتصال عناصر منفرد به یکدیگر و دستیابی به شکل مورد نظر ابزار استفاده میشود . انعطافپذیری جوشکاری لیزری در مورد هندسه اتصال، آن را برای صنعتی که طیف گستردهای از محصولات را تولید میکند، ایدهآل میسازد .
۶. لحیمکاری لیزری (Laser Brazing)
لحیمکاری لیزری (Laser Brazing) یک فرآیند اتصال برای ورقهای فلزی است که در آن مواد پرکننده با نقطه ذوب پایین با استفاده از پرتو لیزر ذوب میشوند، در حالی که مواد پایه با نقطه ذوب بالاتر ذوب نمیشوند . دمای کار در لحیمکاری لیزری بالاتر از ۴۵۰ درجه سانتیگراد است .
قطر پرتو لیزر روی سطح قطعه کار معمولاً حدود ۱.۵ تا ۳ میلیمتر است. پرتو لیزر سطوح اتصال را گرم میکند، اما ماده را ذوب نمیکند. مواد پرکننده، معمولاً یک سیم با قطر ۱.۰ میلیمتر، به فرآیند تغذیه میشود. پرتو لیزر سیم را ذوب کرده و مواد پرکننده به شکافهای اتصال نفوذ کرده و سطوح اتصال را خیس میکند. مواد پرکننده منجمد شده و یک اتصال صاف و یکنواخت را تشکیل میدهد .
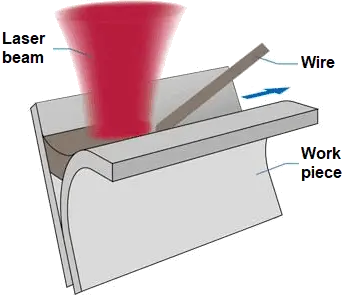
تصویر: نمای شماتیک فرآیند لحیمکاری لیزری — ذوب مواد پرکننده بدون ذوب فلز پایه
۶.۱. مواد و کاربردها
مواد معمول برای لحیمکاری لیزری عبارتند از ورقهای فولادی گالوانیزه . در حین جوشکاری، دما بهخوبی بالاتر از دمای تبخیر روی (۹۰۶ درجه سانتیگراد) میرود و روی تبخیر شده باعث ناپایداری فرآیند و تخلخل میشود. در لحیمکاری لیزری، فرآیند پایدارتر است و دمای پایینتر باعث میشود پوشش روی فقط در یک ناحیه بسیار باریک در مجاورت اتصال تبخیر شود .
نقطه ذوب مواد پرکننده باید کمتر از نقطه ذوب مواد پایه باشد. بهعنوان مثال، در لحیمکاری لیزری فولاد، مواد پرکننده معمولاً برنزهای سیلیکونی (مانند CuSi3 با نقطه ذوب ۹۱۰-۱۰۲۵ درجه سانتیگراد) یا برنزهای آلومینیومی (CuAl8 با نقطه ذوب ۱۰۳۰-۱۰۴۰ درجه سانتیگراد) هستند .
۶.۲. مزایا و محدودیتهای لحیمکاری لیزری
✅ مزایا
- کیفیت عالی سطح اتصال — بدون نیاز به پرداخت مجدد
- مقاومت به خوردگی عالی — حفظ پوشش روی در مجاورت اتصال
- سرعت بالای فرآیند (۲-۶ متر بر دقیقه)
- کاهش نیاز به کارهای تکمیلی
- قابلیت کنترل آسان
- اتصال فلزات غیرمشابه (مانند فولاد و آلومینیوم)
❌ محدودیتها
- معمولاً فقط برای مواد نازک
- هزینه سرمایهگذاری نسبتاً بالا
۷. جوشکاری لیزری پلاستیکها
در جوشکاری انتقالی با پرتو لیزر (Laser Transmission Welding)، یک قطعه شفاف در برابر لیزر و یک قطعه جاذب لیزر همیشه به یکدیگر متصل میشوند . قبل از جوشکاری، قطعات در کنار هم قرار گرفته و سپس تحت فشار قرار میگیرند .
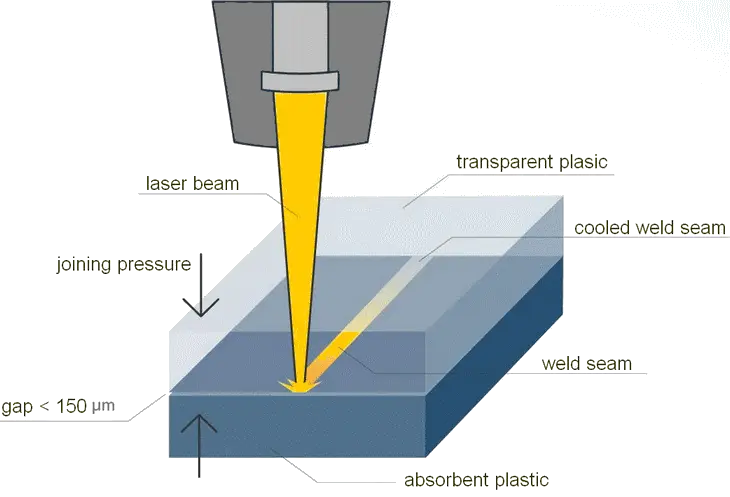
تصویر: فرآیند جوشکاری انتقالی با پرتو لیزر برای پلاستیکها
در فرآیند ذوب واقعی، پرتو لیزر از جزء شفاف عبور میکند بدون اینکه آن را بهطور قابلتوجهی گرم کند، سپس جزء جاذب انرژی لیزر را جذب کرده و سطح آن را گرم میکند. این انرژی از طریق رسانش حرارتی به سطح جزء شفاف منتقل میشود .
انرژی جذب شده، پلاستیک را نرم (پلاستیک) میکند که با فشار و رسانش حرارت، قطعات را به یکدیگر متصل میکند. فشار موجود در اتصال منجر به یک پیوند کامل برای هر دو جزء میشود. سختی جوش حاصل معمولاً در محدوده استحکام مواد پایه است .
۷.۱. مقایسه سه فرآیند جوشکاری انتقالی لیزر
جوشکاری کانتوری
- کاربرد: قطعات گرد (تا ۲۵ متر بر دقیقه)، قطعات سهبعدی بزرگ
- مزیت: سرعت بالا، انعطافپذیری
- مشکل: تنش در قطعات حجیم (گرمایش غیرهمزمان)
جوشکاری همزمان
- کاربرد: قطعات با پیچیدگی کم، تولید انبوه
- مزیت: زمان بسیار کوتاه (حدود ۱۰۰ میلیثانیه)
- مشکل: تغییر شکل پرتو با تغییر هندسه قطعه
جوشکاری شبههمزمان
- کاربرد: قطعات با هندسه متغیر
- مزیت: انعطافپذیری بالا (سرعت اسکن تا ۱۵ متر بر ثانیه)
- برتری: واکنش سریع به تغییرات کانتور جوش
۷.۲. عوامل کلیدی موفقیت در جوشکاری لیزر پلاستیک
- انتخاب پلیمرها، مواد افزودنی و رنگدانههای مناسب
- استفاده از منبع لیزر مناسب با اپتیک متناسب
- پیکربندی صحیح اتصال و فاصله کم (کمتر از ۱۵۰ میکرومتر)
- تکنیک بستن بهینه، امکان دسترسی آزاد پرتو لیزر به درز و اعمال فشار کافی به قطعات
🔑 نکته کلیدی: در جوشکاری لیزری پلاستیک، برخلاف جوشکاری فلزات، ماده ذوب نمیشود بلکه بهصورت نرم و پلاستیک درمیآید و با فشار به یکدیگر میچسبند. این فرآیند یک اتصال کامل (Substance-to-Substance Bond) ایجاد میکند.
۸. سوالات متداول
تفاوت اصلی در منبع انرژی است. جوشکاری لیزری از یک پرتو نور متمرکز استفاده میکند، در حالی که جوشکاری سنتی از قوس الکتریکی یا شعله گاز. جوشکاری لیزری سرعت بالاتر، دقت بیشتر، منطقه متاثر از حرارت کوچکتر و قابلیت اتوماسیون عالی دارد، اما هزینه تجهیزات بالاتر و محدودیت در قابلیت حمل از معایب آن است.
جوشکاری لیزری برای طیف وسیعی از مواد قابل استفاده است، از جمله: فولادهای کربنی و آلیاژی، فولادهای زنگنزن، آلومینیوم، تیتانیوم، مس، آلیاژهای نیکل، و همچنین پلاستیکهای مهندسی. با تنظیم پارامترهای لیزر (توان، طول پالس، سرعت)، میتوان مواد مختلف را با موفقیت جوش داد.
فولاد کربنی در جوشکاری لیزری ممکن است بهدلیل سرمایش سریع و ایجاد تنشهای حرارتی بالا دچار ترکخوردگی شود. برای جلوگیری از این مشکل، میتوان از پیشگرمایش قطعه کار، استفاده از پالسهای لیزر با مدت زمان کوتاهتر، یا عملیات حرارتی پس از جوش (PWHT) استفاده کرد.
در جوشکاری لیزری، فلز پایه ذوب میشود و اتصال متالورژیکی ایجاد میشود. در لحیمکاری لیزری (Laser Brazing)، فلز پایه ذوب نمیشود و فقط مواد پرکننده (با نقطه ذوب پایینتر) ذوب میشوند و به سطح اتصال میچسبند. لحیمکاری لیزری برای اتصالات طولانی و نمایان (مانند درب خودرو) و اتصال فلزات غیرمشابه بسیار مناسب است.
در جوشکاری لیزری پلاستیک (Laser Transmission Welding)، یک قطعه شفاف در برابر لیزر و یک قطعه جاذب لیزر به هم متصل میشوند. پرتو لیزر از قطعه شفاف عبور کرده و قطعه جاذب را گرم میکند. حرارت از طریق رسانش به قطعه شفاف منتقل شده و هر دو قطعه را بهصورت نرم و پلاستیک درمیآورد. با اعمال فشار، دو قطعه به یکدیگر چسبیده و یک اتصال کامل ایجاد میکنند.
مزایای اصلی جوشکاری لیزری عبارتند از: سرعت بسیار بالا، دقت و کیفیت عالی، منطقه متاثر از حرارت کوچک (کمترین تغییر شکل)، قابلیت اتوماسیون کامل، سازگاری با طیف وسیعی از مواد، قابلیت جوشکاری اتصالات با هندسه پیچیده (کار از فاصله دور)، و ایمنی بیشتر (محوطه بسته).
هزینه سرمایهگذاری اولیه بالا بزرگترین مانع برای پذیرش گسترده جوشکاری لیزری است. همچنین محدودیت در قابلیت حمل (بهدلیل نیاز به منبع توان بزرگ) و خطر ترکخوردگی ناشی از سرمایش سریع در برخی فلزات (مانند فولاد کربنی) از دیگر محدودیتهای مهم هستند.
صنایع اصلی استفادهکننده از جوشکاری لیزری عبارتند از: صنعت خودروسازی (بدنه، گیربکس)، صنعت هوافضا (قطعات تیتانیومی و آلیاژی)، صنعت کشتیسازی (سازههای بزرگ)، صنعت الکترونیک (لحیمکاری بردها)، صنعت پزشکی (ایمپلنتها و ابزارها)، و ساخت ابزار و قالب (اتصال قطعات و ترمیم).
مراجع
- AWS — American Welding Society
- TWI — World Centre for Materials Joining Technology
- EETO Laser — Laser Welding Overview
- FAULHABER — Laser Welding in Automotive
- Hexagon — Shipbuilding with Laser Welding
- Ionix — Laser Brazing Guide
- TRUMPF — Laser Welding of Plastics
- Treffert — Plastic Welding Technologies
- Welding Handbook — American Welding Society
نیاز به مشاوره در مورد جوشکاری لیزری دارید؟
تیم مهندسی ایران اتصال با تخصص در زمینه جوشکاری لیزری (LBW) و آشنایی کامل با کاربردهای آن در صنایع خودروسازی، هوافضا و تولید پیشرفته، آماده ارائه مشاوره تخصصی برای انتخاب تجهیزات، تنظیم پارامترها و اجرای پروژههای شماست.
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

