
خارج شدن گسکت — Extrusion
خارج شدن گسکت (Extrusion) که با نام جریان پلاستیک (Plastic Flow) نیز شناخته میشود، پدیدهای است که در آن متریال گسکت تحت فشار و دمای بالا به سمت فضای خالی بین فلنجها جریان مییابد و از فضای آببندی خارج میشود. این پدیده معمولاً در گسکتهای نرم (غیرفلزی و نیمهفلزی) و در فشارهای بالا رخ میدهد .
Extrusion برخلاف خرد شدن (Crushing) که در آن متریال در جای خود تغییر شکل میدهد، باعث کاهش حجم گسکت و از دست رفتن آببندی میشود. این پدیده یکی از علل اصلی نشتی در اتصالات فلنجی است .
تصویر — خارج شدن گسکت
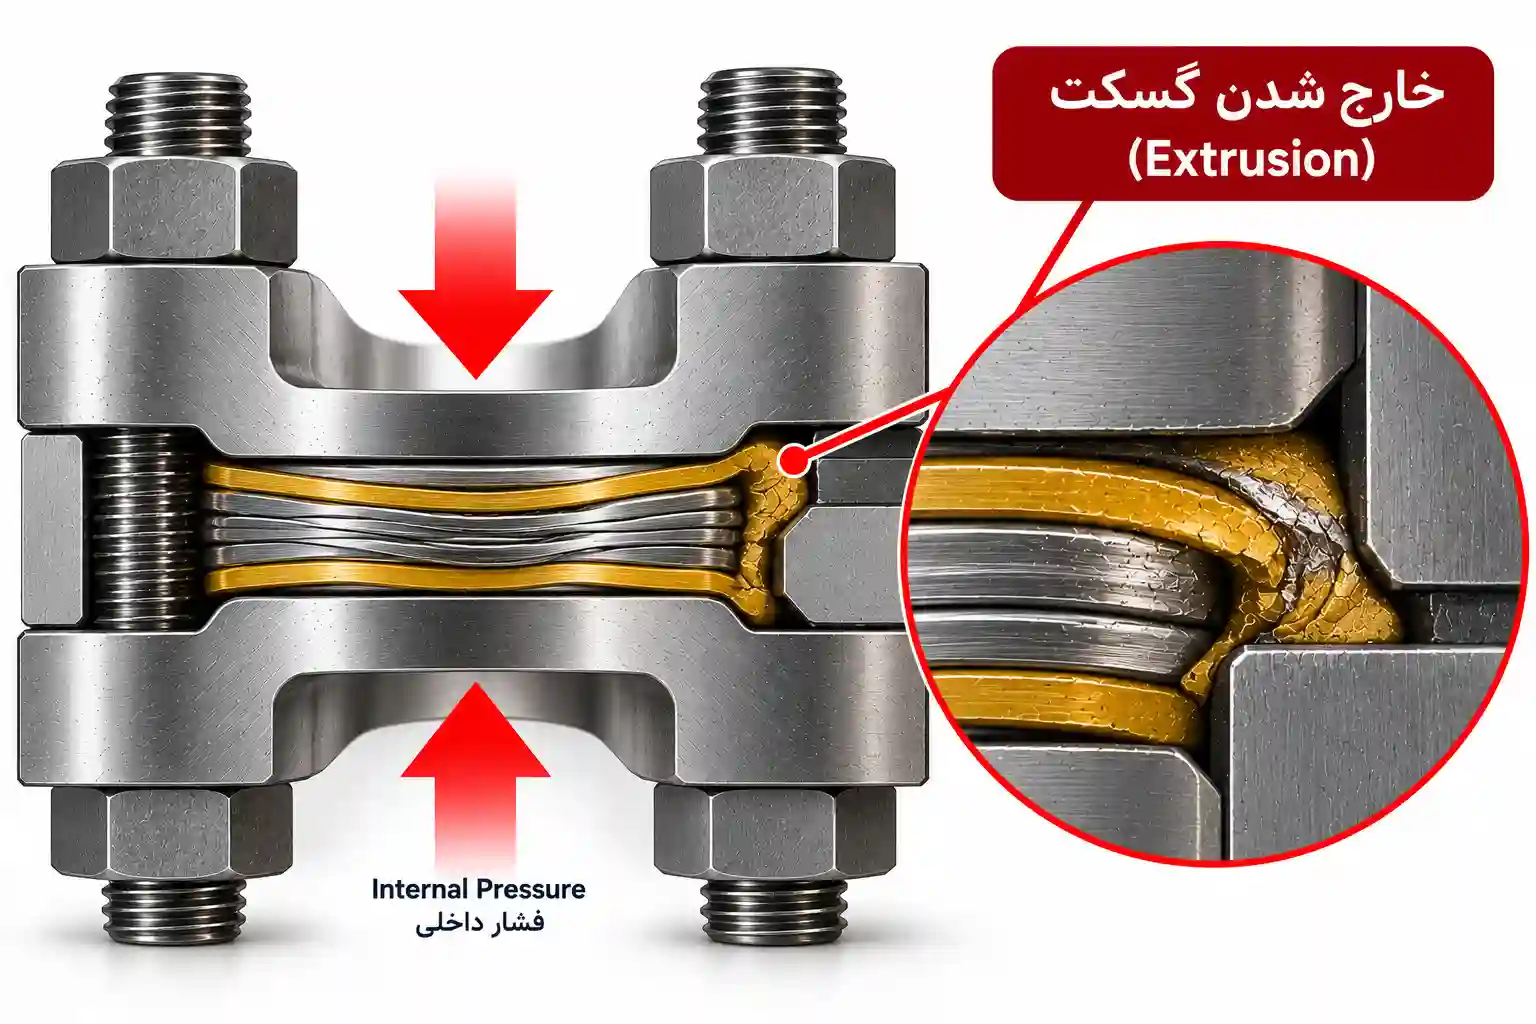
مکانیزم Extrusion
Extrusion زمانی رخ میدهد که نیروی وارد بر گسکت از مقاومت جریان متریال فراتر رود. در این حالت، متریال گسکت به سمت فضای خالی بین فلنجها جریان مییابد. این پدیده معمولاً در لبههای گسکت و در نزدیکی ID یا OD رخ میدهد .
شرایط وقوع Extrusion
- فشار بالا: نیروی هیدرواستاتیک سیال، متریال را به بیرون میراند .
- دمای بالا: کاهش استحکام متریال و افزایش جریانپذیری .
- گسکت نرم: گسکتهای غیرفلزی و نیمهفلزی مستعد Extrusion هستند .
- گپ بین فلنجها: فضای کافی برای جریان متریال .
- فشار سطحی ناکافی: عدم فشردگی کافی گسکت .
- لرزش و چرخههای حرارتی: کاهش تدریجی مقاومت گسکت .
تفاوت Extrusion و Crushing
| Aspect | Extrusion | Crushing |
|---|---|---|
| Cause | High pressure + low hardness | Excessive bolt load |
| Direction | Outward flow | In-place deformation |
| Material Loss | Yes (volume reduction) | No |
| Gap Requirement | Requires clearance | No clearance needed |
| Leakage Risk | High | High |
- Extrusion: متریال به بیرون جریان مییابد — کاهش حجم .
- Crushing: متریال در جای خود تغییر شکل میدهد — بدون جریان .
- هر دو پدیده باعث کاهش ضخامت و نشتی میشوند اما مکانیزم متفاوت دارند .
پیشگیری از Extrusion
پیشگیری از Extrusion نیازمند انتخاب صحیح گسکت، محاسبه دقیق بار پیچ، و کنترل گپ بین فلنجها است .
روشهای پیشگیری
- انتخاب گسکت با مقاومت بالا: گسکتهای نیمهفلزی (Spiral Wound، Kammprofile) در برابر Extrusion مقاومترند .
- استفاده از حلقه داخلی (Inner Ring): برای گسکتهای Spiral Wound، حلقه داخلی از Extrusion به داخل جریان جلوگیری میکند .
- استفاده از حلقه مرکزی (Outer Ring): برای کنترل فشردگی و جلوگیری از Extrusion به بیرون .
- کنترل گپ بین فلنجها: کاهش فضای خالی با استفاده از فلنجهای با گپ کم .
- محاسبه دقیق بار پیچ: طبق ASME BPVC Section VIII .
- کنترل گشتاور پیچ: طبق ASME PCC-1 .
- استفاده از گسکت با ID بزرگتر از فلنج: برای برخی کاربردها .
| Gasket Type | Anti-Extrusion Measure |
|---|---|
| Spiral Wound | Inner ring (CGI style) |
| Kammprofile | Solid metal core |
| Soft Sheet (Non-Metallic) | Full-face gasket, lower pressure class |
| PTFE Envelope | Full-face design, low pressure only |
| Metal-Jacketed | Metal jacket confinement |
- Extrusion: متریال به بیرون جریان مییابد — کاهش حجم — ناشی از فشار بالا و سختی کم .
- Crushing: متریال در جای خود تغییر شکل میدهد — بدون جریان — ناشی از گشتاور بیش از حد .
- فشار بالا: نیروی هیدرواستاتیک سیال .
- دمای بالا: کاهش استحکام متریال .
- گسکت نرم: گسکتهای غیرفلزی و نیمهفلزی .
- گپ بین فلنجها: فضای کافی برای جریان .
- فشار سطحی ناکافی: عدم فشردگی کافی .
- انتخاب گسکت با مقاومت بالا (Spiral Wound، Kammprofile) .
- استفاده از حلقه داخلی (Inner Ring) .
- استفاده از حلقه مرکزی (Outer Ring) .
- کنترل گپ بین فلنجها .
- محاسبه دقیق بار پیچ طبق ASME BPVC .
- Spiral Wound با حلقه داخلی: مقاومترین گزینه .
- Kammprofile: هسته فلزی جامد، مقاومت بالا .
- Metal-Jacketed: پوشش فلزی، مقاومت خوب .
- RTJ: فلزی جامد، مقاومترین در برابر Extrusion .
استانداردهای مرجع: ASME PCC-1 — ASME BPVC Section VIII — ASME B16.20
💬 نیاز به مشاوره فنی دارید؟
اگر پس از مطالعه این مقاله هنوز سوالی دارید، سوال فنی خود را برای مهندسین ایران اتصال آسیا ارسال کنید.
کارشناسان ما در اسرع وقت به درخواست شما رسیدگی خواهند کرد.
چرا ایران اتصال آسیا؟

